
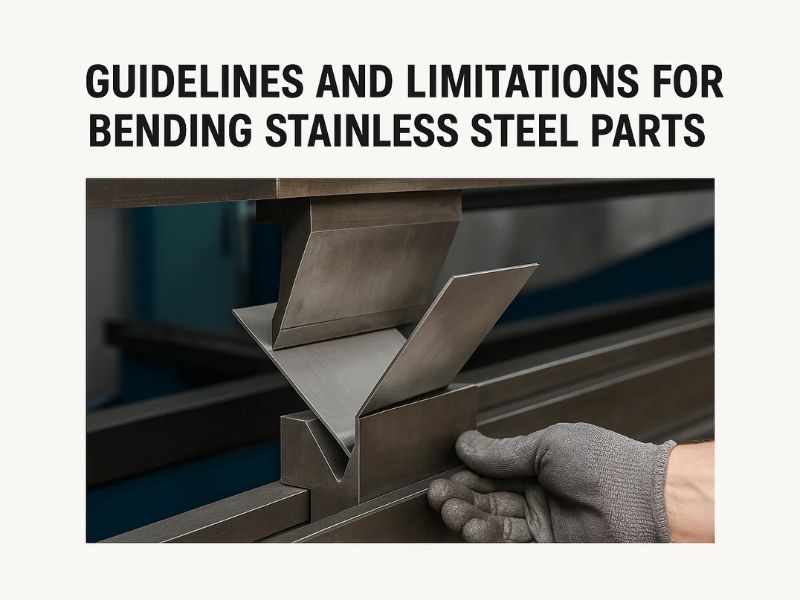
Geglühtes 304-Blech wird üblicherweise mit einem Innenradius gebogen, der etwa das Einfache seiner Dicke beträgt, und Euro Inox gibt für eine 90°-Biegung an diesem Radius eine Rückfederung von etwa 2 Grad an. Die Grenzen, die darüber entscheiden, ob eine rostfreie Biegung funktioniert, sind der Biegeradius, die Rückfederung, die Sie überbiegen müssen, der Abstand zwischen den Löchern und der Biegelinie sowie die Qualität und Härte des Blechs. Dieser Leitfaden behandelt diese Grenzwerte, die gängigen Methoden zum Biegen von Blechen und Rohren sowie zwei ausgearbeitete Beispiele, die Sie mit Ihren eigenen Zahlen wiederholen können.
| Frage | Startregel | Wo es steht |
|---|---|---|
| Innenbiegeradius | Ungefähr 1 × Dicke | Geglühtes 304 Blech, 90°-Biegung |
| Rückfederung einer 90°-Biegung | 2° bei 1t, 4° bei 6t, 15° bei 20t | Geglühtes 304 Blech (t = Dicke) |
| Loch oder Ausschnitt zur Biegelinie | Mindestens 2,5 × Dicke + Biegeradius | Allgemeiner CAD Blechstandard |
| Winkelgenauigkeit durch Luftbiegen | Ungefähr ±0,5° | Luftbiegen auf einer Abkantpresse |
Was ist Edelstahlbiegen?
Beim Biegen von rostfreiem Stahl werden Bleche, Platten oder Rohre durch plastische Verformung in einen Winkel oder eine Kurve geformt, meist auf einer Abkantpresse für Bleche und auf einer Rohrbiegemaschine für Rohre. Rostfreie Stähle sind fester als Kohlenstoffstähle, und austenitische Sorten wie 304 erhärten ebenfalls schnell, sodass sie mehr Kraft und mehr Sorgfalt beim Radius und der Rückfederung erfordern. Ohne die richtigen Prozesskontrollen kommt es zu Rissen, einem sich nach der Umformung öffnenden Winkel oder einer zerkratzten Oberfläche.
Materialeigenschaften, die sich auf das Biegen auswirken
Duktilität und Festigkeit
Duktilität ist die Fähigkeit, sich dauerhaft ohne Rissbildung zu verformen, und es ist die Eigenschaft, die begrenzt, wie eng eine Biegung sein kann. Ein duktiles Blech kann mit geringem Risiko gefaltet werden, während ein sprödes Blech bei kleinen Biegewinkeln reißen kann. Die Festigkeit bestimmt die benötigte Kraft, und Euro Inox beziffert die zusätzliche Kraft zum Biegen von austenitischen rostfreien Rohren auf etwa 50 % mehr als bei einem Kohlenstoffstahlteil mit der gleichen Geometrie.
Kaltverfestigung
Kaltverfestigung bedeutet, dass das Metall bei der Formung fester und weniger duktil wird. Austenitischer Edelstahl hat eine ausgeprägte Tendenz zur Kaltverfestigung, und Euro Inox stellt fest, dass dieser Effekt sowohl mit dem Ausmaß als auch mit der Geschwindigkeit der Umformung zunimmt. Die Sorte 304 kann nicht durch Wärmebehandlung gehärtet werden, kann aber durch Kaltumformung verstärkt werden und ist im geglühten Zustand am schwächsten. Aus diesem Grund werden die meisten Biegedaten für geglühtes Blech angegeben und eine halbharte oder vollharte Vergütung muss gesondert angegeben werden.
Ferritische Sorten
Ferritische Sorten wie 430 verhalten sich wie stärkere, etwas weniger duktile kohlenstoffarme Stähle. Euro Inox warnt vor Rissen beim Übergang von duktil zu spröde, wenn ferritischer Edelstahl kalt umgeformt wird, insbesondere im Winter, und empfiehlt, das Material in einem beheizten Bereich zu lagern oder es kurz vor der Umformung zu erwärmen. Tritt weiterhin ein Sprödbruch auf, deutet dies auf eine moderate Erwärmung von 20 bis 60 °C hin.
Rückfederung
Rückfederung ist die elastische Erholung, die eine Biegung leicht öffnet, wenn die Umformkraft nachlässt. Im einfachen Modell der reinen Biegung wächst die Rückfederung mit dem Verhältnis von Streckgrenze zu Elastizitätsmodul und mit dem Verhältnis von Biegeradius zu Dicke. Eine sanftere Biegung bei stärkerem Blech federt daher stärker zurück. Beim Luftbiegen mit Abkantpressen wächst sie auch mit der Breite der Matrizenöffnung im Vergleich zur Blechdicke.
Euro Inox veröffentlicht gemessene Rückfederungen für 90°-Bögen in Blechen, und die Zahlen zeigen beide Effekte. Geglüht 304 erholt sich bei einem Radius von 1 t um 2°, bei 6 t um 4° und bei 20 t um 15°. Ein halbhartes 301-Blech erholt sich bei den gleichen Radien um 4°, 13° und 43°, weshalb die Härte bekannt sein muss, bevor der Winkel programmiert wird.
| Blech und Temperierung | Radius 1t | Radius 6t | Radius 20t |
|---|---|---|---|
| 302, geglüht | 2° | 4° | 15° |
| 304, geglüht | 2° | 4° | 15° |
| 301, halbhart | 4° | 13° | 43° |
Dies sind Rückfederungswinkel in Grad für eine 90°-Biegung, und t ist die Blechdicke. 316 und Duplex-Qualitäten sind in dieser Tabelle nicht enthalten. Fragen Sie daher den Hersteller nach den Werten oder führen Sie eine Testbiegung durch.
Biegemethoden für Edelstahl
Edelstahl wird durch Blechverfahren auf einer Abkantpresse oder Walze und durch Rohrverfahren auf einer Rohrbiegemaschine gebogen. Bei jeder Methode werden Genauigkeit, Kraft und Radius unterschiedlich gehandhabt.
Blechbiegemethoden
Beim Blechbiegen auf einer Abkantpresse wird das Blech zwischen einem Stempel (oberes Werkzeug) und einer Matrize (unteres Werkzeug) gepresst. Bei Blechen bis 3 mm beträgt die Düsenöffnung in der Regel etwa das Sechsfache der Dicke.
1. Luftbiegen
Der Stempel drückt das Blech in die V-Matrize, ohne es nach unten zu drücken, sodass mit einem Werkzeugsatz mehrere Winkel hergestellt werden können. Der Radius wird hauptsächlich durch die Elastizität des Blechs und nicht durch den Stempel festgelegt, und die Rückfederung ist die höchste der drei Abkantmethoden. Die Winkelgenauigkeit beträgt etwa ±0,5°.
2. Bodenbildung
Der Stempel drückt das Blech gegen den Boden der V-Öffnung, was zu einer geringeren Rückfederung als beim Luftbiegen führt. Die veröffentlichten Mindestradien für Stahlblech betragen 0,8T bis 2T, und kleine Radien können bis zum Fünffachen der Luftbiegekraft erfordern. Verwenden Sie es dort, wo der Winkel genau übereinstimmen muss.
3. Prägung
Das Oberwerkzeug drückt das Material mit der 5- bis 30-fachen Kraft des Luftbiegens in die Matrize, was kaum oder gar keine Rückfederung hinterlässt und einen Innenradius von nur 0,4T ermöglicht. Die Tonnage beschränkt das Prägen auf kleine, präzise Biegungen.
4. Rollbiegen
Das Blech durchläuft drei oder vier Walzen, die es in Zylinder oder Kegel biegen. Bei einer Vier-Walzen-Maschine werden die Enden zuerst vorgebogen, und bei einer Drei-Walzen-Rollenbiegemaschine wird die mittlere Rolle angepasst, um die Rückfederung auszugleichen und den Radius zu erreichen. Das Rollbiegen eignet sich für große, sanfte Kurven und nicht für scharfe Winkel.
Rohrbiegemethoden
Das Biegen von Rohren muss verhindern, dass die Wand zusammenbricht, Falten wirft oder oval wird. Wandstärke und Durchmesser entscheiden darüber, wie viel interne Unterstützung benötigt wird, und eine Euro-Inox-Faustregel beziffert den engsten Biegeradius runder Edelstahlrohre auf das Dreifache des Durchmessers.
5. Rotationszugbiegen
Das Rohr wird an eine rotierende Biegematrize geklemmt und mit einem konstanten Mittellinienradius um diese gezogen. Es ist präzise und programmierbar und wird für Handläufe, Rahmen und Überrollkäfige verwendet. Dünnwandige Rohre benötigen einen Dorn, um Falten und Ovalisierung zu verhindern.
6. Rollbiegen von Rohren
Das Rohr durchläuft normalerweise drei Rollen, die den Radius schrittweise ändern. Es verursacht eine sehr geringe Querschnittsverformung und eignet sich daher für Spulen und lange, sanfte Biegungen. Seine geometrische Präzision ist geringer als beim Rotationszugbiegen.
7. Druckbiegen
Das Rohr wird an einer Biegematrize festgeklemmt und von einem Abstreifer oder einer Druckmatrize um die Matrize geschoben. Im Vergleich zum Rotationszugbiegen verformt es den Querschnitt stärker und beherrscht enge Radien weniger gut.
8. Induktionsbiegen
Eine Spule erhitzt ein kurzes Band des Rohrs auf eine Temperatur zwischen etwa 430 und 1.200 °C und der heiße Abschnitt wird durch Druck gebogen. Es benötigt keinen Dorn, ermöglicht die freie Wahl von Radius und Winkel und wird für petrochemische Rohrleitungen und Stromerzeugungsleitungen verwendet.
9. Dornbiegen
Ein Dorn wird in das Rohr eingeführt, um es zu stützen und Faltenbildung und Bruch zu reduzieren. Für präzise Biegungen, die ihren Durchmesser beibehalten müssen, werden Kugeldorne verwendet. Eine Wischermatrize sitzt direkt hinter der Biegematrize, wenn ein Dorn allein die Faltenbildung nicht stoppen kann.
Warm- und Warmbiegen
Beim Kaltbiegen bleiben die wärmebehandelten Eigenschaften und die Oberflächenbeschaffenheit erhalten, es erfordert jedoch mehr Kraft als das Warmbiegen und hinterlässt mehr Rückfederung und Eigenspannung. Warmbiegen ermöglicht kleinere Radien und eignet sich für weniger duktile Materialien, allerdings mit höheren Kosten, einer langsameren Produktion und einem schlechteren Finish. Euro Inox legt die Grenze für die Warmumformung von Austenitrohren auf unter 425 °C fest, um die Bildung von Karbiden zu verhindern.
Biegegrenzen für Edelstahl
Dicke und Biegeradius
Für geglühtes 304 Blech ist ein Innenradius von 1 × Dicke ein guter Ausgangspunkt. Euro Inox gibt die gemessene Rückfederung für 90°-Bögen von geglühtem 304 bei 1 t an, und die veröffentlichten Durchschlagsgrenzen für Stahlblech beginnen bei 0,8T. Ein engerer Radius sollte als Testbiegeelement und nicht als Konstruktionsvorgabe behandelt werden.
Ein geformtes Teil benötigt auch eine Abwicklung. Die Biegezugabe beträgt BA = A × (π/180) × (R + K × T), wobei A der Biegewinkel in Grad, R der Innenradius und T die Dicke ist. K ist der K-Faktor, der je nach Material, Methode und Werkzeug typischerweise zwischen 0,3 und 0,5 liegt. Für eine 90°-Biegung in 2-mm-Blech mit einem Innenradius von 2 mm und einem angenommenen K von 0,4 beträgt BA 1,5708 × 2,8 oder 4,40 mm.
Mindestbiegeradius
Der minimale Biegeradius hängt von der Umformmethode, der Sorte und dem Härtegrad ab. Die Verwendung eines kleineren als des empfohlenen Radius erhöht die Gefahr von Rissen. Die Prägung erreicht etwa 0,4T und die Bodenbildung 0,8T bis 2T für Stahlblech, diese Zahlen sind jedoch nicht rostfrei. Härtere Güten, 316L, Duplex- und ferritische Güten werden hier nicht abgedeckt, daher sollte die Zeichnung die Güte und Güte angeben und der Hersteller sollte den Radius mit einer Testbiegung bestätigen.
Beispiel für Rückfederungskompensation
Nehmen Sie ein 3 mm dickes, geglühtes 304-Blech, das zu einem 90°-Flansch mit einem Innenradius von 18 mm gebogen ist, was 6 t entspricht. Der Tisch bietet eine Rückfederung von 4°, daher ist die Abkantpresse auf etwa 94° programmiert und das Teil entspannt sich in Richtung 90°. Bei einem Radius von 3 mm (1t) beträgt die Toleranz 2°, was etwa 92° ergibt, und bei einem Radius von 60 mm (20t) beträgt sie 15°, was etwa 105° ergibt. Radien zwischen den tabellierten Werten müssen interpoliert werden, und die erste Testbiegung legt den genauen Winkel fest.
Loch- und Ausschnittabstand
Löcher, die zu nahe an einer Biegelinie platziert sind, können sich verformen oder reißen, wenn das Metall um die Biegung fließt. Eine übliche CAD-Standardeinstellung für Bleche sorgt dafür, dass die Kante eines Schnitts oder einer Stanze mindestens das 2,5-fache der Dicke zuzüglich des Biegeradius von der Biegelinie beträgt. Bei 2 mm Blech mit einem Innenradius von 2 mm beträgt dieser Abstand 7 mm.
Toleranzen
Die Winkeltoleranz hängt von der Methode und davon ab, wie gut die Rückfederung kontrolliert wird. Das Luftbiegen mit Winkelmessung ist auf etwa ±0,5° genau, und ein servogesteuertes Dreipunktsystem kann 0,25° erreichen. Längen- und Biegetoleranzen hängen von der Maschine und dem Teil ab und sollten daher mit dem Hersteller anhand der Zeichnung vereinbart werden.
Biegeanwendungen für Edelstahl
Edelstahlbiegen wird überall dort eingesetzt, wo Festigkeit und Korrosionsbeständigkeit mit einer geformten Form einhergehen müssen.
Architektur und öffentliche Räume:Handläufe, Balustraden und Stadtmobiliar aus gebogenem Edelstahlrohr, bei dem abgerundete Formen und Haltbarkeit im Vordergrund stehen.
Automobil und Transport:gebogenes Rohr für Auspuffanlagen, Rahmen und Überrollkäfige.
Lebensmittelverarbeitungs- und Prozessausrüstung:Tanks, Rutschen, Förderbänder und Rohrleitungen, bei denen Korrosionsbeständigkeit und Reinigbarkeit die Materialwahl bestimmen. Euro Inox listet Prozessausrüstung als den größten Endverbraucher für gebogene Edelstahlrohre auf.
So biegen Sie Edelstahl
Materialvorbereitung
Reinigen Sie die Oberfläche vor dem Biegen und stellen Sie sicher, dass Schmiermittel und Schmutz entfernt werden. Euro Inox warnt davor, dass jede Eisenverunreinigung zu Oberflächenverfärbungen führen kann. Daher sollten die Werkzeuge bei jedem Herstellungsschritt sauber und die Oberfläche geschützt sein. Wählen Sie zuerst die Sorte und Härte, dann den Innenradius und dann die Matrizenöffnung, die bei Blechen bis zu 3 mm etwa dem Sechsfachen der Dicke entspricht.
- Bestätigen Sie Güte, Härte, Dicke und Oberfläche auf der Zeichnung.
- Wählen Sie einen Innenradius aus der Tabelle, beginnend bei 1 × Dicke für geglühtes 304.
- Berechnen Sie die flache Länge anhand der Biegezugabe.
- Programmieren Sie den Zielwinkel plus Rückfederung und führen Sie eine Testbiegung durch.
- Messen Sie den Winkel, passen Sie das Programm an und führen Sie die Charge aus.
Behandlung nach der Biegung
Entfernen Sie nach dem Biegen Schmiermittel und jegliche Oberflächenverunreinigungen. Euro Inox weist darauf hin, dass leicht chloriertes Mineralöl einer zusätzlichen Reinigung bedarf, da Edelstahl nicht sehr beständig gegen Chloridionen ist. Außerdem wird empfohlen, die Sauberkeit der Oberfläche vor und nach jeder Arbeitsphase zu überprüfen. Passivierung und Elektropolieren sind Oberflächendienstleistungen, die wir dann anbieten, wenn das fertige Teil sie benötigt.
Herausforderungen und Lösungen beim Biegen
Rückfederungssteuerung
Mehrere Techniken reduzieren die Rückfederung und werden oft kombiniert:
| Technik | Wie es funktioniert |
|---|---|
| Überbiegen | Biegen Sie durch die Rückfederung über den Zielwinkel hinaus oder verwenden Sie einen Stanzwinkel, der kleiner als der Endwinkel ist |
| Bodenbildung | Drücken Sie das Blech gegen die Matrize, um die Rückfederung im Vergleich zum Luftbiegen zu verringern |
| Prägung | Wenden Sie die 5- bis 30-fache Luftbiegekraft an, um eine geringe oder keine Rückfederung zu erzielen. |
| Engere Matrizenöffnung | Die Rückfederung steigt mit dem Verhältnis der Matrizenbreite zur Blechdicke, sodass sie bei einer schmaleren Matrize geringer wird. |
| Winkelmessung | Luftbiegesysteme mit Winkelmessung und servoverstellten Werkzeugen korrigieren jede Biegung |
Risse verhindern
- Halten Sie den Innenradius auf oder über dem empfohlenen Minimum für die Sorte und Härte.
- Verwenden Sie geglühtes Blech, wenn eine enge Biegung erforderlich ist, da die Kaltverfestigung die Duktilität verringert.
- Vermeiden Sie die Kaltumformung ferritischer Sorten unter winterlichen Bedingungen und erwärmen Sie das Material mäßig, wenn es reißt.
- Halten Sie chlorierte Öle von dem Teil fern, da Edelstahl nicht sehr beständig gegen Chloridionen ist.
Vermeidung von Oberflächenschäden
Edelstahloberflächen zeigen deutlich Kratzer und Eisenverunreinigungen. Halten Sie die Matrizen frei von Schmutz und Eisenpartikeln und schützen Sie die Oberfläche bei jedem Herstellungsschritt, wie von Euro Inox empfohlen.
Fazit
Um Edelstahl gut zu biegen, kommt es darauf an, die Qualität und Härte zu kennen, einen Radius zu wählen, der dem sicheren Minimum entspricht oder darüber liegt, und das Überbiegen durch die Rückfederung für diesen Radius. Geglüht beginnt 304 bei etwa 1 × Dicke und 2° Rückfederung, und die Toleranz wächst auf 4° bei 6t und 15° bei 20t. Die Löcher müssen mindestens das 2,5-fache der Dicke zuzüglich des Biegeradius von der Biegelinie betragen.
Senden Sie Güte, Dicke, Innenradius, Biegewinkel und Zeichnung, und Profab wird Ihnen IhrEdelstahlblechteilein 304 oder 316L.
Wenn Sie sich noch für eine Sorte entscheiden, finden Sie hier den Leitfaden zu304 vs 316 Edelstahlvergleicht sie.
Wie lassen sich Risse beim Biegen von Edelstahl am besten verhindern?
Halten Sie den Innenradius auf oder über dem Minimum für die Sorte und Härte, beginnen Sie bei etwa dem 1-fachen der Dicke für geglühtes 304 und führen Sie eine Testbiegung durch. Verwenden Sie für enge Biegungen geglühte Bleche und bilden Sie im kalten Zustand keine ferritischen Güten.
Wie wählt man den richtigen Biegeradius für Edelstahl?
Beginnen Sie mit der Blechdicke und der Härte. Für geglühtes 304 ist ein Innenradius von etwa der 1-fachen Dicke ein guter Ausgangspunkt, und größere Radien federn stärker zurück, etwa 4° bei der 6-fachen Dicke und 15° bei der 20-fachen Dicke. Engere Radien durch eine Probebiegung bestätigen.
