
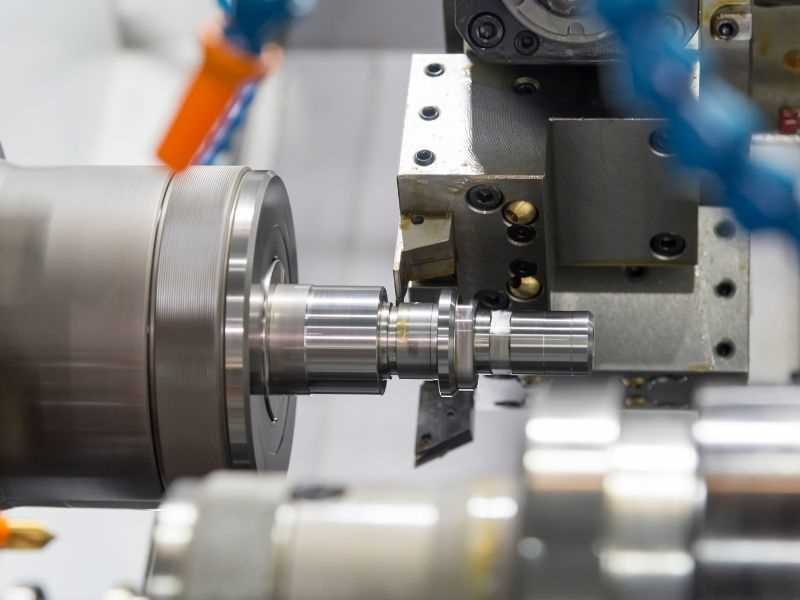
Wählen Sie Schweizer Drehen, wenn das Teil schlank ist, einen kleinen Durchmesser hat und sich wiederholt, damit die Führungsbuchse den Schnitt nahe am Werkzeug unterstützen kann. Wählen Sie das konventionelle Drehen, wenn das Teil kurz und stumpf ist oder einen größeren Durchmesser hat. Für kurze Teile liegt zwischen beiden ein fester Spindelstock oder eine Dreh-Fräs-Route.
Zwei Prüfungen entscheiden in den meisten Fällen. Das erste ist das Verhältnis von Länge zu Durchmesser, wobei Handelsquellen den Wendepunkt auf etwa 3:1 bis 4:1 schätzen. Der zweite ist der Stangendurchmesser: Die übliche Faustregel ist eine Stange von 1¼ Zoll (ca. 32 mm) oder kleiner, und Maschinen werden bis zu 38 mm katalogisiert. Edelstahl fügt eine dritte Kontrolle hinzu, da 304 und 316L anders schneiden als Kohlenstoffstahl und einen nicht unterstützten oder ruhenden Schnitt bestrafen.
| Frage | Schweizer Drehen | Konventionelles Drehen CNC |
|---|---|---|
| Länge-zu-Durchmesser | Geeignet für Verhältnisse von etwa 3:1 bis 4:1 und mehr | Gut für kurze Teile; ein langer, dünner Teil biegt sich vom Werkzeug weg |
| Stangendurchmesser | Fest pro Maschine; normalerweise etwa 32 mm oder weniger | Größere Leiste |
| Stangenmaterial | Gerader, meist geschliffener Stab für die Führungsbuchse | Normaler Stab, nicht geschliffen, funktioniert |
| Merkmale pro Teil | Drehen, Querbohrungen und Flächen in einer Aufspannung | Häufig ein zweiter Arbeitsgang oder angetriebene Werkzeuge auf einer Maschine mit festem Spindelstock |
| Beste Passform | Schlanke Teile in Wiederholungs- oder Kleinserienläufen | Kurze Teile, große Durchmesser, Einzelstücke |
Was sich durch die Führungsbuchse ändert
Bei einer herkömmlichen Drehmaschine greift ein Spannfutter die Stange und das Werkzeug bewegt sich daran entlang. Je weiter ein Teil also herausragt, desto mehr biegt es sich von der Schnittkraft weg. Bei einer Langdrehmaschine greift eine Spannzange die Stange und der Spindelstock schiebt sie durch eine Führungsbuchse an einem stationären Werkzeug vorbei. Die Buchse hält die Stange genau an der Schnittstelle.
Modern Machine Shop beschreibt das Ergebnis so. Das Werkzeug arbeitet immer im Bruchteil eines Zolls von der Halterung der Buchse entfernt. Teile mit einem Verhältnis von 4:1 oder mehr können dann wesentlich aggressiver geschnitten werden, ohne dass die Standzeit oder Toleranz verloren geht. CTE fügt in einem Artikel aus dem Jahr 2011 hinzu, dass eine starre Maschine im Schweizer Stil viel größere Schnitttiefen ermöglicht als eine herkömmliche Drehmaschine.
Verhältnis von Länge zu Durchmesser und Stangendurchmesser
CTE berichtet, dass eine Führungsbuchse für relativ dünne Teile mit einem Länge-zu-Durchmesser-Verhältnis von mindestens 3 oder 4 zu 1 geeignet ist. In einem Artikel von Modern Machine Shop aus dem Jahr 2007 rund um Index, einen Hersteller von Dreh- und Fräsmaschinen, heißt es, dass eine Langdrehmaschine mit einem Verhältnis von 4 zu 1 oder mehr benötigt wird. In einem Werkstattbericht von Modern Machine Shop aus dem Jahr 2010 heißt es, dass Übersetzungsverhältnisse größer als 3:1 mit der Führungsbuchse bearbeitet werden sollten. Betrachten Sie 3:1 bis 4:1 als den Bereich, in dem sich Swiss auszuzahlen beginnt.
Diameter legt den anderen Grenzwert fest. In einem CTE-Artikel aus dem Jahr 2011 heißt es, dass Maschinen im Schweizer Stil nach ihrer maximalen Stangenkapazität kategorisiert werden, typischerweise von 2 mm bis 38 mm. Derselbe Artikel schlägt den Prozess für jedes Teil vor, das aus einer Stange von 1¼ Zoll (ca. 32 mm) oder weniger bearbeitet werden kann. Die Index Traub-Maschinen im Artikel 2025 CTE haben Spindelabstände von 13, 20 und 32 mm. Eine Swiss-Type-Maschine muss für die jeweilige Aufgabe dimensioniert sein, da die Stange durch eine Führungsbuchse fester Größe geführt wird. Oberhalb der Kapazität der jeweiligen Maschine übernimmt die konventionelle Drehbearbeitung.
Ausgearbeitete Beispiele
| Teil | Länge ÷ Durchmesser | Wahrscheinliche Route |
|---|---|---|
| 6 mm Stift, 40 mm lang, Nachbestellung | 6.7 | Schweizer Kandidat |
| 3 mm Schaft, 45 mm lang | 15 | Schweizer |
| 12 mm 316L Stift, 30 mm lang | 2.5 | Konventioneller oder fester Spindelstock, sofern nicht viele Querlöcher und Abflachungen erforderlich sind |
| 40 mm Buchse, 30 mm lang | 0.75 | Konventionell |
| 50 mm Flansch, 20 mm lang | 0.4 | Konventionell, da größer als die übliche 32-mm-Klasse |
Dies sind unsere eigenen Illustrationen der oben genannten Regeln. Toleranzen, Merkmale und Menge können die Antwort für eine bestimmte Zeichnung ändern.
Stangenmaterial und die umwandelbare Maschine
Die Führungsbuchse stellt eine Anforderung an die Stange dar. Ein technischer Vertriebsleiter von Index sagte gegenüber CTE, dass das Material wirklich gerade sein muss, um durch die Buchse zu gleiten, was in der Praxis eine geerdete Stange bedeutet. Geschliffene Stangen kosten mehr: Der Werkstattbericht 2010 beziffert den Preis auf das Vierfache von kaltgezogenem Stangenmaterial. In demselben Bericht wird darauf hingewiesen, dass einige Lieferanten gewöhnliche kaltgezogene Stangen präzise genug halten, um sie durch eine Führungsbuchse zu schieben, sodass geschliffene Stangen die Standardeinstellung und nicht die einzige Option sind. BSSA weist außerdem darauf hin, dass kaltgezogener austenitischer Stab schwieriger zu bearbeiten sein kann als geglühter Stab.
Die Linie zwischen den beiden Routen ist auch weicher als sie aussieht. Einige Maschinen vom Schweizer Typ können durch Entfernen des Buchsengehäuses auf den Modus mit festem Spindelstock umgestellt werden. Bei den Index-Modellen dauert das etwa 10 bis 15 Minuten. Der Bericht von 2010 gibt etwa drei Stunden an, um die Tsugami BE20 dieser Werkstatt vom Führungsbuchsen- auf den Spannfuttermodus umzustellen. Erkundigen Sie sich also, wie lange der Wechsel bei der von Ihrem Lieferanten verwendeten Maschine dauert. Marubeni Citizen sagt, dass seine Maschinen dann kurze Teile von bis zu 50,8 mm (2 Zoll) aus gewöhnlichen Stangen ohne Grundmaterial bearbeiten können. Production Machining weist darauf hin, dass diese Cabriolets für Teile geeignet sind, die nicht den Längen-Durchmesser-Verhältnissen echter Schweizer Arbeit entsprechen.
Adaptive Führungsbuchsen lockern den Stangenbedarf von der anderen Seite. Citizen berichtet, dass seine lufteingestellte Buchse Abweichungen des Stangendurchmessers von bis zu 0,203 mm (0,008 Zoll) ausgleichen kann, sodass bei einigen Arbeiten ungeschliffene Stangen verwendet werden können.
Drehfräser und fester Spindelstock anstelle von Swiss
Ein kurzes Teil benötigt keine Buchse. In dem Artikel von Modern Machine Shop aus dem Jahr 2007 heißt es, dass Teile mit geringeren Längen-Durchmesser-Verhältnissen auf Drehfräsmaschinen mit festem Spindelstock wirtschaftlich bearbeitet werden können. Darin wird der CEO von Index zitiert, einem Hersteller von Drehmühlen. Er sagt, seine Studien hätten ergeben, dass 70 bis 80 Prozent der 1/4 der Arbeit, die Schweizer Maschinen zugewiesen wurden, auch auf Maschinen mit festem Spindelstock schnell und genau erledigt werden könnten. Das ist die Zahl eines Herstellers für seine eigenen Maschinen, also nutzen Sie es als Grund, nach beiden Routen zu fragen, nicht als Regel.
Der CEO von Index fügt hinzu, dass ein Revolver mit festem Spindelstock mehr Leistung zum Fräsen liefern kann als eine Schweizer Maschine. Im Werkstattbericht 2010 heißt es, dass die Drehmaschine CNC mit Stangenvorschub immer noch eine praktikable Option ist, wenn Losgrößen im Hunderterbereich liegen, kein Fräsen erforderlich ist oder die Werkstücke ziemlich groß sind. Für die gleiche Zeichnung entscheiden das Verhältnis, die Merkmale und die Menge zwischen den Maschinen.
Funktionen und Handhabung
Eine Swiss-Type-Maschine verfügt normalerweise über angetriebene Werkzeuge, eine Gegenspindel und eine Rückseiten-Werkzeugstation, sodass Querbohrungen, Abflachungen, Schlitze und Rückseitenarbeiten im selben Zyklus erfolgen. In einem Artikel von Modern Machine Shop aus dem Jahr 1999 wird darauf hingewiesen, dass diese Maschine mit Multi-Setup-Prozessen konkurriert, bei denen ein gedrehter Rohling zu einer zweiten Maschine weiterbewegt wird. Weniger Aufwand spart Zeit und verringert das Risiko von Fehlern. CTE fügt hinzu, dass durch Vorgänge, die Grate an der Maschine verhindern oder beseitigen, sekundäres Entgraten eingespart werden kann. Herkömmliche Drehmaschinen mit angetriebenen Werkzeugen können Teile auch in einer Aufspannung fertigstellen, sodass für ein Teil mit wenigen Merkmalen möglicherweise nicht die Schweizer Route erforderlich ist.
Der Artikel aus dem Jahr 1999 plädiert auch für kleine Chargen: Der Wechsel von einem Auftrag zum nächsten erfolgt schnell, sodass Kleinauflagen wirtschaftlich bleiben. Verwenden Sie es für die Logik, nicht für die darin genannten Maschinenpreise.
Kosten, Volumen und Stangenabfall
Der Maschinenpreis ist nur ein Teil der Kosten. Der Riegel und der übriggebliebene Riegel tragen noch dazu bei, und der Geschäftsbericht 2010 nennt beide Zahlen. Wir haben keine neutrale Quelle gelesen, die eine Break-Even-Menge angibt. Bitten Sie daher die Lieferanten, beide Routen anzugeben, wenn die Menge für eine von beiden geeignet wäre.
| Kostentreiber | Was die Quelle berichtet | Was es für den Teilepreis bedeutet |
|---|---|---|
| Erdungsschiene | Bis zu viermal so teuer wie kaltgezogenes Material | Die Materialkosten sind auf der Führungsbuchsenroute höher, es sei denn, kaltgezogene Stangen können laufen |
| Stangenrest | 10 Zoll mit der Führungsbuchse, 4 bis 5 Zoll als Spannfutter, auf einer Maschine | Mehr unbenutzte Stange pro Stange auf der Führungsbuchsenroute; Die meisten Reste werden recycelt |
| Chargengröße und Funktionen | Eine Drehmaschine mit Stangenvorschub ist für die Bearbeitung von Hunderten von Teilen ohne Fräsen oder für ziemlich große Teile geeignet | Konventionelles Drehen kann gewinnen, wenn das Teil einfach ist |
Die Angaben zu den Reststücken und Stückkosten stammen von den Tsugami-Maschinen eines Ladens in einem Bericht aus dem Jahr 2010. Betrachten Sie sie daher als Beispiel für den Effekt und nicht als Preisliste.
Drehen 304, 316L und 17-4PH
Im SSINA-Bearbeitungshandbuch werden die Serien 200 und 300 als die am schwersten zu bearbeitenden rostfreien Stähle eingestuft, hauptsächlich wegen der Gummiigkeit und zweitens wegen der schnellen Kaltverfestigung. BSSA sorgt für einen schlechten Spanbruch, eine geringe Wärmeleitfähigkeit, die zu einem Wärmestau am Werkzeug führt, und eine hohe Wärmeausdehnung, die die Toleranzkontrolle beeinträchtigen kann.
Die folgende Anleitung hilft bei beiden Maschinentypen:
- Behalten Sie einen positiven Vorschub bei und vermeiden Sie Verweilen, denn das Reiben einer Oberfläche verhärtet diese (SSINA).
- Halten Sie die Werkzeuge scharf und den Überhang kurz (SSINA). Den zweiten Teil erledigt die Swiss Bushing konstruktionsbedingt.
- Planen Sie die Spankontrolle, da BSSA bei den austenitischen Sorten einen schlechten Spanbruch auflistet. In einem Abschnitt zum unbeaufsichtigten Betrieb warnt CTE davor, dass gummiartige Materialien Späne ansammeln können, die das Werkzeug beeinträchtigen und zerbrechen können, und dass Späne und Kühlmittel, die in die Führungsbuchse gedrückt werden, die Stange beschädigen oder ihre Klemmung stoppen können. In einem Blog von Modern Machine Shop aus dem Jahr 2013 heißt es, dass die Schneidflüssigkeit einer Schweizer Maschine normalerweise Öl anstelle von Wasser ist.
Der Grad ist ebenfalls wichtig. Mit SSINA ist die Freibearbeitung von 303 etwa 25 bis 30 Prozent schneller als mit 304, und BSSA gibt ihm einen Bearbeitbarkeitsindex von 0,85 gegenüber 0,52 für 304 im geglühten Zustand. SSINA warnt außerdem davor, dass Automatensorten eine gewisse Korrosionsbeständigkeit einbüßen und normalerweise nicht dort eingesetzt werden, wo anschließend geschweißt oder kalt umgeformt wird. Aus Profab wird 304, 316L und 17-4PH. 316 und 316L werden aufgrund ihrer Chloridbeständigkeit ausgewählt. BSSA weist darauf hin, dass 17-4PH im lösungsbehandelten Zustand bearbeitet und anschließend gealtert werden kann, was Zunder und Verformung begrenzt, und dass eine Bearbeitung im endgültigen wärmebehandelten Zustand in Betracht gezogen werden sollte, wenn engere Toleranzen erforderlich sind. Entscheiden Sie diese Reihenfolge anhand der vorliegenden Zeichnung.
Was begrenzt die Toleranz eines Drehteils
Keine der Routen hält standardmäßig eine enge Toleranz ein, und bei einer Schweizer Maschine ist die Leiste Teil der Antwort. In einem CTE-Artikel aus dem Jahr 2011, der von einem Citizen-Verkaufsleiter mitverfasst wurde, heißt es, dass eine Maschine im Schweizer Stil 60 Prozent der Stangenmaterialtoleranz aushalten kann. Wenn die Stange um 0,001 Zoll (0,025 mm) variiert, kann das Teil um bis zu 0,0006 Zoll (0,015 mm) variieren. Laut CTE ist der schwierigste Teil ein gleichbleibender Durchmesser entlang der gesamten Stange: Eine Stange, die entlang der gesamten Stange um den gleichen Betrag zu klein ist, kann angepasst werden. Außerdem wird nach einem Stab mit einer Biegung von weniger als 0,001 Zoll pro 12 Zoll gefragt und es wird angegeben, dass ein unrunder Stab einen unrunden Teil ergibt. Fragen Sie den Lieferanten, welche Stange und Maschine er verwendet.
Modern Machine Shop aus dem Jahr 1999 fügt hinzu, dass beim Schweizer Drehen jeder Schnitt auf die Schlichttiefe gebracht wird, ohne eine Abfolge von Schruppen, Halbschlichten und Schlichten, so dass weniger Spielraum für die Korrektur eines Driftprozesses besteht. Profab hält normalerweise Drehdurchmesser von ±0,01 mm und unsere Seite zuCNC Toleranzen in Edelstahllegt dar, was das für eine Zeichnung bedeutet. Markieren Sie die wichtigen Durchmesser, damit die Route anhand dieser überprüft werden kann.
Eine Entscheidungsanordnung für kleine Edelstahlteile
- Durchmesser:Über der Stangenkapazität der verfügbaren Schweizer Maschine (normalerweise etwa 32 mm, katalogisiert bis 38 mm) wählen Sie konventionell.
- Länge ÷ Durchmesser:von etwa 3:1 auf 4:1, berücksichtigen Sie Swiss. Darunter ist eine Maschine mit festem Spindelstock oder eine konventionelle Maschine möglich.
- Funktionen:Viele Querlöcher, Abflachungen oder Back-End-Operationen begünstigen Swiss, ein einfach gedrehtes Teil jedoch nicht.
- Menge und Balken:Kleine Chargen können bei Swiss wirtschaftlich bleiben, aber gemahlene Stangen und Stangenreste erhöhen die Kosten. Fordern Sie daher für beide Routen ein Angebot an, wenn die Menge für beide Routen geeignet ist.
- Güte und Toleranz:Beachten Sie 316L oder 17-4PH und die kritischen Durchmesser, bevor die Route festgelegt wird, und fragen Sie, welche Stange der Lieferant fährt.
Was Sie für ein Angebot für ein Drehteil senden müssen
Profab Machine bearbeitet Edelstahlteile nach Ihrer Zeichnung in unserer Werkstatt in Fenghua, Ningbo. Wir überprüfen jede Zeichnung und bestätigen die Abbiegeroute, bevor wir ein Angebot abgeben. Sehen Sie sich unserCNC Drehteilefür Teiletypen. Senden:
- Eine Zeichnung oder ein Muster mit dem Durchmesser und der Länge jedes Teils
- Kritische Durchmesser, Toleranzen und Gewinde
- Anzahl der Merkmale: Querlöcher, Abflachungen, Nuten, Gewinde
- Menge pro Bestellung und die erwarteten Nachbestellungen
- Sorte (304, 316L, 17-4PH) und jedes Finish
Fazit
Beim Schweizer Drehen können schlanke rostfreie Teile mit einem Verhältnis von Länge zu Durchmesser von etwa 3:1 bis 4:1 innerhalb der Stangenkapazität der Maschine bearbeitet werden. Beim konventionellen Drehen oder Drehen mit festem Spindelstock können kurze, größere oder einzelne Teile bearbeitet werden. Überprüfen Sie zuerst das Verhältnis und den Durchmesser, dann die Sorte, den Stab und die Menge. Wenn Sie eine Zeichnung haben, senden Sie die obige Liste an Profab Machine und wir bestätigen den Vorgang, bevor wir ein Angebot abgeben. Unser Leitfaden zuCNC Design für Edelstahlzeigt, welche Funktionen die Bearbeitungszeit verlängern.
Quellen
- CTE, „Let Precision Be Your Guide“ (Juni/Juli 2025)
- CTE, „Swiss Made“ (2011)
- SSINA, Handbuch für die Bearbeitung von Edelstahl
- Moderne Maschinenwerkstatt, „Berücksichtigen Sie L:D bei der Auswahl einer Drehmaschine für Kleinteile“ (2007)
- Modern Machine Shop, „Banking On A Swiss-Type“ (1999)
- Modern Machine Shop, „Recognizing the Swiss Advantage“ (Werksbericht 2010)
- Modern Machine Shop, „How Swiss-Type Machining Is Different“ (Blog 2013)
- Production Machining, „Swiss-Types Offer Advantages Beyond Watchmaking“ (2020)
- BSSA, Einfluss der Stahlfamilie auf die Bearbeitbarkeit
