
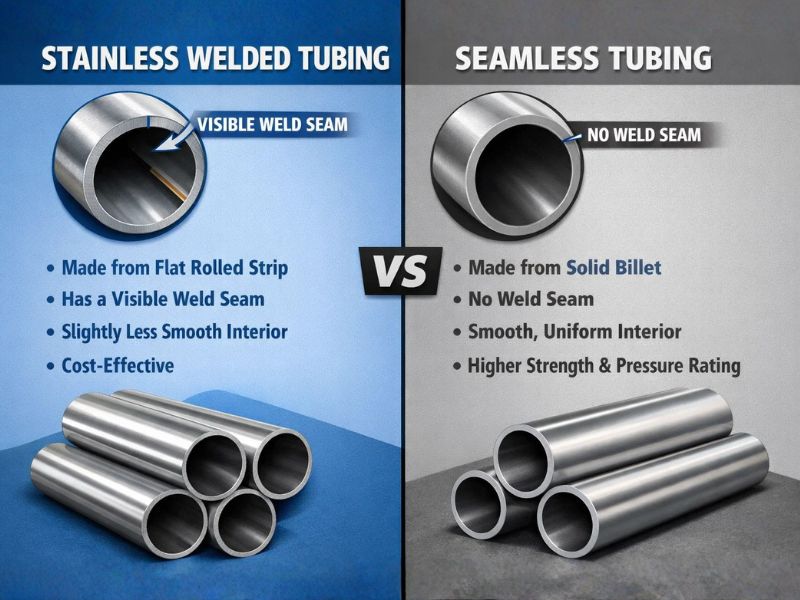
Edelstahlrohre durchlaufen alles, von Automobilabgassystemen bis hin zu petrochemischen Prozesslinien, aber sie stammen nicht alle aus dem gleichen Produktionsweg. Geschweißte und nahtlose Rohre beginnen mit unterschiedlichen Rohmaterialien und weisen am Ende unterschiedliche mechanische Eigenschaften, unterschiedliche Lieferzeiten und unterschiedliche Preise auf. Wenn Sie sich für das falsche System entscheiden, wird entweder zu viel für die Druckkapazität bezahlt, die Sie nicht benötigen, oder es wird ein System unterbewertet, das schließlich völlig ausfällt.
In diesem Leitfaden erfahren Sie, wie jeder Typ hergestellt wird, woher die tatsächlichen Leistungsunterschiede kommen und welche Anwendungen tatsächlich eine nahtlose Konstruktion erfordern und wo geschweißte Rohre die bessere Wahl sind.
Herstellungsmethoden verstehen
Herstellung nahtloser Rohre
Nahtlose Rohre bestehen zunächst aus einem massiven Stahlbarren, der erhitzt und von einem Dorn durchbohrt wird, der durch die Mitte fährt, um eine dickwandige Hohlschale zu erzeugen. Das Dornfräsen verlängert dann die Schale, wobei Walzen die Wandstärke verringern und gleichzeitig die Länge erhöhen. Heißfließpressen ist für einige Größen ein alternativer Weg, bei dem erhitzter Barren durch eine geformte Matrize gedrückt wird, um das Profil direkt zu formen. Durch das Kaltziehen durch Präzisionsmatrizen werden die endgültigen Abmessungen und die Oberflächenbeschaffenheit festgelegt, und durch Pilgern, ein Verfahren mit hin- und hergehenden Matrizen, können die Toleranzen dort, wo sie benötigt werden, weiter verkleinert werden. Jeder dieser Schritte erhöht die Zeit, was der Hauptgrund dafür ist, dass nahtlose Rohre mehr kosten und länger in der Herstellung dauern als geschweißte.
Herstellung geschweißter Rohre
Geschweißte Rohre beginnen als flaches, aufgerolltes Band, das sich zu Formrollen abwickelt, die es nach und nach in eine Rohrform biegen, bevor die Kanten verbunden werden. Das gebräuchlichste Verfahren ist das Hochfrequenz-Induktionsschweißen: Elektrischer Strom erhitzt die Bandkanten und verschmilzt sie durch Druck in einem kontinuierlichen Hochgeschwindigkeitsprozess miteinander. Das elektrische Widerstandsschweißen (ERW) funktioniert ähnlich und leitet Strom durch das Material selbst, um die Schmelzwärme zu erzeugen, während das Laserschweißen die schmalste und gleichmäßigste der drei Nähte erzeugt. Nach dem Schweißen wird die Schweißnaht durch Kaltwalzen oder Schmieden reduziert, und ein abschließender Ziehdurchgang verbessert die Oberflächengüte, verengt Maßtoleranzen und entlastet die Schweißnaht von Restspannungen.
Was der Prozessunterschied in der Praxis bedeutet
Die geschweißte Produktion läuft kontinuierlich mit hoher Geschwindigkeit und lässt sich leicht an das Volumen anpassen, während die nahtlose Produktion ein langsamerer, mehrstufiger Batch-Prozess mit echten Kapazitätsbeschränkungen ist. Das zeigt sich direkt in der Vorlaufzeit: Geschweißte Rohre werden oft innerhalb von Tagen bis einigen Wochen ausgeliefert, während nahtlose Rohre je nach Größe und Qualität vier bis acht Wochen dauern können. Mit geschweißten Verfahren lassen sich außerdem dünnwandige Konfigurationen mit großem Durchmesser einfacher verarbeiten, während die nahtlose Fertigung besser für dickwandige Rohre geeignet ist. Als grobe Regel gilt, dass geschweißte Rohre deutlich günstiger laufen als gleichwertige nahtlose Rohre, wobei der genaue Abstand stark von der Größe, der Qualität und dem Auftragsvolumen abhängt.
Leistung: Geschweißt vs. Nahtlos
1. Druckkapazität
Nahtlose Rohre unterliegen im Allgemeinen einem höheren zulässigen Arbeitsdruck als geschweißte Rohre gleicher Größe und Wandstärke, aber der Grund dafür ist nicht abstrakt „einheitliche Wandstärke“, sondern der Effizienzfaktor der Schweißverbindung, den Druckkonstruktionsvorschriften für Schweißkonstruktionen anwenden. UnterASME B31.3, nahtlosen Rohren wird ein Verbindungsqualitätsfaktor von 1,0 zugewiesen, während ERW- oder EFW-Rohren im geschweißten Zustand ohne vollständige radiologische Untersuchung normalerweise ein Faktor von 0,85 zugewiesen wird. Da der zulässige Druck direkt mit diesem Faktor skaliert, unterliegen geschweißte Rohre bei gleicher Wandstärke etwa 15 % weniger Nenndruck als nahtlose Rohre, ein Spalt, der kleiner wird oder verschwindet, wenn das geschweißte Rohr vollständig durchleuchtet wird und der Faktor wieder in Richtung 1,0 erhöht wird.
2. Korrosionsbeständigkeit
Die homogene Kornstruktur des nahtlosen Rohrs widersteht chemischen Angriffen gleichmäßig über den gesamten Querschnitt, ohne dass eine Naht eine Schwachstelle darstellen könnte. In der Wärmeeinflusszone neben einer Schweißnaht können örtliche Veränderungen der metallurgischen Struktur beobachtet werden, einschließlich Karbidausfällung bei nicht stabilisierten Qualitäten, und verbleibende Oberflächenunregelmäßigkeiten an der Naht, auch nach der Schweißnahtreduzierung, führen dazu, dass sich korrosive Medien und Rückstände ansammeln. In der Praxis ist dies vor allem bei kontinuierlichem Eintauchen oder Betrieb mit hohem Chloridgehalt von Bedeutung; Bei allgemeiner atmosphärischer Verwendung oder bei Verwendung mit geringer Korrosivität ist der Unterschied selten der entscheidende Faktor.
3. Strukturelle Integrität und Ermüdung
Die kontinuierliche Kornstruktur von nahtlosen Rohren verteilt die Spannung gleichmäßig und bewältigt zyklische Belastungen besser als eine Schweißverbindung, die bei wiederholten Belastungszyklen Ermüdungsrisse entwickeln kann, selbst wenn die Schweißnaht die Prüfung bei der Installation bestanden hat. Durch Temperaturwechsel kommt eine weitere Variable hinzu, da sich die Schweißzone und das Grundmetall mit leicht unterschiedlichen Geschwindigkeiten ausdehnen können, was zu zusätzlichen lokalen Spannungen führt. Aus diesem Grund ist bei Anwendungen im Nuklearbereich, in der Luft- und Raumfahrt sowie bei anderen Anwendungen mit hoher Fehlerfolge die nahtlose Anforderung eine Grundvoraussetzung und kein optionales Upgrade.
4. Maßtoleranz und Oberflächenbeschaffenheit
Geschweißte Rohre haben hier tatsächlich die Nase vorn: Der Walz- und Kalibrierprozess sorgt für eine genauere Kontrolle des Außendurchmessers und eine gleichmäßigere Wandstärke, als dies bei der nahtlosen Produktion normalerweise der Fall ist, und kaltgezogene geschweißte Rohre haben oft eine glattere Oberfläche als nahtlose, die schwache Spiralspuren vom Loch- und Walzprozess aufweisen können. Geschweißte Rohre sind auch in längeren Endloslängen erhältlich, da bei der nahtlosen Produktion praktische Längenbeschränkungen bestehen, die an die Loch- und Ziehausrüstung gebunden sind.
5. Größen- und Formflexibilität
Dünnwandige Rohre mit großem Durchmesser begünstigen die Schweißkonstruktion; Der Umformprozess bewältigt diese Geometrie problemlos, wo nahtlose Probleme auftreten. Dickwandige Rohre verlaufen in die andere Richtung und begünstigen so den Rotationsstechvorgang. Die geschweißte Produktion deckt auch einen größeren praktischen Durchmesserbereich ab und ermöglicht die Herstellung quadratischer, rechteckiger und kundenspezifischer Profile weitaus einfacher als die nahtlose Produktion, für die für alles andere als runde formspezifische Werkzeuge erforderlich sind.
6. Prüfung und Qualitätssicherung
Bei nahtlosen Rohren ist keine Schweißnaht zu prüfen, wodurch eine ganze Kategorie der Qualitätskontrolle entfällt: keine Qualifizierung des Schweißverfahrens, keine laufende Überwachung der Schweißparameter. Geschweißte Rohre erfordern das Gegenteil: zerstörungsfreie Prüfungen (Ultraschall, Röntgen oder Wirbelstrom) zur Überprüfung der Nahtintegrität sowie eine kontinuierliche Überwachung der Schweißparameter während der Produktion. Beide Typen durchlaufen hydrostatische Tests, um die Druckintegrität nachzuweisen, wobei die Testdrücke durch die geltende Produktnorm festgelegt werden. Die Zertifizierungsdokumentation spiegelt die gleiche Aufteilung wider: Zertifikate für geschweißte Rohre umfassen Aufzeichnungen über die Qualifikation des Schweißverfahrens, während sich nahtlose Zertifikate auf Material- und Maßkonformität konzentrieren.
7. Kostenanalyse
Der Kostenunterschied zwischen den beiden ist fast ausschließlich auf die Produktionskomplexität zurückzuführen. Nahtlose Rohre erfordern mehrere Heiz-, Loch- und Ziehvorgänge auf speziellen Geräten mit realen Durchsatzgrenzen, während geschweißte Rohre kontinuierlich mit viel höheren Liniengeschwindigkeiten vom Coilmaterial abgewickelt werden. Dieser Unterschied hängt mit der Bestellgröße zusammen: Der Kostenvorteil von geschweißten Rohren ist bei Standardgrößen, die nach Volumen bestellt werden, am größten und verringert sich bei kleinen, speziellen oder dickwandigen Bestellungen, bei denen nahtlose Kapazitätsbeschränkungen weniger ins Gewicht fallen. Bei Anwendungen, bei denen einer der beiden Typen die technischen Anforderungen erfüllt, kommt es in der Praxis in der Regel darauf an, ob das Projekt nahtlose Durchlaufzeiten und Prämien in Kauf nehmen kann oder ob es aufgrund der schnelleren Verfügbarkeit und geringeren Kosten besser geeignet ist.
Branchenanwendungen: Wo jeder Typ überragend ist
Kritische Hochdruck- und Hochtemperaturanwendungen
Öl- und Gasbohrsysteme, die regelmäßig mit Arbeitsdrücken laufen, die weit über dem Nennwert für geschweißte Rohre liegen, sind standardmäßig nahtlos. Petrochemische Reaktorbehälter und Hochdruck-Prozessrohre folgen der gleichen Logik, und Kernkraftwerke verwenden ausschließlich nahtlose Rohre, da die Kombination aus Strahlungsexposition und hohem Systemdruck keinen Spielraum für schweißbedingte Fehler lässt. Kesselrohre und Wärmetauscher in Chemieanlagen fügen eine thermische Dimension hinzu: Durch die nahtlose Konstruktion wird die wärmebeeinflusste Schweißzone vermieden, die bei anhaltend hohen Temperaturen an Festigkeit verlieren kann, weshalb nahtlose Edelstahlrohre oberhalb von etwa 600 °F weiterhin die Standardeinstellung sind.
Automobil- und Allzweckanwendungen
Abgassysteme, Krümmer, Krümmer und Endrohre liegen weit unter den Rohrdruckwerten und sind moderaten Temperaturen ausgesetzt, daher ist geschweißter Edelstahl hier allein aufgrund der Kosten und der Verfügbarkeit der Standard. Die Güteklasse 409 deckt kostensensible Auspuffrohre ab und die Titanstabilisierung von 321 sichert ihr einen Platz in Premium-Auspuffsystemen, die anhaltender Hitze ausgesetzt sind. Die gleiche Logik gilt für architektonische Handläufe, HVAC-Systeme, Möbel und allgemeine Sanitäranlagen, wo die Drücke niedrig sind und die glattere Oberfläche der geschweißten Rohre tatsächlich einen optischen Vorteil darstellt.
Spezialisierte Branchen: Medizin, Schifffahrt und Lebensmittelverarbeitung
Bei der Herstellung medizinischer Geräte und implantierbarer Komponenten wird im Hinblick auf Zuverlässigkeit und Präzision im Allgemeinen eine nahtlose Konstruktion gefordert, und pharmazeutische Clean-in-Place-Systeme bevorzugen eine nahtlose Konstruktion, um Unregelmäßigkeiten an der Schweißnahtoberfläche zu vermeiden, die Verunreinigungen einschließen könnten. Auch Meeresumgebungen tendieren zu nahtlosen Nähten, da anhaltender Salznebel eine Schweißnaht aggressiver angreift als das umgebende Grundmetall. Lebensmitteltaugliche Schläuche gemäß ASTM A270 können von beiden Typen erfüllt werden, wobei die Wahl auf das spezifische Design des Sanitärsystems und nicht auf eine pauschale Regel zurückzuführen ist – sieheProfab Edelstahlrohrefür verfügbare Größen und Qualitäten.
Materialqualitäten und -standards
Gängige Edelstahlsorten
Güteklasse 304 deckt die meisten allgemeinen und architektonischen Arbeiten ab. Die Sorte 304L senkt den Kohlenstoffgehalt auf unter 0,03 %, um die Ausfällung von Karbiden beim Schweißen zu verhindern. Aus diesem Grund wird für geschweißte Konstruktionen üblicherweise die Sorte „L“ verwendet. Die Sorte 316 fügt 2 bis 3 Prozent Molybdän hinzu, um eine deutlich bessere Korrosionsbeständigkeit im Schiffs- und Chemiebereich zu erzielen, und zwar zu einem echten Kostenaufschlag gegenüber 304. 316L kombiniert diesen Vorteil der kohlenstoffarmen Schweißbarkeit mit dem Molybdänzusatz, weshalb medizinische und pharmazeutische Schläuche dies normalerweise vorschreiben. Die Titanstabilisierung der Sorte 321 schützt vor interkristalliner Korrosion bei hohen Temperaturen und deckt die Abgas- und Hochtemperaturanwendungen ab, für die 304 und 316 nicht geeignet sind. Die Sorte 409 ist die wirtschaftliche ferritische Option für Automobilabgase, bei denen die Kosten wichtiger sind als die absolute Korrosionsbeständigkeit.
ASTM Standards
ASTM A269 deckt allgemeine rostfreie Rohre, sowohl geschweißt als auch nahtlos, unter einem einzigen Satz mechanischer Eigenschaften ab. ASTM A213 ist ein rein nahtloser Werkstoff, der speziell für Kessel-, Überhitzer- und Wärmetauscherrohre im Hochtemperaturbetrieb entwickelt wurde. ASTM A554 umfasst geschweißte mechanische Rohre in runden, quadratischen und rechteckigen Profilen; Obwohl es manchmal mit den Rohrnormen gruppiert wird, handelt es sich um eine reine Schweißspezifikation. Im Gegensatz dazu deckt ASTM A312 sowohl nahtlose als auch geschweißte Edelstahlrohre unter den gleichen mechanischen Anforderungen ab, wobei der oben diskutierte Verbindungsqualitätsfaktor der eigentliche Unterschied zwischen den Druckstufen im Betrieb und kein Unterschied in der Festigkeit des Grundmaterials ist. DiesesStandardvergleichschlüsselt den jeweiligen Umfang detaillierter auf. Rohre der Güteklasse 304 gemäß diesen Standards weisen eine Mindestzugfestigkeit von etwa 75.000 PSI auf, unabhängig davon, ob sie nahtlos oder geschweißt sind.
Installationsüberlegungen
Fügen und Fertigung
Die Ausrichtung der Schweißnaht ist bei der Installation von geschweißten Rohren wichtig: Wenn Sie die Naht vom Punkt maximaler Biegespannung entfernt positionieren und sie beim Biegen des Rohrs auf der neutralen Achse halten, verringern Sie das Risiko eines Nahtversagens während der Formgebung. Darüber hinaus funktionieren Schmelzschweißen, Orbitalschweißen und Klemmverschraubungen bei beiden Rohrtypen auf die gleiche Weise, und herkömmliche Rohrbieger, -schneider und -schweißgeräte bewältigen beides ohne spezielle Ausrüstung. Der Biegeradius wird durch die Wandstärke und nicht dadurch bestimmt, ob das Rohr nahtlos oder geschweißt ist.
Fazit
Die Wahl zwischen geschweißten und nahtlosen Edelstahlrohren hängt vom Betriebsdruck, der Temperatur und den Fehlerfolgen der Anwendung ab und nicht von der allgemeinen Bevorzugung eines Prozesses gegenüber dem anderen. Seamless verdient seine Prämie bei Hochdruck-, Hochtemperatur- und Hochkonsequenzanwendungen, bei denen der Verbindungsqualitätsfaktor und die Einschränkungen der Wärmeeinflusszone einer Schweißnaht keine akzeptablen Kompromisse darstellen. Geschweißte Rohre sind überall die bessere Wahl, da sie schnellere Lieferzeiten, eine strengere Maßkontrolle und einen echten Kostenvorteil für die große Mehrheit der allgemeinen Industrie-, Automobil- und Architekturanwendungen bieten.
Wenn Sie Hilfe bei der Auswahl des richtigen Edelstahlrohrs für Ihr Projekt benötigen, kann Ihnen Profab Machine dabei helfen, die Qualität und Konstruktionsmethode an Ihre tatsächlichen Betriebsbedingungen anzupassen.
Profab liefert auchRohrschellen aus Edelstahlzur Montage und Sicherung von Schlauchleitungen.
FAQ
Wann entscheiden sich Ingenieure speziell für nahtlose Rohre gegenüber geschweißten?
Nahtlose Rohre werden bevorzugt für Hochdrucksysteme, ermüdungskritische Anwendungen und sicherheitsrelevante Industrien wie Hydraulik, Öl und Gas sowie bestimmte chemische Prozesse verwendet, bei denen der Qualitätsfaktor der Schweißverbindung oder die Wärmeeinflusszone eines geschweißten Rohrs den Designspielraum beeinträchtigen würden.
Welcher Typ ist mit kurzen Vorlaufzeiten leichter zu beschaffen?
Geschweißte Edelstahlrohre sind im Allgemeinen leichter zu beschaffen, in einer größeren Auswahl an Größen erhältlich und bieten kürzere Lieferzeiten als nahtlose Rohre, da sie kontinuierlich vom Spulenmaterial abgewickelt werden und nicht in einem mehrstufigen Chargenprozess.
