
Der Unterschied zwischen 316 und 316L Edelstahl ist eine einzige Zahl: Kohlenstoffgehalt. 316 erlaubt bis zu 0,08 % Kohlenstoff. 316L begrenzt ihn auf 0,03 %. Das hört sich wie ein Rundungsfehler in einem Materialzertifikat an, aber bei einer geschweißten Baugruppe, die Reinigungschemikalien ausgesetzt ist, entscheidet es darüber, ob Ihre Ausrüstung innerhalb von zwei Jahren von innen nach außen korrodiert oder das Jahrzehnt überdauert.
In diesem Artikel wird erklärt, warum diese Zahl wichtig ist, wo die Unterscheidung bei der Beschaffung missbraucht wird und welche Auswirkungen sie tatsächlich auf die Fertigung und die Feldleistung hat.
Die Zusammensetzung, die den Unterschied macht
Beide Sorten haben die gleichen Kernlegierungselemente. GemäßASTM A240, der Standard für Platten und Bleche aus Chrom-Nickel-Edelstahl, 316L enthält 16 bis 18 % Chrom, 10 bis 14 % Nickel und 2 bis 3 % Molybdän. Das Chrom bildet die passive Oxidschicht, die dem Edelstahl seine Korrosionsbeständigkeit verleiht. Das Nickel stabilisiert das austenitische Gefüge. Das Molybdän, das Element, das die 316-Familie von der 304-Familie trennt, bietet direkten Widerstand gegen chloridbedingte Lochfraßbildung.
Der einzige wesentliche Unterschied zwischen 316 und 316L ist die CO2-Obergrenze: maximal 0,08 % für 316, maximal 0,03 % für 316L. Beide Qualitäten dürfen gemäß der 316L-Spezifikation auch eine kleine Menge Stickstoff enthalten, um den Festigkeitsverlust, der durch die Reduzierung des Kohlenstoffgehalts entsteht, teilweise auszugleichen. In der Praxis haben die meisten in Fabriken hergestellten 316L-Materialien einen Kohlenstoffgehalt von 0,020 bis 0,025 % und liegen damit deutlich unter der Obergrenze von 0,03 %.
| Element | 316 | 316L |
|---|---|---|
| Chrom | 16,0 bis 18,0 % | 16,0 bis 18,0 % |
| Nickel | 10,0 bis 14,0 % | 10,0 bis 14,0 % |
| Molybdän | 2,0 bis 3,0 % | 2,0 bis 3,0 % |
| Carbon (max.) | 0.08% | 0.03% |
| Mangan (max.) | 2.00% | 2.00% |
| Phosphor (max.) | 0.05% | 0.05% |
Warum der Kohlenstoffgehalt die Schweißleistung bestimmt
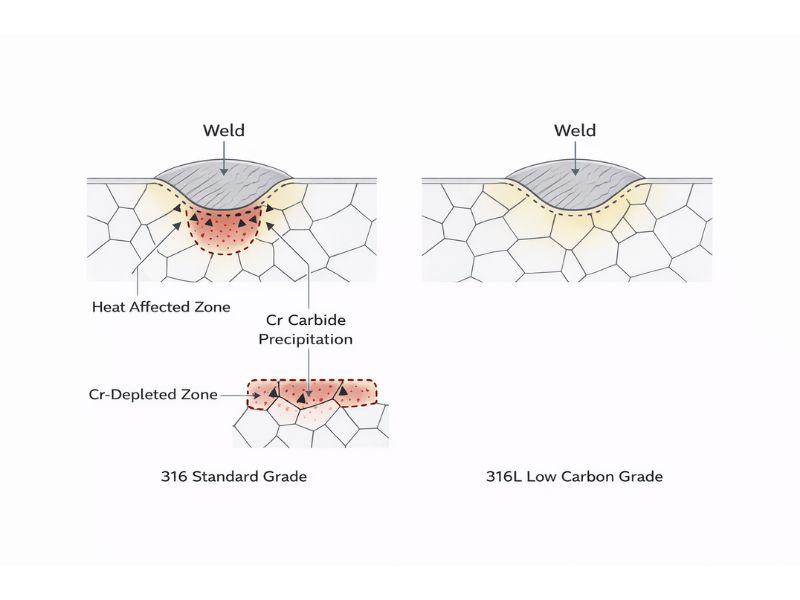
Wenn austenitischer Edelstahl auf Temperaturen zwischen 450 °C und 850 °C erhitzt wird, wandert Kohlenstoff an die Korngrenzen und reagiert mit Chrom unter Bildung von Chromkarbid. Dadurch wird Chrom aus der umgebenden Matrix entfernt, wodurch lokale Zonen mit einem Chromgehalt unter dem für die passive Filmbildung erforderlichen Schwellenwert von 10,5 % entstehen. Das Ergebnis ist eine Schweißwärmeeinflusszone, die strukturell intakt, aber chemisch anfällig ist. Der Fachbegriff lautet Sensibilisierung. Das praktische Ergebnis ist interkristalline Korrosion, die an Korngrenzen beginnt und sich nach innen ausbreitet, ohne dass sichtbare Anzeichen auf der Oberfläche auftreten.
Dies ist in der Lebensmittel- und Pharmaindustrie wichtig, da Schweißverbindungen in Prozessbehältern, Rohrverbindungen und Sanitärarmaturen ihre Lebensdauer im Kontakt mit dem korrosivsten Teil des Prozesses verbringen: Reinigungschemikalien. CIP (Clean-in-Place)-Zyklen mit Natriumhydroxid in einer Konzentration von 1 bis 2 % und 60 bis 80 °C sind in der Lebensmittelverarbeitung Standard. Pharmazeutische Linien fügen Salpetersäure-Passivierungsschritte hinzu. Eine sensibilisierte Wärmeeinflusszone in dieser Umgebung zeigt innerhalb von 18 bis 36 Betriebsmonaten interkristalline Lochfraßbildung, beginnend an der Schweißnahtwurzel, wo eine visuelle Inspektion nicht möglich ist.
316L führt mit seinem Kohlenstoffgehalt von 0,03 % unter normalen Schweißbedingungen nicht zu einer Sensibilisierung. Es steht nicht genügend Kohlenstoff zur Verfügung, um bei Schweißtemperaturen Chromkarbid zu bilden. Aus diesem Grund ist 316L anstelle von 316 für Lebensmittel-, Pharma- und Chemieverarbeitungsanwendungen spezifiziert und erfordert kein Glühen nach dem Schweißen, um die Korrosionsbeständigkeit wiederherzustellen. Dieser Glühschritt, der das Erhitzen der geschweißten Baugruppe auf über 1050 °C und das Abschrecken umfasst, erhöht die Vorlaufzeit und die Kosten für die Fertigung. 316L eliminiert diese Anforderung vollständig.
„Chirurgischer Stahl“ ist normalerweise 304, nicht 316L
Der Begriff „316L Chirurgenstahl“ erscheint in Produktlisten, Uhrenarmbändern und Schmuck. Es setzt einen medizinisch zertifizierten, körpersicheren Standard voraus. Bei tatsächlichen chirurgischen und implantatbezogenen Anwendungen ist die Materialspezifikation spezifischer, als die Marketingsprache vermuten lässt.
Die ursprüngliche Bezeichnung „chirurgischer Edelstahl“ in der Herstellung orthopädischer und allgemeinchirurgischer Instrumente bezog sich auf 316L (UNS S31603) und in einigen Anwendungen auf 17-4PH für hochfeste Implantatkomponenten. Der ISO-Standard für metallische Implantate für die Chirurgie,ISO 5832-1spezifiziert den für chirurgische Implantate zu verwendenden geschmiedeten Edelstahl als 316L-Zusammensetzung mit strengeren Kontrollen von Schwefel und Phosphor als kommerziell erhältliche 316L.
Allerdings wird 304 Edelstahl in der Verbraucher- und Chirurgieinstrumentenindustrie auch häufig als „chirurgischer Edelstahl“ bezeichnet, da er Sterilisationszyklen und Körperflüssigkeitskorrosion ausreichend widersteht, sodass er nicht für Implantate verwendet werden kann. Chirurgische Scheren, Pinzetten und Nadelhalter werden üblicherweise aus 304 und nicht aus 316L hergestellt. Der Unterschied besteht zwischen Implantat und Instrument: Implantate in direktem, langfristigem Knochen- und Gewebekontakt erfordern 316L oder höherwertige Materialien. Externe Instrumente, die zwischen den Anwendungen sterilisiert werden, können 304 sein.
Wenn Sie „Chirurgenstahl“-Hardware für Lebensmittel- oder Industrieanwendungen spezifizieren, weil dies nach der sichersten Qualität klingt, ist die Materialbasis, die Sie eigentlich wollen, die 316L-Zusammensetzung und die ASTM A240-Zertifizierung. Die Bezeichnung „chirurgisch“ fügt keine zusätzlichen chemischen oder mechanischen Spezifikationen in einem nichtmedizinischen Kontext hinzu.
904L vs. 316L: Wann das Upgrade tatsächlich gerechtfertigt ist
904L (UNS N08904) ist ein austenitischer Edelstahl mit deutlich höherem Legierungsgehalt: 19 bis 23 % Nickel, 4 bis 5 % Molybdän und bis zu 2 % Kupfer. Seine Lochfraß-Äquivalentzahl (PREN) liegt bei etwa 32 bis 36, verglichen mit 316L bei etwa 24 bis 26. In Umgebungen mit hohen Chloridkonzentrationen oder Säureeinwirkung bei erhöhter Temperatur ist dieser Abstand von Bedeutung.
In der Lebensmittel- und Arzneimittelherstellung ist 316L für die überwiegende Mehrheit der Anwendungen ausreichend. Selbst bei voller Konzentration erzeugt die CIP-Chemie nicht die Chloridumgebung, die 904L erfordert. Der typische Fall, in dem 904L wirklich gerechtfertigt ist, ist der Einsatz von Schwefelsäure mit einer Konzentration von über 10 % bei erhöhten Temperaturen oder das Eintauchen in Meerwasser mit zyklischen Wechseln bei erhöhten Temperaturen. Für eine Edelstahl-Gelenkkopf-Buchse oder eine kundenspezifische Komponente in einer Lebensmittelverarbeitungslinie ist 316L die richtige Spezifikation. 904L Bei zwei- bis dreifachen Materialkosten handelt es sich um eine Überspezifikation, die das Feldergebnis nicht verändert.
Die Spezifikationsentscheidung ist bei Investitionsgütern am wichtigsten, bei denen die Güteklasse für die gesamte Lebensdauer des Vermögenswerts festgelegt ist. Für Komponenten wieEdelstahl Gelenkköpfe, Gabelkopf Baugruppenund Verbindungshardware, die regelmäßig ausgetauscht wird, 316L bietet die richtige Balance zwischen Korrosionsleistung und praktischer Beschaffung.
Die doppelt zertifizierte Realität im Einkauf
Die meisten im Handel erhältlichen 316L Bleche, Stäbe und Rohre sind doppelt zertifiziert als 316/316L. Dies ist kein Kompromiss oder eine Nichtkonformität. Da moderne Schmelz- und Raffinierungstechnologie routinemäßig Schmelzen mit einem Kohlenstoffgehalt deutlich unter 0,03 % erzeugt, erfüllt das Material gleichzeitig sowohl die Anforderungen an die chemische Zusammensetzung 316 als auch 316L gemäß ASTM A240 und ASTM A276. Ein Materialzertifikat mit der Angabe „316/316L“ ist ein einzelnes Material, das beide Spezifikationen erfüllt.
Was das für die Beschaffung bedeutet: Wenn Ihre Zeichnung 316L erfordert und das Zertifikat 316/316L anzeigt, ist dies konform. Der tatsächliche Kohlenstoffgehalt liegt im Bereich von 0,020 bis 0,025 % und liegt damit deutlich innerhalb der 316L-Grenzwerte. Sie müssen keine einzeln zertifizierte 316L-Wärme verlangen. Die Doppelzertifizierung ist gängige Praxis und bestätigt die vollständige Einhaltung der Low-Carbon-Spezifikation.
Der einzige Kontext, in dem die Doppelzertifizierung ein Problem darstellt, ist die regulierte pharmazeutische Herstellung, wo die Materialdokumentation einer behördlichen Prüfung unterliegt. Einige Pharmakunden verlangen, dass im Zertifikat 316L explizit ohne die Doppelbezeichnung angegeben wird. Fordern Sie in diesem Fall zum Zeitpunkt der Bestellung eine zertifizierte 316L-Wärme vom Werk an. Das Material ist identisch; Es handelt sich um eine Dokumentationspflicht, nicht um eine metallurgische.
Wo Standard 316 (nicht 316L) immer noch einen Platz hat
Für nicht geschweißte Anwendungen ist der Unterschied im Kohlenstoffgehalt irrelevant. Wenn Sie Bauteile aus Stangenmaterial bearbeiten, entsteht keine Wärmeeinflusszone und es besteht kein Risiko einer Sensibilisierung. In diesem Fall weisen die Stangen 316 und 316L eine identische Korrosionsbeständigkeit auf, und die Wahl hängt von der Materialverfügbarkeit ab und davon, ob für Ihre Anwendung die Dokumentationsspur einer „L“-Bezeichnung erforderlich ist.
316 bietet im Vergleich zu 316L auch eine geringfügig höhere Streckgrenze bei erhöhten Temperaturen. ASTM A240 gibt die Mindeststreckgrenze bei Raumtemperatur mit 170 MPa für 316L gegenüber 205 MPa für 316 (geglühter Zustand) an. Bei erhöhten Betriebstemperaturen über 300 °C behält 316 eine bessere Kriechfestigkeit. Bei Druckbehälteranwendungen bei erhöhter Temperatur ist dieser Unterschied technisch bedingt. Für die meisten Lebensmittel- und Pharmageräte, die bei Temperaturen unter 150 °C betrieben werden, handelt es sich nicht um eine Konstruktionsvariable.
Die praktische Schlussfolgerung: Geben Sie für alles, was geschweißt wird und Reinigungschemikalien oder Prozessflüssigkeiten ausgesetzt ist, 316L an. Für CNC-bearbeitete Komponenten, die niemals geschweißt werden, sind 316 und 316L aus Stangenmaterial funktionell gleichwertig und beides ist akzeptabel.
Fazit
Für geschweißte Geräte in der Lebensmittelverarbeitung, Pharmaherstellung oder Chemikalienhandhabung ist 316L kein Premium-Upgrade gegenüber 316. Es ist die korrekte Spezifikation. Die Kohlenstoffobergrenze von 0,03 % eliminiert das Sensibilisierungsrisiko in der Schweißwärmeeinflusszone, macht das Glühen nach dem Schweißen überflüssig und bietet Ihnen ein Material, das in jedem CIP Zyklus während der gesamten Lebensdauer der Ausrüstung die vorgesehene Leistung erbringt.
Profab Machineliefert und bearbeitet 316L Komponenten nach ASTM A240-konformer Zertifizierung. Wir unterstützen Standard- und kundenspezifische Konfigurationen für die Lebensmittelverarbeitung und industrielle Anwendungen.
FAQ
Kann ich in allen Anwendungen 316L anstelle von 316 verwenden?
Ja, in fast allen industriellen Umgebungen, da es Schweißkorrosion ohne Nachglühen verhindert. Die Hauptausnahme bilden Hochtemperaturumgebungen über 300 °C, wo der höhere Kohlenstoffgehalt von 316 eine bessere Kriechfestigkeit bietet. Für die Lebensmittel-, Pharma- und Schifffahrtsindustrie ist 316L der bevorzugte Standard.
Ist 316L Edelstahl lebensmittelecht und FDA konform?
Ja, 316L ist FDA-konform und erfüllt die 3-A-Hygienestandards. Die Lebensmittelsicherheit hängt auch von der Oberflächenbeschaffenheit ab: Um Bakterienwachstum und Biofilm zu verhindern, sollten Oberflächen, die mit Lebensmitteln in Berührung kommen, eine Oberflächenrauheit von Ra ≤ 0,8 μm aufweisen. Bei viskosen Produkten wird Elektropolieren empfohlen, um die Oberfläche hygienisch und leicht zu reinigen zu halten.
Was ist der tatsächliche Preisunterschied zwischen 316 und 316L?
In der Praxis gibt es normalerweise keinen konsistenten Preisaufschlag für 316L, da die meisten modernen Materialien sowohl als 316 als auch als 316L doppelt zertifiziert sind. Preisschwankungen sind in der Regel auf Maßtoleranzen, Oberflächenbeschaffenheit oder den Grad der Materialzertifizierung zurückzuführen und nicht auf die Legierungssorte selbst.
