
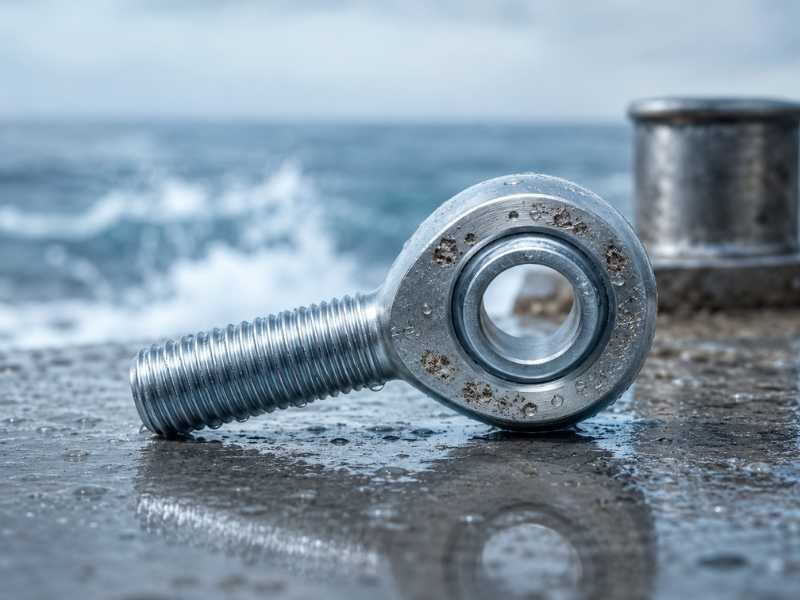
Ein Gelenkkopf, der aus rostfreiem Stahl gefertigt ist und in einer Salzwasserumgebung installiert wird, kann innerhalb einer einzigen Saison noch Löcher bilden. Die Sortenauswahl war im Prinzip richtig, aber zwei Variablen, die bestimmen, ob Lochfraß einsetzt, wurden nicht berücksichtigt: Geometrie und Oberflächenzustand. Beide sind spezifisch für Gelenkkopf-Baugruppen und werden in Spezifikationen, die bei der Materialqualität enden, routinemäßig ignoriert.
In diesem Artikel wird erläutert, wie Lochfraß auf Edelstahl entsteht, warum die Gelenkkopf-Geometrie sie an vorhersehbaren Stellen beschleunigt, wie PREN als Sortenauswahltool über die Binärdatei 316-gegen-304 hinaus verwendet wird und welche Entscheidungen zur Oberflächenbehandlung das Ergebnis tatsächlich verändern.
Der Lochfraßmechanismus auf Edelstahl
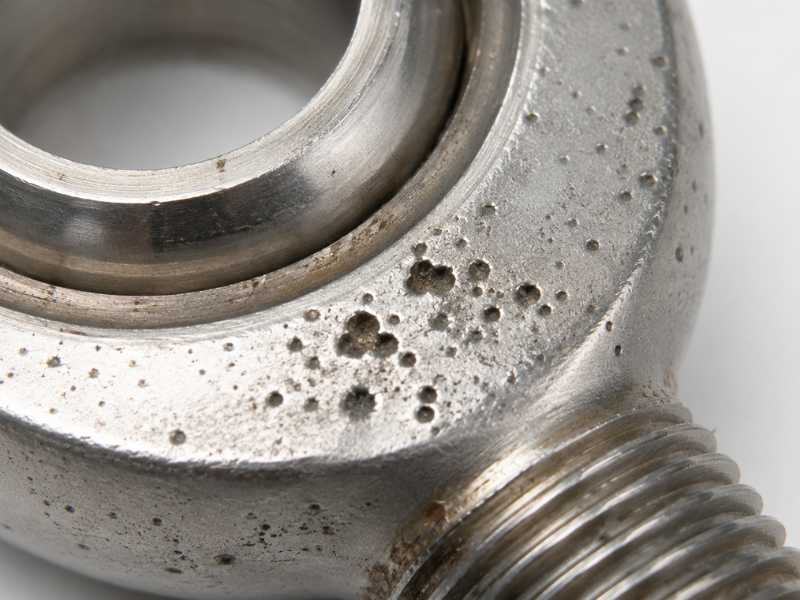
Edelstahl widersteht Korrosion durch eine wenige Nanometer dicke passive Chromoxidschicht, die sich in Gegenwart von Sauerstoff spontan auf der Oberfläche bildet. Die Schicht ist unter den meisten Bedingungen selbstreparierend. In Chloridumgebungen konkurrieren Chloridionen mit Sauerstoff an Oberflächenstellen, an denen der Passivfilm dünn oder lokal unterbrochen ist. Wenn Chlorid an einem bestimmten Punkt diese Konkurrenz gewinnt, bricht der Film lokal zusammen, das blanke Metall darunter löst sich auf und es entsteht eine Grube.
Die Grubengeometrie beschleunigt ihr eigenes Wachstum. Das Innere einer aktiven Grube ist sauerstoffarm und sauer, Bedingungen, die eine passive Filmneubildung verhindern. Chloridionen wandern in die Grube, um das Ladungsgleichgewicht aufrechtzuerhalten und so die lokale Chloridkonzentration weiter zu erhöhen. Die umgebende Oberfläche bleibt passiv und fungiert als Kathode, die die anodische Auflösung an der Grube vorantreibt. Sobald eine Grube aktiv ist, muss zum Stoppen entweder die Chloridquelle entfernt oder die Chemie der Grube durch Eingriffe an der Oberfläche physisch gestört werden.
Zwei Materialvariablen bestimmen, wo auf der PREN-Skala eine Edelstahlsorte steht. Der Chromgehalt trägt direkt zur passiven Filmstabilität bei. Molybdän, um den Faktor 3,3 pro Gewichtsprozent imStandard PREN Formel(PREN = %Cr + 3,3 x %Mo + 16 x %N), stabilisiert den Passivfilm gezielt gegen Chloridverdrängung. Stickstoff liefert mit 16 Gewichtsprozent einen zusätzlichen Beitrag, ist jedoch in den meisten Standardqualitäten in geringen Mengen vorhanden. Die praktische Konsequenz ist, dass 316 (ungefähr 16,5 % Cr, 2,1 % Mo) einen PREN von etwa 24 bis 26 erreicht, was deutlich über 304 (PREN 18 bis 20) liegt, aber deutlich unter den Anforderungen für Offshore- und Immersionsdienste. Für das Eintauchen in Meerwasser ist ein PREN über 40 der allgemeine Schwellenwert, der in der Offshore-Ingenieurpraxis genannt wird. 316 erreicht diesen Schwellenwert nicht.
Warum die Gelenkkopf-Geometrie bestimmte Lochfraßstellen erzeugt
Bei den meisten Vergleichen von Edelstahlsorten für den Einsatz in der Schifffahrt wird Flachstahl oder Rohrmaterial als Referenzgeometrie herangezogen. Ein Gelenkkopf ist keine ebene Fläche. Es enthält mehrere geometrische Merkmale, die Chlorid konzentrieren und lokalisierte sauerstoffarme Zonen erzeugen, die auf einfachen Formen nicht vorhanden sind.
Der Ringspalt zwischen Kugel und Gehäuse ist der folgenreichste davon. Die Kugel sitzt in der Gehäusebohrung mit einem kleinen Spielraum, der von der Laufbuchse eingenommen wird. Am Rand des Gehäuses, wo die Kugel aus der Bohrungsöffnung austritt, besteht ein umlaufender Spalt zwischen der Kugelfläche und dem Gehäuserand. Dieser Spalt ist schmal genug, um die Elektrolytzirkulation zu behindern, aber breit genug, um sich mit Meerwasser zu füllen. Sobald der Spalt gefüllt ist, wird der Sauerstoff durch langsame Korrosionsreaktionen innerhalb des Spalts verbraucht und durch die Bewegung der Massenflüssigkeit nicht wieder aufgefüllt. Die Chloridkonzentration steigt. Dies ist die typische Bedingung für Spaltkorrosion, die bei niedrigeren Chloridkonzentrationen und niedrigeren Temperaturen einsetzt als offene Lochfraßbildung bei gleichem Gehalt.
Der Gewindeschaftgrund ist die zweite kritische Stelle. Gewindewurzeln sind geometrische Spannungskonzentratoren und auch Spaltgeometrien. In den Gewindewurzeln eingeschlossene Feuchtigkeit erzeugt in Kombination mit eingeschränktem Sauerstoffzugang die gleiche lokale Chemie wie der Spalt zwischen Kugel und Gehäuse. Bei Gelenkköpfe, bei denen der Schaft unter leichtem Kontaktdruck ohne volle Gewindeeingriffstiefe in ein Gehäuse oder eine Kupplung eindringt, erzeugt die teilweise Eingriffszone eine zusätzliche Spaltgeometrie entlang der Gewindeflanken.
Die Bolzenbohrung durch die Kugel ist die dritte Stelle. Der Bolzen oder Stift verläuft durch die Kugelbohrung, und der kleine Zwischenraum zwischen Bolzen und Bohrung füllt sich im Tauch- oder Spritzbetrieb mit Meerwasser. Die galvanische Kopplung zwischen dem Bolzenmaterial und der Kugel kann die Korrosionsreaktion zusätzlich verstärken, wenn unterschiedliche Metalle verwendet werden. Eine Schraube aus Kohlenstoffstahl oder verzinktem Stahl durch eine 316-Edelstahlkugel erzeugt ein galvanisches Paar, das die Korrosion des Stahlbefestigungselements beschleunigt und in bestimmten Konfigurationen den Passivfilm auf der angrenzenden Edelstahloberfläche beeinträchtigen kann.
⚠️ Spaltkorrosion beginnt bei geringerem Schweregrad als Lochfraß bei derselben Güteklasse.
Eine rostfreie 316-Oberfläche, die in einer bestimmten Meeresumgebung Lochfraß an der offenen Oberfläche widersteht, kann unter den gleichen Bedingungen immer noch Spaltkorrosion am Kugel-Gehäuse-Spalt erleiden. PREN sagt den Widerstand gegen Lochfraß auf offener Oberfläche voraus.Spaltkorrosion-Initiierung. Für Geometrien mit engem Spiel wie Gelenkkopf-Baugruppen ist die Spaltkorrosionstemperatur (CCT, gemessen gemäß ASTM G48) das relevantere Kriterium. 316 hat bei Tests mit aggressivem Eisenchlorid einen CCT von ca. 0 °C, was bedeutet, dass es in Umgebungen mit konzentriertem Chlorid eine begrenzte Spaltkorrosionsbeständigkeit aufweist.
PREN als Werkzeug zur Sortenauswahl für die Schifffahrt Gelenkköpfe
Die binäre Wahl zwischen 304 und 316 deckt nur zwei Punkte auf einer kontinuierlichen Skala der Chloridbeständigkeit ab. Für marine Gelenkköpfe sollte der Auswahlrahmen neben der spezifischen Expositionsbedingung PREN als Hauptkriterium verwenden.
Ungefähre PREN-Werte für Sorten, die für Gelenkkopf-Anwendungen relevant sind:
304 / 304L: PREN 18 bis 20. Geeignet für Umgebungen außerhalb des Meeres mit gelegentlicher Luftfeuchtigkeit. Nicht für den Einsatz an der Küste oder auf See geeignet.
316 / 316L: PREN 24 bis 26. Geeignet für geschützte Küstenumgebungen, Süßwasser mit Chloridverunreinigung und Lebensmittelverarbeitung mit chlorhaltiger Reinigung. Korrodiert bei direktem Eintauchen in Meerwasser über längere Zeiträume. Die gebräuchlichste Schiffsspezifikation und die richtige Wahl für einen Großteil der Schiffsanwendungen, bei denen das direkte Eintauchen begrenzt ist und ein Wartungszugang möglich ist.
Duplex 2205 (UNS S31803): PREN 32 auf 36. Deutlich verbesserte Chloridbeständigkeit gegenüber 316. Geeignet für Spritzbereiche und zeitweiligen Kontakt mit Meerwasser. Eine höhere Streckgrenze als 316 ermöglicht auch einen kleineren Querschnitt bei gleicher Tragzahl.
Super Duplex 2507 (UNS S32750): PREN 40 bis 43. Der Schwellenwert für den Meerwassertauchdienst in der Offshore-Technikpraxis. Höhere Kosten und eingeschränktere Verfügbarkeit des Bearbeitungsmaterials als 316 oder 2205. Geeignet für Offshore-, Unterwasser- und Dauereintauchanwendungen in Meerwasser.
17-4PH (UNS S17400): PREN ca. 24 bis 30, je nach Wärmebehandlungszustand und Stickstoffgehalt. In den meisten Umgebungen vergleichbare Chloridbeständigkeit wie 316. Der Korrosionsbeständigkeitsvorteil von 17-4PH gegenüber 316 ist kein Grund, es für Schiffsanwendungen auszuwählen. Der Grund ist mechanischer Natur: Streckgrenze von 1.000 bis 1.170 MPa im H900-Zustand gegenüber 205 MPa im geglühten 316-Zustand. Für hochbelastete Schiffsverbindungen, bei denen 316 die Tragzahl bei dem erforderlichen Querschnitt nicht erfüllen kann, bietet 17-4PH im H1025- oder H1075-Zustand die Festigkeit, ohne die Korrosionsbeständigkeit wesentlich zu beeinträchtigen. Der H900-Zustand (Spitzenalterung) sollte nicht für meerwasserexponierte 17-4PH-Komponenten angegeben werden, da die SCC-Anfälligkeit bei Spitzenfestigkeit am höchsten ist; H1025 oder H1075 überalterte Bedingungen opfern einen Teil der Spitzenfestigkeit, um die SCC-Beständigkeit in Chloridumgebungen erheblich zu verbessern, laut einer in Transactions of the Indian Institute of Metals veröffentlichten Studie (Bhambroo et al., 2023).
FürEdelstahl GelenkköpfeBei Meeresanwendungen lautet der Auswahlpfad: Bestätigen Sie die Expositionsbedingung (geschützte Küste, Spritzwasserzone oder Eintauchen), ordnen Sie diese einem PREN-Schwellenwert zu und geben Sie den Grad an, der diesen Schwellenwert erreicht oder überschreitet. Für die meisten Deckbeschläge für die Freizeit- und Handelsschifffahrt in geschützten oder küstennahen Umgebungen ist 316 korrekt. Für Offshore, kontinuierlichen Meerwasserkontakt oder Unterwasser ist 2205 oder 2507 die technisch vertretbare Wahl.
Wie der Oberflächenzustand das Ergebnis verändert
Zwei aus demselben 316 Stangenmaterial gefertigte Gelenkköpfe können je nach Oberflächenbeschaffenheit eine deutlich unterschiedliche Lochfraßbeständigkeit aufweisen. Die Qualität des Passivfilms und nicht nur die Legierungszusammensetzung bestimmt, wie schnell Chloridionen Chromoxid an der Oberfläche verdrängen.
Beim CNC Drehen oder Fräsen bearbeitete Oberflächen weisen Werkzeugspuren, Wärmeeinflusszonen an den Schneidkanten und eingebettete Eisenpartikel durch Werkzeugkontakt auf. Durch Eisenverunreinigungen auf einer Edelstahloberfläche entstehen galvanische Mikrozellen, die bei weitaus geringeren Chloridkonzentrationen, als die reine Legierung erfordern würde, Lochfraß auslösen. Die Passivierung gemäß ASTM A967 entfernt freies Eisen von der Oberfläche, reformiert die Passivschicht gleichmäßig und ist der Mindeststandard für die Oberflächenbehandlung von rostfreien Schiffsbauteilen. Es kostet im Verhältnis zum Teilewert fast nichts und wird überraschend häufig in den Spezifikationen weggelassen.
Elektropolieren geht noch weiter. Der elektrochemische Materialentfernungsprozess greift Oberflächenunebenheiten selektiv an und hinterlässt eine glattere Oberfläche mit weniger Lochfraßstellen und einem dickeren, chromreicheren Passivfilm, als dies durch mechanisches Polieren oder Passivieren allein möglich wäre. Auf Gelenkkopf Kugeloberflächen und Gehäusebohrungen reduziert das Elektropolieren zusätzlich die Mikrospaltgeometrie bei Spitzenwerten der Oberflächenrauheit und geht damit direkt auf eine der oben beschriebenen Auslösebedingungen ein. Für Marine-Gelenkköpfe im Spritzbereich oder im Dauereinsatz ist das Elektropolieren auf Ra 0,4 µm oder besser auf Kugel- und Gehäusekontaktflächen eine sinnvolle Verbesserung mit quantifizierbarer Auswirkung auf die Lochfraß-Entstehungsschwelle.
Kugelstrahlen ist relevant für die Ermüdung bei hoher Lastspielzahl Gelenkköpfe im Schiffsbetrieb. Die durch das Kugelstrahlen erzeugte Druckeigenspannungsschicht wirkt der Zugspannung entgegen, die für die Entstehung von Spannungsrisskorrosion an Gruben erforderlich ist. Es verhindert nicht die Grubenbildung, sondern unterbricht das Fortschreiten von der Grube zum SCC Riss, der die vorherrschende katastrophale Versagensart bei hochfesten Edelstahlgüten im Chlorideinsatz darstellt.
Wartungsintervall und Inspektionslogik
Lochfraß im Meer Gelenkköpfe ist mit einem Wartungsplan beherrschbar, der auf die oben beschriebenen spezifischen Entstehungsorte abzielt. Bei der Inspektion nach der Inbetriebnahme, nach Unwetterereignissen und in saisonalen Wartungsintervallen sollten drei Stellen untersucht werden: der Umfang des Kugelgehäusespalts auf Flecken oder Oberflächenunregelmäßigkeiten, die auf Spaltaktivität hinweisen, der Gewindegrund am Schaft auf Lochfraß am kleineren Durchmesser und das Innere der Schraubenbohrung, wenn die Schraube abnehmbar ist.
Löcher im Frühstadium, wenn sie eher als dunkle Flecken oder leichte Oberflächenrauheit als als sichtbare Löcher erscheinen, können durch gründliches Trocknen der Baugruppe, Auftragen eines Korrosionsinhibitors und erneute Passivierung beseitigt werden, wenn das Teil zur chemischen Behandlung entfernt werden kann. Gruben, die eine messbare Tiefe erreicht haben, müssen anhand des Tragquerschnitts beurteilt werden. Eine Vertiefung am Schaftgewindegrund reduziert die wirksame Spannungsfläche des Gewindes und kann nicht allein durch visuelle Inspektion beurteilt werden; Eine Dimensionsmessung oder Farbeindringprüfung ist erforderlich, um zu bestätigen, ob das Teil weiterhin gebrauchsfähig ist.
Zu den Ersatzkriterien für narbige Marine-Modelle gehören alle Grübchen am Schaftgewindegrund, die tiefer als 10 % der Gewindetiefe sind, alle sichtbaren Risse, die von einer Grübchen herrühren (was auf eine SCC-Progression hinweist) und alle Grübchen auf der Kugeloberfläche, die bei der manuellen Drehung der Kugel im Gehäuse eine hörbare oder fühlbare Rauheit erzeugen, was darauf hindeutet, dass die Laufbuchse durch Abrasiv beschädigt wurde Kontakt mit der Oberfläche des mit Löchern versehenen Balls.
Profab MachineliefertMarinequalität Gelenkköpfe mit Passivierung und Elektropolierung auf Bestellung erhältlich. Nehmen Sie gerne Kontakt zu uns auf!
