
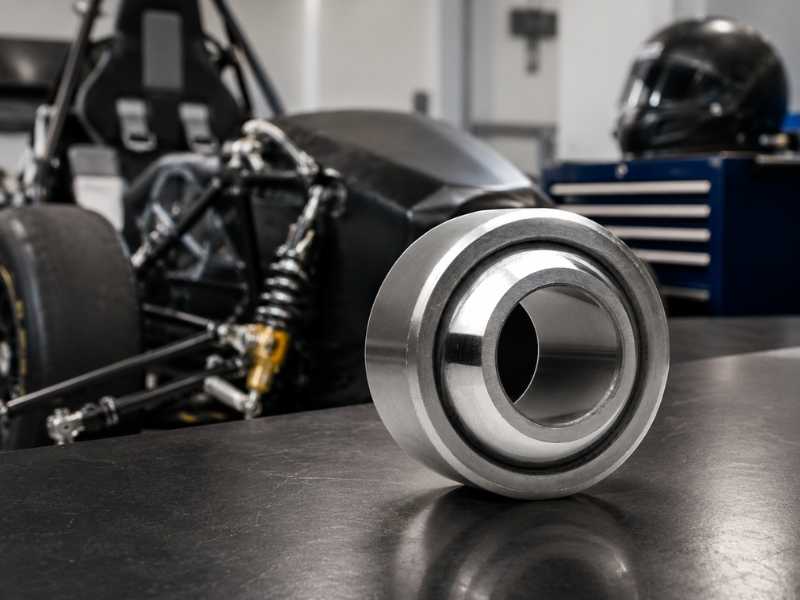
Durchstöbere die Forenarchive von FSAE.com und jede Saison stellt sich bei neuen Teams die gleiche Frage: Warum verwenden die meisten Autos Gelenklager, das in die A-Arm-Rohrenden eingepresst ist, statt Gelenkköpfe mit Gewinde, wenn Gelenkköpfe billiger und einstellbar sind?
Es handelt sich um ein Lastpfadproblem, nicht um eine Präferenz. Sobald das Klick macht, folgen die restlichen Spezifikationsentscheidungen, 2-teilig vs. 3-teilig, Metall-auf-Metall vs. PTFE, Edelstahl vs. Standard-Lagerstahl, der gleichen Logik.
Warum Gelenklager Gelenkköpfe an A-Arm-Gelenken ersetzen?
Ein Gelenkkopf mit Gewinde überträgt die Last über das Schaftgewinde in das Gehäuse. Gut, wenn die Last rein axial entlang der Mittellinie der Stange verläuft. Ein A-Arm-Gelenk ist selten einer rein axialen Belastung ausgesetzt. Die Aufhängungsgeometrie überträgt Biegemomente auf das Gelenk, wenn sich das Rad bewegt, wenn sich das Fahrgestell biegt und wenn Kurvenlasten den Lastvektor relativ zur Armachse verschieben.
Der Gewindeschaft eines Gelenkkopf weist eine Spannungskonzentration genau dort auf, wo das Gewinde auf den Schaft ohne Gewinde trifft. Wenn durch diesen Punkt ein Biegemoment ausgeübt wird, versagt der Schaft am Gewindegrund, oft ohne Vorwarnung. In den Konstruktionsleitfäden von FSAE wird dies ständig als einer der häufigsten und vermeidbarsten Aufhängungsfehler bezeichnet: Führen Sie niemals eine Biegelast durch den Gewindeschaft eines Gelenkkopf.
Ein direkt in das A-Arm-Rohr eingepresstes Gelenklager überspringt dieses Problem vollständig. Die Last geht vom Stift über die Kugel in den Außenring und in das Rohr selbst. Kein Gewindeschaft im Weg. Die Rohrwand und nicht der Gewindegrund wird zum begrenzenden Strukturelement, und die Rohrwände verkraften außeraxiale Belastungen weitaus besser als ein 1/4-28- oder 5/16-24-Gewinde.
DeshalbTeams wechseln von Gelenkköpfe zu gekapseltem Gelenklageran A-Arm-Gelenken melden weniger Ausfälle, selbst wenn diese Lager weniger kosten als die Gelenkköpfe, die sie ersetzt haben.
2-teilige vs. 3-teilige Konstruktion
Gelenklager gibt es in zwei Grundkonstruktionen, und der Unterschied ist hier wichtiger als bei industriellen Verbindungsarbeiten. Motorsportgelenke unterliegen im Verhältnis zur Lagergröße höheren Spitzenlasten und strengeren Einbaubeschränkungen.
Gelenklager lassen sich besser nach Bauart und Linersystem klassifizieren als nach einem einfachen 2-teiligen gegenüber einem 3-teiligen Etikett. Bei FSAE-Aufhängungsgelenken ist die sinnvollere Frage, ob es sich bei dem Lager um eine gestauchte, geteilte Kugel-, Lastschlitz- oder Konstruktion mit hoher Fehlausrichtung handelt und ob seine dynamischen und statischen Tragzahlen mit dem tatsächlichen Lastfall und der Gehäusepassung übereinstimmen.
Metall-auf-Metall vs. PTFE-Auskleidung für Aufhängungsverbindungen
Während bei industriellen Anwendungen häufig Metall-auf-Metall-Lager für Stoßbelastungen zum Einsatz kommen, werden bei Aufhängungsgelenken im Motorsport überwiegend Lager mit selbstschmierend-, PTFE-Auskleidung verwendet. Dies gilt insbesondere für FSAE. Metall-Metall-Lager erfordern eine manuelle Fettschmierung. Bei Open-Wheel-Laufring wirkt dieses Fett als Magnet für Kettentrümmer, Gummiablagerungen und abrasiven Staub. Die Mischung verwandelt sich in eine Schleifpaste, die das Lager innerhalb von Stunden zerstört.
Noch wichtiger ist, dass Metall-auf-Metall-Lager unter einem hohen und inkonsistenten Losbrechmoment leiden. Da die Federungsbewegungen langsam und oszillierend sind, kann das Lager keinen hydrodynamischen Ölfilm aufbauen. Dies führt zu Haftreibung und Hysterese in der Aufhängungsgeometrie, was die Reifenhaftung beeinträchtigt und Sensordaten verfälscht. Um Spitzenlasten bei Kurvenfahrten und Bremsen zu bewältigen, ohne dass die Auskleidungen kriechen, spezifizieren Motorsportteams Auskleidungen aus Stoff in Luft- und Raumfahrtqualität (MIL-SPEC). Diese dicht gewebten Liner halten enormen dynamischen Belastungen stand, halten die Reibung gering und bleiben absolut stabil.
Edelstahl vs. Standard-Lagerstahl: Wenn es wirklich darauf ankommt
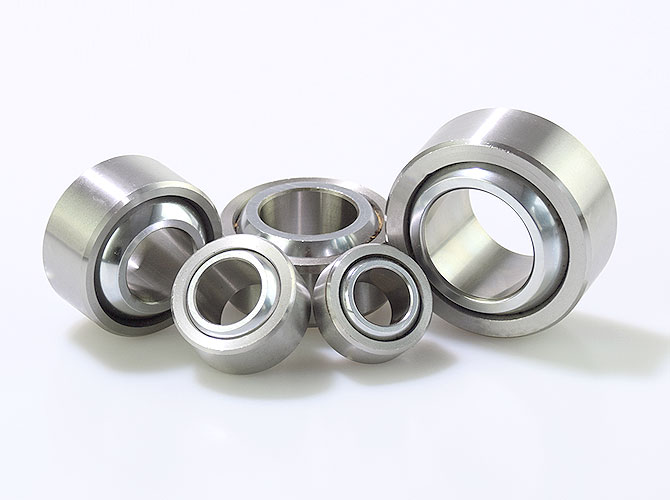
Standard-Motorsportlager verwenden durchgehärteten Kohlenstofflagerstahl, um maximale Tragzahlen zu erreichen. Allerdings wird Edelstahl unter zwei spezifischen Bedingungen obligatorisch: Laufring bei nassem Wetter und galvanischer Korrosionsschutz. Beispielsweise benötigen Teams Edelstahl, wenn sie Lager direkt in Kohlefaser-Aufhängungsrohre einpressen. Allgemeine rostfreie Industriequalitäten wie 304 oder 316L verfügen nicht über die für den Motorsport erforderliche Streckgrenze. Bei starken Brems- und Kurvenbelastungen verformen sie sich plastisch. Während gehärtetes 440C eine höhere Härte bietet, gehen dabei kritische Korrosionsgrenzen und Schlagzähigkeit verloren.
Die Standardlösung für Premium-Rennkomponenten ist 17-4PH ausscheidungshärtender Edelstahl. H900 wird auf den H900-Zustand wärmebehandelt und bietet eine strukturelle Streckgrenze, die mit hochfesten Kohlenstofflegierungsstählen mithalten kann. Gleichzeitig bleibt die hervorragende Korrosionsbeständigkeit erhalten. Denken Sie beim Einbau dieser hochfesten Komponenten daran, dass festsitzende Edelstahlverbindungen leicht verschleißen. Tragen Sie vor dem Verpressen immer einen dünnen Film MoS2-Paste auf den Außenring OD auf. Dadurch werden Oberflächenrisse verhindert und ein präzises Endspiel gewährleistet.
Installation: Die Stake-Tool-Frage
FSAE Teams, die ihre eigenen A-Arm-Rohrenden bearbeiten und Lager von Hand einpressen, stoßen auf ein spezifisches Problem. Eine für ein mit Bohrungen versehenes Rohr berechnete Presspassung nähert sich oft eher einer Gleitpassung an, wenn die Bohrung von einer Handfräse mit einer Bohrstange stammt, da die erreichbare Rundheit und Oberflächengüte nicht mit einem Produktionsgehäuse übereinstimmen.
Ein lockeres Lager löst sich unter Belastung. Manchmal löst sich die Kugel vollständig vom Außenring. Die Lösung, die in den meisten FSAE-Programmen verwendet wird: eine Halteschulter, die auf der Seite, die der Hauptlastrichtung zugewandt ist, in das Rohr eingearbeitet oder eingeschweißt ist, kombiniert mit einer beliebigen Presspassung (sogar lockerer als angegeben) sowie einer Haltemasse, um den verbleibenden Abstand auszugleichen.
Tragen Sie bei Außenringen von rostfreien Rohren und rostfreien Lagern vor dem Pressen einen dünnen Film Anti-Seize oder MoS₂-Paste auf den Außenring auf. Edelstahl-auf-Edelstahl-Presssitze führen zu Abrieb, und eine abgefressene Oberfläche weist eine geringere tatsächliche Kontaktfläche auf, als das nominale Übermaß vermuten lässt. Dies verschärft das Slip-Fit-Problem, mit dem Teams aufgrund manueller Bohrtoleranzen bereits konfrontiert sind.ISO 12240-1legt die dimensionale Basislinie fest, an der diese Passungen gemessen werden, selbst wenn die tatsächlich erreichte Toleranz in einem Studentenwerkstatt darunter liegt.
Lebensdauer: Was Sie erwartet und was sie verkürzt
Teams, die Mittelklasse-Lager verwenden, berichten, dass sie nach ungefähr50-100 Stunden Laufzeit, das bei den meisten Programmen eine komplette Wettkampfsaison einschließlich Tests abdeckt. Die am schnellsten verschleißenden Lager sitzen an den Gelenken mit der höchsten Kombination aus Last und Schwingungsfrequenz, typischerweise an den äußeren A-Arm-Gelenken, die direkte Radlasten tragen.
Spiel, das vor dieser Stundenzählung auftritt, ist in der Regel auf eines von drei Dingen zurückzuführen: ein zweiteiliges Lager mit schlechter Absteckung, ein Presssitz, der durch die manuelle Bearbeitung lockerer geworden ist als beabsichtigt, oder ein Lager, das außerhalb seines Winkelbereichs läuft, weil die Aufhängungsgeometrie die Fehlausrichtung bei vollem Radweg über den Nennwinkel hinaus drückt. Durch die Prüfung des tatsächlichen Winkelwegs im Vergleich zum Nennwinkel des Lagers in der Konstruktionsphase und nicht nur bei statischer Fahrhöhe wird das letzte Problem erkannt, bevor es zu einem Ausfall in der Saisonmitte kommt.
Profab Machine fertigt PräzisionEdelstahl Gelenklagerin hochfestem 17-4PH. Wir bieten Motorsportserien mit Luft- und Raumfahrtspezifikation mit Bohrungsgrößen von 1/4 Zoll bis 1 Zoll an. Wir fertigen auch passendeEdelstahl Gelenkköpfefür Verbindungen, die eine Gewindeverbindung erfordern. Es stehen kundenspezifische Außenring- und Bohrungstoleranzen zur Verfügung, die zu Ihren spezifischen A-Arm-Hülsenabmessungen passen.
