
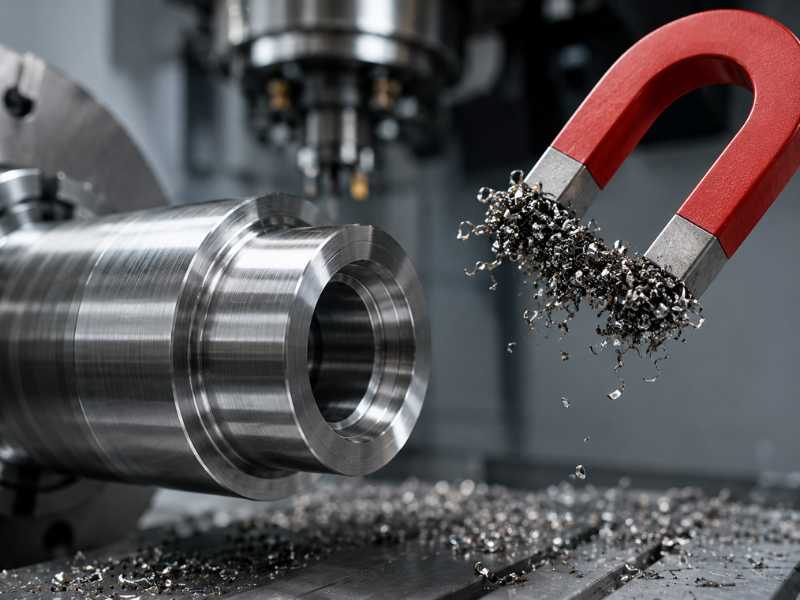
Sie erhalten eine Charge bearbeiteter Edelstahlkomponenten Gelenkköpfe, Gelenklager oder CNC, die in 316L angegeben sind. Du lässt einen Magneten darüber laufen. Manche bleiben hängen. Ihr erster Instinkt besteht darin, die falsche Qualität anzugeben, eine Qualitätsbeschwerde einzureichen und Materialzertifizierungen zu verlangen. In den meisten Fällen ist das der falsche Instinkt.
Nachbearbeitungsmagnetismus in austenitischem Edelstahl ist ein gut dokumentiertes metallurgisches Phänomen. Das bedeutet nicht, dass die Note falsch ist. Dies bedeutet, dass der Bearbeitungsprozess die Mikrostruktur auf spezifische und vorhersehbare Weise verändert hat. Wenn Sie verstehen, warum es passiert, erfahren Sie, wann es akzeptabel ist, wann es ein Problem darstellt und was Sie dagegen tun können.
Der Ausgangspunkt: Warum austenitischer Edelstahl nicht magnetisch ist
304 und 316L sind austenitische Sorten. Austenitische Edelstähle haben im geglühten Zustand eine kubisch-flächenzentrierte (FCC) Kristallstruktur. Diese Anordnung der Eisenatome ermöglicht es nicht, dass sich magnetische Domänen so ausrichten, dass Ferromagnetismus entsteht. Das Ergebnis ist eine magnetische Permeabilität von etwa 1,003 bis 1,005, die kaum über der Permeabilität des freien Raums (1,000) liegt. Aus praktischen Gründen gleitet ein Magnet ohne jegliche Anziehungskraft von einer geglühten 316L-Stange.
Die FCC-Struktur wird durch Austenitstabilisatoren, hauptsächlich Nickel, bei Raumtemperatur gehalten. AlsDokumente von Carpenter TechnologyIn ihrer Referenz zu den magnetischen Eigenschaften von Edelstahl weisen austenitische Sorten im geglühten Zustand Gleichstrompermeabilitäten von 1,003 bis 1,005 bei Standardmagnetisierungskräften auf. 316L enthält 10–14 % Nickel und ist daher widerstandsfähiger gegen mikrostrukturelle Veränderungen unter mechanischer Belastung als 304, das 8–10 % Nickel enthält.
Was macht die Bearbeitung mit dieser Struktur?
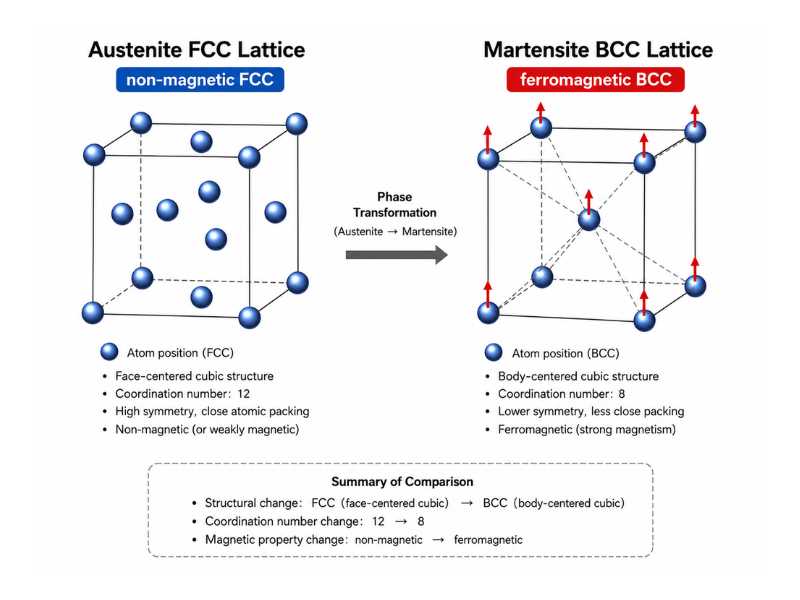
Wenn austenitischer rostfreier Stahl bearbeitet, geschliffen, kaltumgeformt oder stark geschnitten wird, führt die mechanische Verformung an der Schnittstelle zwischen Werkzeug und Werkstück zu erheblichen plastischen Spannungen im Material. Unter dieser Belastung wird der Austenit thermodynamisch instabil und beginnt sich in Martensit umzuwandeln. Dies wird als spannungsinduzierte martensitische Umwandlung bezeichnet.
Martensit hat eine kubisch-raumzentrierte (BCC) oder tetragonal-raumzentrierte (BCT) Kristallstruktur. Diese Struktur ermöglicht die Ausrichtung magnetischer Domänen. Martensit ist ferromagnetisch. Selbst ein kleiner Volumenanteil von Martensit in einem ansonsten austenitischen Teil erzeugt eine messbare magnetische Anziehung.
Die Transformation ist im gesamten Teil nicht einheitlich. Es konzentriert sich auf die Punkte mit der höchsten Belastung: die bearbeitete Oberfläche selbst, die Schneidkantenkontaktzone, Gewindewurzeln in Drehteilen, Bohrungskanten in Bohrlöchern und die Oberflächenschicht geschliffener Bauteile. Oftmals werden Sie feststellen, dass nur die bearbeiteten Oberflächen einen Magneten anziehen, während das Schüttgut dies nicht tut. Das ist der sichtbar gemachte Dehnungsgradient.
Warum 304 mehr verändert als 316L
Der Unterschied in der Umwandlungsanfälligkeit zwischen den Sorten hängt von der Austenitstabilität ab, die durch die Md30-Temperatur quantifiziert wird. Md30 ist die Temperatur, bei der sich unter 30 % Dehnung 50 % Martensit bilden. Die Formel lautet:
Md30 (°C) = 551 − 462(C+N) − 9,2Si − 8,1Mn − 13,7Cr − 29(Ni+Cu) − 18,5Mo
Ein niedrigerer Md30-Wert bedeutet einen stabileren Austenit und eine geringere Anfälligkeit für spannungsinduzierte Umwandlung. Für typische 304 liegt Md30 bei etwa 20–30 °C. Bei 316L führt der höhere Nickel- (10–14 %) und Molybdängehalt (2–3 %) dazu, dass Md30 weit unter Raumtemperatur liegt, oft auf –30 °C oder weniger. Aus diesem Grund können Sie 304 aggressiv bearbeiten und sehen dennoch nur eine leichte magnetische Reaktion, während der gleiche Vorgang bei 304 eine spürbar stärkere Anziehung erzeugen kann.
Dies ist die technische Grundlage für die Spezifikation von 316L gegenüber 304 in Anwendungen, bei denen der Magnetismus nach der Bearbeitung ein Problem darstellt, wie z. B. neben MRT-Geräten, Präzisionssensoren und bestimmte Lebensmittelverarbeitungsgeräte mit nachgeschalteten magnetischen Trennsystemen.
Bedeutet der Magnetismus, dass die Korrosionsbeständigkeit nachgelassen hat?
Diese Frage ist insbesondere für Käufer von 316L-Komponenten wichtig, die in Meeres- oder Lebensmittelverarbeitungsumgebungen eingesetzt werden. Die kurze Antwort lautet: Der nach der Bearbeitung entstehende Magnetismus durch verformungsinduzierten Martensit verringert nicht direkt die Korrosionsbeständigkeit in der Masse des Teils.
Die genauere Antwort ist, dass es einen lokalisierten Effekt gibt, der es wert ist, verstanden zu werden. Bei der spannungsinduzierten Umwandlung kommt es zu einer leichten Umverteilung des Chroms an den Phasengrenzen zwischen Martensit und dem Restaustenit. In aggressiven Chloridumgebungen kann diese Umverteilung mikroskopisch kleine Zonen erzeugen, in denen die passive Chromoxidschicht dünner ist als in vollständig austenitischem Material. Diese Zonen sind potenzielle Ausgangspunkte für Lochfraß, obwohl das Risiko für 316L im Vergleich zu 304 im Allgemeinen gering ist, da der Umwandlungsvolumenanteil auch nach der Bearbeitung klein bleibt.
Magnetismus selbst verursacht keine Korrosion, aber die Veränderungen, die Magnetismus erzeugen, können die Chromverfügbarkeit an der Oberfläche nach der martensitischen Umwandlung verringern und die schützende Oxidschicht in chloridreichen Umgebungen schwächen. Bei 316L-Komponenten in der Schifffahrt oder Lebensmittelverarbeitung besteht die praktische Abhilfe in der Passivierung nach der Bearbeitung. Die Passivierung mit Zitronensäure oder Salpetersäure trägt zur Entfernung von freiem Eisen bei und unterstützt die Bildung einer sauberen Passivoberfläche. ASTM A967 umfasst Tests auf freies Eisen, um zu überprüfen, ob der Passivierungsprozess wirksam war. Die Passivierung verbessert den Oberflächenzustand, kehrt jedoch nicht die durch Verformung verursachte Martensitbildung im Grundmetall um.
Wenn der Magnetismus nach der Bearbeitung akzeptabel ist
Für die meisten industriellen Anwendungen ist eine leichte magnetische Reaktion in bearbeiteten 316L Komponenten akzeptabel und weist nicht auf ein Qualitätsproblem oder einen Qualitätsmangel hin.
Strukturelle und tragende Anwendungen legen Wert auf Streckgrenze, Ermüdungslebensdauer und Korrosionsbeständigkeit, die jedoch nicht wesentlich durch den geringen Martensit-Volumenanteil beeinträchtigt werden, der für CNC-bearbeitete 316L-Produkte typisch ist. AEdelstahl Gelenkkopfoder Gelenklager, das eine schwache magnetische Anziehung an der bearbeiteten Bohrungs- oder Gewindeoberfläche zeigt, verhält sich genau wie von der Materialwissenschaft erwartet.
Der Magnettest ist ein Screening-Tool und kein Sortenidentifikationstest. Ein kaltverformtes 304-Teil wird als magnetisch getestet, weshalb ein Magnettest 304 nicht eindeutig als austenitisch identifiziert. Es kann definitiv nicht zwischen 304 und 316L oder zwischen einer akzeptablen Transformation nach der Bearbeitung und einem echten Ersatz durch eine falsche Sorte unterscheiden. Wenn es auf die Sortenverifizierung ankommt, verwenden Sie OES oder eine andere Methode, die den Kohlenstoffgehalt für Edelstahlsorten mit niedrigem Kohlenstoffgehalt wie 316L zuverlässig messen kann. RFA eignet sich für die allgemeine Legierungsprüfung, kann jedoch den Kohlenstoff nicht messen und kann daher nicht allein bestätigen, ob es sich bei einem Teil um 316 oder 316L handelt. Ein Magnet allein beweist nichts, außer dass etwas Martensit vorhanden ist.
Wenn der Magnetismus nach der Bearbeitung ein Problem darstellt
Drei Anwendungskategorien erfordern tatsächlich eine niedrige magnetische Permeabilität im fertigen Teil.
MRT- und medizinische Bildgebungsumgebungen sind die anspruchsvollsten. Für MRT- und andere Magnetresonanzanwendungen können strenge Anforderungen an die magnetischen Eigenschaften gelten, die akzeptable Grenze hängt jedoch vom Gerät, der Feldstärke, den Gradientenbedingungen und der spezifischen MR-Kennzeichnung oder dem Testprotokoll ab. Für diese Anwendungen sollte das fertige Teil anhand der tatsächlichen MRT-Spezifikation und nicht anhand einer allgemeinen Faustregel bewertet werden. Teile für diese Anwendungen sollten nach der Bearbeitung lösungsgeglüht werden, um die austenitische Struktur wiederherzustellen.
Geräte zur Magnetpulverprüfung (MPI) und empfindliche magnetische Erkennungssysteme erfordern nichtmagnetische Gehäuse und Strukturkomponenten. Dehnungsinduzierter Martensit in bearbeiteten Teilen erzeugt in diesen Systemen Hintergrundgeräusche.
Lebensmittel- und Pharmaverarbeitungslinien mit nachgeschalteten magnetischen Trennsystemen sind ein weniger offensichtlicher Fall. Wenn eine Produktionslinie Magnetabscheider verwendet, um Eisenverunreinigungen aus Produktströmen zu entfernen, können bearbeitete Edelstahlkomponenten mit messbarem ferromagnetischem Charakter kleine Partikel abgeben, die Fehlalarme auslösen oder unentdeckt passieren. In diesen Anlagen ist der magnetische Zustand jeder rostfreien Komponente, die mit dem Produktstrom in Kontakt kommt, nach der Bearbeitung ein gültiger Spezifikationsparameter.
Wiederherstellung des nichtmagnetischen Verhaltens: Lösungsglühen
Wenn Ihre Anwendung nach der Bearbeitung nichtmagnetischen Edelstahl erfordert, ist Lösungsglühen die Lösung: Erhitzen auf 1.040–1.100 °C und schnelles Abschrecken. Dadurch wird die Martensitphase aufgelöst und das vollständig austenitische FCC-Gefüge wiederhergestellt. Das Teil kehrt zu einer magnetischen Permeabilität nahe 1,003–1,005 zurück.
Der Kompromiss ist mechanisch. Durch das Lösungsglühen werden die mechanischen Eigenschaften deutlich reduziert: Die Zugfestigkeit im geglühten Zustand kann von 700 MPa auf etwa 500 MPa sinken. Bei präzisionsgefertigten Bauteilen, bei denen Maßtoleranzen und Oberflächenbeschaffenheit vor dem Glühen festgelegt wurden, besteht auch ein Risiko für Verformungen während des Wärmebehandlungszyklus. Dünnwandige Teile und Bohrungen mit engen Toleranzen benötigen während des Glühens eine Vorrichtungsunterstützung, um ein Verziehen zu verhindern.
Bei Komponenten, bei denen sowohl nichtmagnetisches Verhalten als auch mechanische Festigkeit eine Rolle spielen, besteht die Antwort auf die Materialauswahl darin, mit einer stabileren austenitischen Qualität zu beginnen und nicht nachträglich zu glühen. Sorten mit höherem Nickelgehalt und stickstofflegierte Sorten wie 316LN bleiben durch die Bearbeitung nahezu unmagnetisch, ohne dass eine Wärmebehandlung nach der Bearbeitung erforderlich ist.
Was dies bedeutet, wenn Sie Teile erhalten
Wenn bearbeitete Edelstahlkomponenten mit einer leichten magnetischen Anziehungskraft an den bearbeiteten Oberflächen ankommen und die Materialzertifizierung die 316L-Chemie bestätigt, sind die Teile nicht defekt. Der Magnetismus ist ein erwartetes Ergebnis des Bearbeitungsprozesses.
Wenn die magnetische Anziehung über das gesamte Teil, einschließlich unbearbeiteter Oberflächen, stark ist, ist das ein anderes Signal. Vollständig ferritisches Material (wie 430) oder martensitisches Material (wie 410) würde dieses Verhalten zeigen. In diesem Fall ist vor der Annahme der Teile eine Materialprüfung durch OES oder RFA gewährleistet.
Der Unterschied ist wichtig: Lokalisierter Oberflächenmagnetismus auf einem bearbeiteten Teil ist Metallurgie. Ein gleichmäßiger starker Magnetismus über die gesamte Komponente ist ein möglicher Sortenersatz. Behandle sie anders.
Profab Machine fertigt PräzisionCNC Komponentenin 304, 316L und 17-4PH. Für Anwendungen, die eine kontrollierte magnetische Permeabilität nach der Bearbeitung erfordern, können eine Passivierungsbehandlung und eine Anleitung zur Sortenauswahl anhand Ihrer Spezifikation besprochen werden.
