
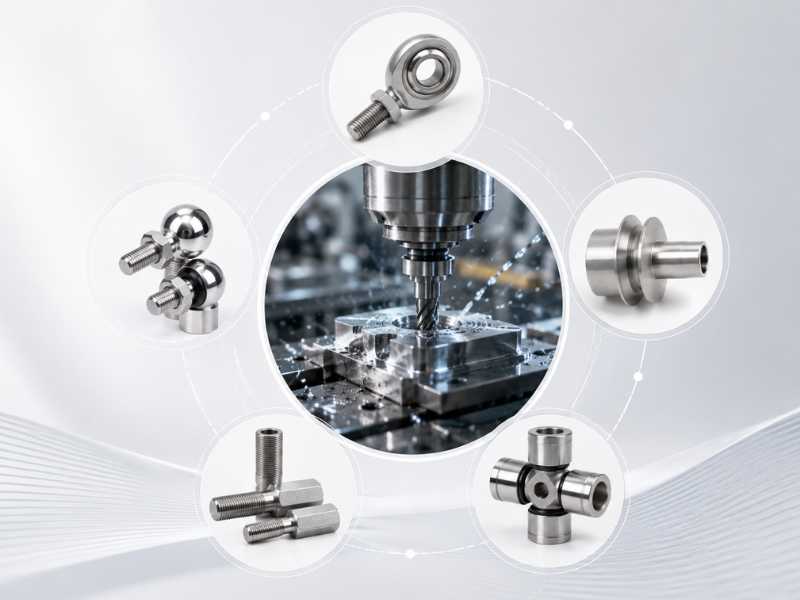
Die Passivierung ist einer dieser Abschlussschritte, die standardmäßig und nicht durch technisches Ermessen festgelegt werden. Manche Einrichtungen passivieren alles. Andere überspringen es ganz und fragen sich, warum ihre 316L-Geräte innerhalb eines Jahres Rostflecken aufweisen.
Passivierung löst freies Eisen und Oberflächenverunreinigungen, die sich bei der Herstellung auf Edelstahl ablagern, und ermöglicht so den ordnungsgemäßen Wiederaufbau der Chromoxidschicht. Diese Oxidschicht macht Edelstahl korrosionsbeständig. Wenn man es beschädigt, verhält sich der Stahl darunter eher wie Kohlenstoffstahl. Stellen Sie es wieder her und selbst aggressive Umgebungen kommen nicht so leicht durch.
Die Frage ist nicht, ob die Passivierung funktioniert. Das tut es. Die Frage ist, wann Ihre Teile es tatsächlich benötigen und wann es eine legitime Entscheidung ist, darauf zu verzichten.
Nach der Bearbeitung, jedes Mal für korrosive Wartung
CNC Drehen, Fräsen, Bohren und Schleifen führen auf zwei Arten zu Verunreinigungen. Zunächst werden Eisenpartikel vom Schneidwerkzeug in die rostfreie Oberfläche eingebettet. Zweitens können die Hitze und der Druck beim Schneiden lokal an der Schnittfläche Chrom abbauen und so die Oxidschicht genau in den Zonen verdünnen, in denen die Oberflächenbeschaffenheit am besten ist.
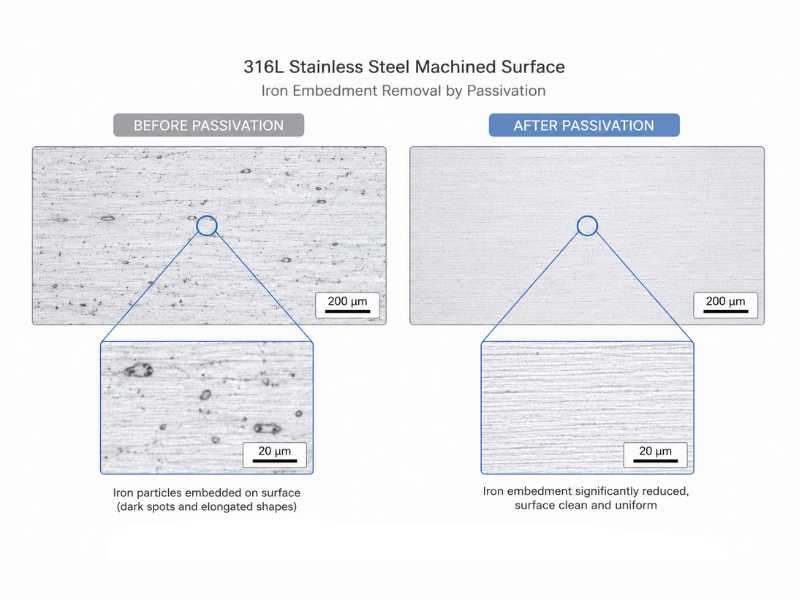
Bei Teilen, die unter leichter Belastung in trockene Innenräume gelangen, stellt diese Kontamination eher ein kosmetisches als ein strukturelles Risiko dar. Sie werden oberflächliche Rostflecken sehen, kein Versagen. Aber für jedes Teil, das in eine Meeresumwelt, einen CIP-Reinigungskreislauf, eine Lebensmittelverarbeitungslinie oder an einen Ort gelangt, an dem es dauerhaft Chlorid ausgesetzt ist, ist die Eisenverunreinigung, die bei der Bearbeitung entsteht, der Ausgangspunkt für Lochfraß. Durch die Passivierung wird dieses Eisen entfernt, bevor der Service beginnt.
Die praktische Regel: Wenn Ihr bearbeitetes Edelstahlteil mit Salzwasser, lebensmittelechten Reinigungschemikalien oder anderen chloridhaltigen Prozessflüssigkeiten in Berührung kommt, passivieren Sie es. Wenn es in einem trockenen Schrank oder in einer Innenumgebung mit niedriger Luftfeuchtigkeit steht, können Sie darauf verzichten.
Ein sortenspezifischer Hinweis ist erwähnenswert: Edelstahl 303, der zur Bearbeitbarkeit Schwefelzusätze enthält, ist schwieriger effektiv zu passivieren, da die Sulfideinschlüsse, die ihn leicht bearbeitbar machen, auch als lokale Korrosionsauslöser wirken, die durch Passivierungssäure nicht vollständig beseitigt werden. Für korrosive Umgebungen ist 303 unabhängig von der Passivierung das falsche Ausgangsmaterial. Wechseln Sie zu 304 oder 316L und passivieren Sie diese stattdessen.
Nach dem Schweißen, bevor die Baugruppe in Betrieb geht
Durch Schweißen wird die Passivschicht stärker beschädigt als durch maschinelle Bearbeitung. In der Wärmeeinflusszone um eine Schweißnaht kommt es zu einer Chromverarmung, da Chrom aus der die Korngrenzen umgebenden Matrix abgebaut wirdChromkarbide fallen ausdort ein Prozess namens Sensibilisierung. Die Schweißraupe selbst trägt Oberflächenoxide und Anlauffarben, die weniger korrosionsbeständig sind als das Grundmetall. Bei einer Tank- oder Rohrschweißung in einer CIP-Umgebung ist eine nicht passivierte Schweißnaht der schwächste Punkt im gesamten System.
Durch die Passivierung nach dem Schweißen werden Anlauffarben und Oberflächeneisen aus der Schweißnaht und HAZ entfernt, sodass das verbleibende Chrom eine neue Oxidschicht bilden kann. Dies ist selbst bei rostfreien Stählen der Güteklasse „L“ mit niedrigem Kohlenstoffgehalt (wie 316L) von Bedeutung, die der Sensibilisierung selbst widerstehen, weil nicht genügend Kohlenstoff zur Bildung der Korngrenzenkarbide vorhanden ist, bei denen aber dennoch das Oberflächeneisen und die Anlauffarbe entfernt werden müssen. Während die Passivierung die Massenmetallurgie nicht beeinträchtigt, ist sie für die Wiederherstellung eines hohen Chrom-Eisen-Verhältnisses an der Oberfläche von entscheidender Bedeutung und eliminiert potenzielle Ausgangspunkte für Lochkorrosion in aggressiven Umgebungen.
Bei gefertigten Geräten für die Lebensmittelverarbeitung, pharmazeutischen Behältern und Schiffsbauteilen ist die Passivierung nach dem Schweißen in keiner sinnvollen Hinsicht optional. Die meisten Industriestandards für diese Sektoren, einschließlich der 3-A-Hygienestandards für Lebensmittelgeräte, verlangen dies ausdrücklich.
Die Reihenfolge ist wichtig: Reinigen Sie, bevor Sie passivieren. Wenn sich im Schweißbereich Öl, Fett oder Schweißspritzer befinden, reagiert die Passivierungssäure mit der Verunreinigung und nicht mit der Stahloberfläche, und es entsteht eine ungleichmäßige oder unvollständige Passivschicht. Zuerst gründlich entfetten, spülen, dann passivieren.
Nach Kontakt oder Kontamination mit Kohlenstoffstahl
Dies ist das Szenario, das die Menschen am wahrscheinlichsten überrascht. Edelstahl, der auf einem Gestell aus Kohlenstoffstahl gelagert, mit nicht gereinigten Werkzeugen aus Kohlenstoffstahl geschnitten oder mit Drahtbürsten behandelt wurde, die zuvor für Weichstahl verwendet wurden, kann allein von diesen Kontakten eingebettete Eisenpartikel aufnehmen, ohne dass eine tatsächliche Bearbeitung stattfindet.
Diese eingebetteten Eisenpartikel rosten bei Feuchtigkeit auf der Edelstahloberfläche und erzeugen so etwas, als würde der Edelstahl selbst rosten. Das ist es nicht. Aber das visuelle Ergebnis ist das gleiche, und in Lebensmittel- oder Pharmaumgebungen handelt es sich um ein Compliance-Problem, unabhängig von der Grundursache.
Alle rostfreien Teile, die während der Herstellung oder des Transports mit Geräten, Werkzeugen oder Lagerbeschlägen aus Kohlenstoffstahl in Kontakt gekommen sind, sollten vor der Inbetriebnahme passiviert werden. Dies gilt fürEdelstahl Gelenkköpfe, Gelenklager, Armaturen und alle anderen Präzisionskomponenten, die sich durch eine Lieferkette mit gemischten Metallumgebungen bewegen.
Wenn eine Passivierung nicht notwendig ist
Die Passivierung jedes Edelstahlteils, unabhängig von seiner Geschichte oder Anwendung, verschwendet Zeit und Chemikalien, ohne die Korrosionsleistung in nennenswerter Weise zu verbessern.
Elektropolierte Teile benötigen keine Passivierung. Beim Elektropolieren wird mehr Material entfernt als bei der Passivierung, es entsteht eine bessere Oberflächenbeschaffenheit und es entsteht eine mit Chrom angereicherte Schicht mit besserer Korrosionsbeständigkeit als bei der chemischen Passivierung. Das Ausführen eines Passivierungsschritts nach dem Elektropolieren schadet zwar nicht, fügt aber Prozessschritte hinzu, ohne dass sich die Leistung steigert.
Teile, die in nicht korrosiven Innenräumen unter mechanischer Belastung eingesetzt werden, benötigen aus Korrosionsgründen keine Passivierung. AEdelstahl GelenklagerDer Betrieb in einer trockenen, geschlossenen Industriemaschine in einer klimatisierten Anlage überdauert seine mechanische Verschleißlebensdauer, ohne jemals passiviert zu werden. Die Chromoxidschicht, die sich unter Reinraumbedingungen auf einer gut bearbeiteten Oberfläche auf natürliche Weise bildet, ist ausreichend.
Teile, die sofort einer weiteren Oberflächenbehandlung unterzogen werden, wie z. B. einer PVD-Beschichtung oder einer chemischen Vernickelung, benötigen keine eigenständige Passivierung als Zwischenschritt. Die anschließende Behandlung ersetzt die ohnehin entstehende Passivschicht.
Das Sequenzproblem, über das niemand spricht
Es ist genauso wichtig, den Passivierungsschritt in der richtigen Reihenfolge auszuführen, als ihn überhaupt auszuführen.
Der erste Fehler besteht darin, vor dem Entfetten zu passivieren. Passivierungssäure entfernt keine Öle. Es reagiert mit der Metalloberfläche. Wenn Öl oder Bearbeitungsflüssigkeit vorhanden sind, bildet die Säure eine Barriere, die den Stahl unter der Verunreinigung unpassiviert, während der Rest der Oberfläche eine normale Passivschicht bildet. Am Ende entsteht eine lückenhafte Passivschicht, die bevorzugt an den kontaminierten Zonen versagt. Zuerst reinigen, entfetten und abspülen. Stets.
Der zweite Fehler ist die Passivierung vor dem ersten CIP-Zyklus bei neuen Geräten. Die Logik scheint richtig zu sein: Passivieren, dann bereinigen. Wenn das Gerät jedoch Schweißspritzer, Flussmittelrückstände oder Bauverunreinigungen aufweist, versiegeln Sie einen Teil davon unter der Passivschicht, anstatt sie zu entfernen. Führen Sie einen gründlichen ersten Reinigungszyklus durch, um Baureste zu entfernen, zu prüfen und anschließend zu passivieren.
Für rostfreie Komponenten im Lebensmittel- oder Pharmabereich,ASTM A967deckt sowohl Zitronensäure- als auch Salpetersäure-Passivierungsverfahren ab. Zitronensäure ist in Lebensmittelanlagen zunehmend die Standardlösung, da sie kein NOx erzeugt und sich problemlos in die Anforderungen hygienischer Prozesse einfügt.
Fazit
Passivierung verdient ihren Platz, nachdem durch Bearbeitung oder Schweißen eine Eisenverunreinigung eingeführt wurde, und nach jedem Kontakt mit gemischten Metallen, nicht als pauschale Standardeinstellung. Achten Sie auf die richtige Reihenfolge (Reinigen vor Passivieren, Passivieren vor der ersten Wartung, nicht vor dem ersten CIP-Zyklus) und lassen Sie es nur dort aus, wo Elektropolieren oder eine trockene, nicht korrosive Umgebung es bereits überflüssig machen.
Profab Machinefertigt Edelstahl-Präzisionskomponenten in den Ausführungen 304, 316L und 17-4PH mit Passivierung als spezifiziertem Endbearbeitungsschritt. Für Komponenten, die in der Schifffahrt, Lebensmittelverarbeitung oder Pharmaindustrie eingesetzt werden, kann die Passivierungsspezifikation in der Bestellphase bestätigt werden.
