
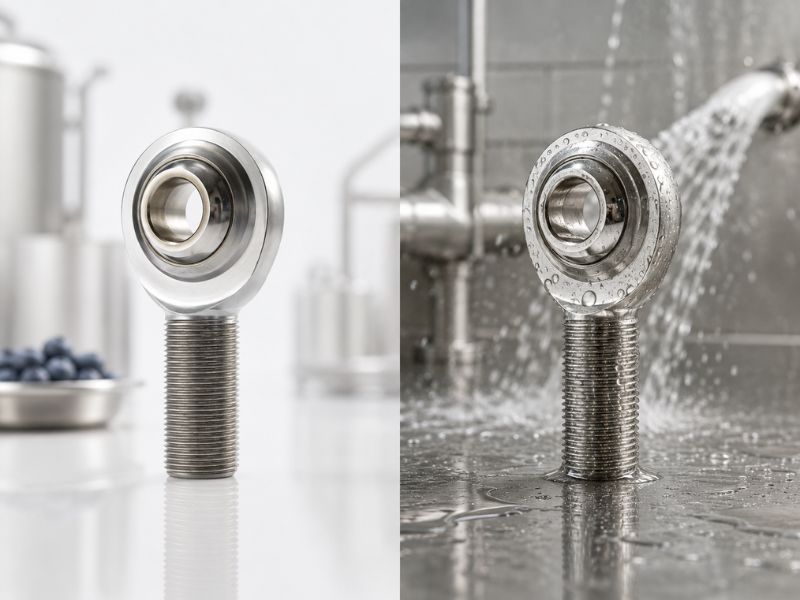
Wenn Sie einen Händlerkatalog durchgehen, werden Sie feststellen, dass Gelenkköpfe als Lebensmittelqualität, FDA-konform, waschwasserbeständig, hygienisches Design und Hygieneserie beschrieben wird. Diese Begriffe sind keine Synonyme; Sie beschreiben nicht alle dasselbe, und wenn bei der Spezifikation von Komponenten für eine Lebensmittelverarbeitungsanlage die falsche verwendet wird, entstehen entweder Compliance-Lücken oder unnötige Überspezifikationen.
Die Verwirrung besteht, weil „Lebensmittelqualität“ und „Washdown-geeignet“ jeweils eine unterschiedliche Eigenschaft derselben Komponente beschreiben. Ein Gelenkkopf kann eins ohne das andere sein. Der Ausgangspunkt für die richtige Auswahl ist das Verständnis dessen, was die einzelnen Begriffe tatsächlich abdecken.
Was „Lebensmittelqualität“ tatsächlich abdeckt
„Lebensmittelqualität“ bezieht sich im Zusammenhang mit mechanischen Komponenten fast immer auf das Schmiermittel, nicht auf das Metall, die Dichtung oder die Lagergeometrie.
Die Schmierstoffregistrierung H1 International von NSF ist der Standard, der Schmierstoffe in Lebensmittelqualität für gelegentlichen Lebensmittelkontakt definiert. Ein H1-registriertes Schmiermittel wird aus Grundstoffen und Additiven formuliert, die für den Einsatz in Anwendungen geeignet sind, bei denen ein zufälliger Kontakt zwischen dem Schmiermittel und Lebensmitteln auftreten kann. Die Bezeichnung H1 bezieht sich nur auf das Schmiermittel.
AlsVanguard Products-Aufschlüsselung von NSF 51 vs. FDAerklärt, FDA Compliance beschreibt, ob die Grundmaterialformulierung zulässig ist. Die Antwort lautet: „Kann dieses Material legal in der Nähe von Lebensmitteln verwendet werden?“ Die NSF-Zertifizierung testet die Leistung unter realen Bedingungen und bestätigt, dass die Hygieneanforderungen erfüllt sind. Hierbei handelt es sich um zwei unterschiedliche Standards, die unterschiedliche Attribute einer Komponente abdecken.
Ein Gelenkkopf, das mit H1-registriertem Fett geliefert wird, enthält ein Schmiermittel in Lebensmittelqualität. Ob das Gehäusematerial, das Dichtungsmaterial, die Oberflächenbeschaffenheit und die Geometrie den Anforderungen der Lebensmittelsicherheit genügen, ist eine separate Frage, die die Schmierstoffbezeichnung H1 nicht beantwortet.
Was „Washdown Rated“ tatsächlich abdeckt
„Washdown-zertifiziert“ bezieht sich am häufigsten auf eine IP-Bewertung: insbesondere auf die Bezeichnung IP65, IP67, IP68 oder IP69K aus IEC 60529.
IP69K ist die strengste Waschschutzbewertung und diejenige, die für die Lebensmittelverarbeitung von Bedeutung ist. Es erfordert, dass die Komponente einem Wasserstrahl mit hohem Druck und hoher Temperatur standhält (typischerweise 80 °C bei 80–100 bar, im Nahbereich aus mehreren Winkeln). Eine Komponente, die die IP69K-Prüfung besteht, lässt bei der Art von Spritzwasser, das in Lebensmittel- und Getränkebetrieben verwendet wird, kein Wasser eindringen.
Eine IP65-Einstufung hingegen deckt nur den Schutz gegen Strahlwasser bei niedrigem Druck ab. Viele Gelenkköpfe, die in allgemeinen Industriekatalogen als „Washdown-zertifiziert“ beschrieben werden, tragen IP65- oder IP66-Bewertungen, die für die Hochdruck-Washdown-Zyklen, die in der Geflügel-, Milch- und Fertiglebensmittelproduktion üblich sind, nicht ausreichen.
Die Bewertung IP beschreibt die Fähigkeit der Dichtung, Wasser fernzuhalten. Es sagt nichts darüber aus, ob das Gehäusematerial korrosionsbeständig ist, ob das Schmiermittel lebensmittelecht ist oder ob die Oberflächengeometrie Angriffspunkte vermeidet, an denen sich Bakterien ansammeln.
Das Zonen-Framework: Welche Spezifikationen Sie benötigen, hängt davon ab, wo sich Gelenkkopf befindet
Lebensmittelverarbeitende Betriebe unterteilen ihre Produktionsbereiche in der Regel auf der Grundlage des Lebensmittelkontaktrisikos in Zonen. Die Zoneneinteilung legt fest, welche Komponentenspezifikationen tatsächlich erforderlich sind.
Zone 1 (Direkter Produktkontakt):Komponenten in diesem Hochrisikobereich müssen strenge Hygiene-Design-Standards erfüllen, um die Lebensmittelsicherheit zu gewährleisten:
- Lebensmittelechte Materialien: Auf allen Oberflächen müssen FDA 21 CFR oder NSF/ANSI 51-konforme Materialien verwendet werden.
- H1 Schmierung: Erfordert NSF H1 registrierte Schmiermittel oder selbstschmierend PTFE Auskleidungen.
- Washdown-Dichtung: IP69K-zertifizierte Dichtungen (z. B. FKM oder EPDM), die einer Hochdruckreinigung standhalten.
- Oberflächenbeschaffenheit: Glatte Gehäuseoberflächen mit einer Rauheit von Ra ≤ 0,8 µm (32 µin).
- Hygienische Geometrie: Keine freiliegenden Gewinde, Spalten oder Vertiefungen, in denen sich Bakterien und Rückstände ansammeln können.
Zone 2 (Spritzzone, zufälliges Kontaktrisiko):Komponenten sind hier Spritzwasser und Spritzern ausgesetzt, kommen aber nicht direkt mit dem Produkt in Kontakt. H1-Schmierstoff ist weiterhin erforderlich, wenn Schmierstoff in die Produktzone wandern könnte. IP69K Die Abdichtung ist angemessen. 316L Edelstahlkonstruktion ist der Standard für Gehäuse- und Schaftmaterial. Die Anforderungen an die Oberflächenbeschaffenheit sind weniger streng als in Zone 1.
Zone 3 (berührungslose, geschlossene Bereiche):Industriestandards Gelenkköpfe mit 316L Gehäusen und lebensmitteltauglichem Schmiermittel können ausreichend sein. Dabei geht es in erster Linie um die Korrosionsbeständigkeit durch die Luftfeuchtigkeit der Anlage und gelegentliche Chemikalieneinwirkung, nicht um die direkte Einhaltung der Lebensmittelsicherheit. IP65 oder IP67 können je nach tatsächlicher Waschbelastung ausreichend sein.
Die meisten Gelenkköpfe in Lebensmittelverarbeitungsbetrieben sind Zone 2- oder Zone 3-Anwendungen. Gelenkkopf-Anwendungen in Zone 1 sind ungewöhnlich, da Komponenten direkt über offenen Produktströmen typischerweise weg spezifiziert oder durch die Konstruktion eingeschlossen sind. Wenn Sie wissen, welche Zone gilt, bestimmen Sie, ob Sie eine vollständige Einhaltung des Hygienedesigns oder eine praktischere industrielle Korrosionsbeständigkeitsspezifikation benötigen.
Wie Gelenkköpfe in Lebensmittelumgebungen versagt
Die Fehlersequenz ist spezifisch genug, um vor der Angabe von Ersetzungen verstanden zu werden.
Ein standardmäßiger industrieller Gelenkkopf in einer Lebensmittelverarbeitungsumgebung versagt zuerst an der Versiegelung. Hochdruckspray findet den Spalt zwischen der Abstreiflippe und der Innenringfläche. Sobald die Dichtung beschädigt ist, passieren zwei Dinge gleichzeitig: Der Schmierstoff wird ausgewaschen und mit Lebensmitteln verunreinigtes Wasser gelangt in den Lagerhohlraum. Das Gelenkkopf funktioniert mechanisch noch einige Zeit, während es im Inneren Verunreinigungen beherbergt.
Dies ist der Fehlermodus, der das Compliance-Problem verursacht. Der Gelenkkopf greift nicht sofort. Es funktioniert weiter und wird gleichzeitig zu einem Kontaminationshafen, und das Problem wird erst entdeckt, wenn ein Abstrichtest oder eine Zerlegungsprüfung es findet.
AlsSolve Industrial Motions Zuverlässigkeitsleitfaden für die Lebensmittelverarbeitung-Dokumente, H1-klassifizierte Schmierstoffe sind das Minimum für jedes Lager in oder in der Nähe der Produktkontaktzone, und Zugangspunkte zur Nachschmierung in Produktzonen schaffen Kontaminationspfade in beide Richtungen. Ein Fettzerkleinerer in Zone 2 ist sowohl eine potenzielle Schmierstoffverunreinigungsquelle als auch ein Eintrittspunkt für Verunreinigungen, die während des Nachschmiervorgangs in das Lager gelangen.
Für Gelenkköpfe in Zone 2 ist die bevorzugte Konfiguration eine lebenslange Abdichtung mit PTFE-Auskleidung oder Festschmierstoff, ohne Schmiernippel und ohne Zugangspunkt zur Nachschmierung im Produktbereich. Der gesamte Kontaminationspfad wird eher eliminiert als bekämpft.
Die vier Attribute, die wirklich wichtig sind
Wenn ein Lebensmittelverarbeitungsingenieur nach einer „Lebensmittelqualität Gelenkkopf“ fragt, benötigt er normalerweise eine Komponente, die alle vier dieser Attribute gleichzeitig erfüllt. Jedes Attribut stammt aus einer anderen Spezifikation:
1. Korrosionsbeständiges Material:316L Edelstahl für Gehäuse und Schaft. Nicht 304, dem der Molybdängehalt fehlt, um chloridhaltigen Desinfektionsmitteln zu widerstehen. Gehäuseoberfläche sollte nach der Bearbeitung passiviert werden. Keine internen Komponenten aus Kohlenstoffstahl.
2. Lebensmittelechtes Schmiermittel:NSF H1 registriertes Fett oder PTFE Vollauskleidung ohne externes Schmiermittel erforderlich. Wenn die Gelenkkopf einen Schmiernippel verwendet, muss das Fett H1 registriert sein und das Nachschmierverfahren muss im FSMA-Plan für vorbeugende Kontrollen der Anlage dokumentiert werden.
3. Angemessene Abdichtung für die Nassumgebung: IP69K für Zone 1 und Zone 2. Dichtungsmaterialien müssen FDA 21 CFR oder NSF/ANSI Standard 51 für Risikobereiche mit Lebensmittelkontakt entsprechen. EPDM ist die Standardspezifikation für die ätzende Chemie CIP. FKM (Viton) eignet sich besser für den Kontakt mit Öl und Kraftstoff als wiederholte heiße NaOH-Zyklen, und NBR ist für beides nicht geeignet.
4. Hygienische Geometrie:Keine freiliegenden Fäden in den Produktzonen, keine Spalten, in denen sich Produktrückstände festsetzen, glatte Außenflächen, die das Abfließen des Wassers statt einer Ansammlung ermöglichen. Bei diesem Attribut geht es um die Designgeometrie, nicht um Material oder Zertifizierung, und es ist dasjenige, das in Katalogeinträgen mit „Lebensmittelqualität“ am häufigsten fehlt.
Ein Gelenkkopf mit 316L-Gehäuse und H1-Schmiermittel, aber freiliegenden Gewindeschäften und standardmäßigen industriellen Lippendichtungen erfüllt zwei der vier Merkmale. Es handelt sich nicht um eine Lebensmittelspezifikation für die Verwendung in Zone 1 oder Zone 2, unabhängig davon, wie sie im Katalog beschrieben wird.
Spezifizieren für Ihre Anwendung
Gehen Sie bei der Lebensmittelverarbeitung Gelenkköpfe die vier Attribute der Reihe nach durch, anstatt nach einer einzigen Bezeichnung zu suchen, die alle abdeckt.
Beginnen Sie mit der Zonenklassifizierung für jeden Installationspunkt. Die Zone bestimmt, welche der vier Attribute obligatorisch oder empfohlen sind. Geben Sie dann die Materialqualität (316L für jede nasse oder chemische Belastung), das Schmiermittel (PTFE oder PTFE selbstschmierend), die Dichtung (IP69K für Zone 1 und 2, niedriger für Zone 3) und die Geometrie an (überprüfen Sie das Außenprofil auf Gewinde, Lücken und Abflusswege).
Wenn in der Katalogbeschreibung des Lieferanten „Lebensmittelqualität“ oder „Washdown-geeignet“ steht, fragen Sie nach, welche Attribute die Bezeichnung tatsächlich abdeckt, und fordern Sie die zugrunde liegenden Zertifizierungen an: Schmiermittel NSF H1 Registrierungsnummer, IP Prüfbericht, Materialzertifizierung für 316L und Dichtungsmasse FDA 21 CFR Compliance-Dokumentation. Eine vollständige Spezifikation enthält alle vier und nicht nur eine allgemeine Bezeichnung.
Fazit
Lebensmittelqualität beschreibt den Schmierstoff. „Washdown-geeignet“ beschreibt die Dichtung. Keiner der Begriffe allein bestätigt das Material, die Geometrie oder die zonengerechte Spezifikation, die eine Lebensmittelverarbeitungsanlage tatsächlich benötigt. Ordnen Sie daher die Komponente der Zone zu, nicht das Etikett.
Profab Machine stelltEdelstahl Gelenkköpfein 316L mit Passivierung, PTFE ausgekleideter und versiegelter Konfiguration, erhältlich für Lebensmittelverarbeitung und pharmazeutische Anwendungen.
