
Was ist 5-Achsen-CNC-Bearbeitung?
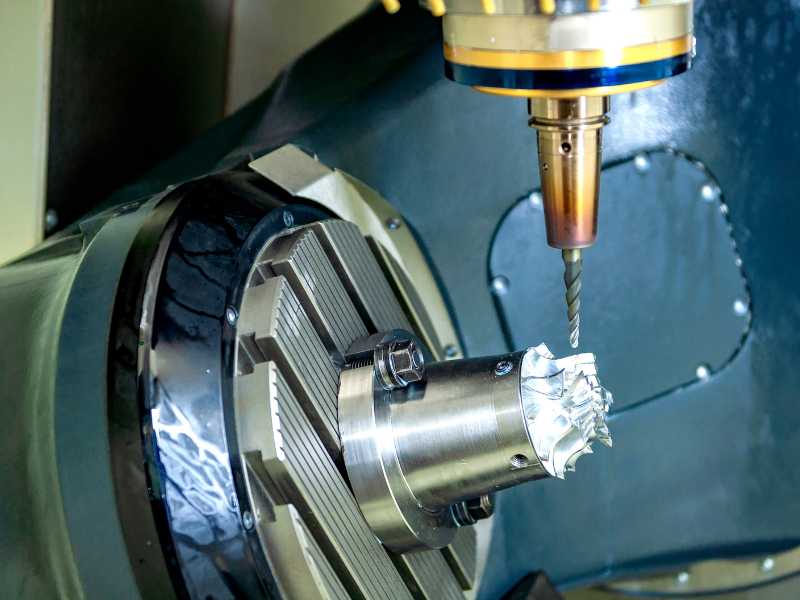
Eine 5-Achsen-CNC-Maschine bewegt entweder das Schneidwerkzeug oder das Werkstück entlang fünf Achsen: drei lineare Achsen, X, Y und Z, plus zwei Drehachsen, normalerweise A und B oder B und C.
Ein Punkt wird in vielen Erklärungen für Anfänger übersehen. Eine 5-Achsen-Maschine bewegt während des Schnitts nicht immer alle fünf Achsen. In echten Werkstätten erfolgt die 5-Achsen-Arbeit normalerweise in zwei verschiedene Modi.
3+2 (indizierte / positionelle) Bearbeitung
Bei der 3+2-Bearbeitung neigen die Drehachsen das Teil auf einen festen Winkel und arretieren es dann. Danach übernehmen standardmäßige 3-Achsen-Werkzeugwege den Schnitt. Die Maschine kann zwischen den Winkeln neu positionieren, die Drehachsen bewegen sich jedoch während des eigentlichen Schnitts nicht.
Dies funktioniert gut für Teile mit Features auf mehreren Flächen, solange diese Features keine kontinuierliche Krümmung erfordern. Häufige Beispiele sind Ventilkörper, Halterungen und Gehäuse. Laufräder nicht.
Kontinuierliche (simultane) 5-Achsen-Bearbeitung
Bei der kontinuierlichen 5-Achsen-Bearbeitung bewegen sich alle fünf Achsen während des gesamten Schnitts gemeinsam. Während sich die Maschine bewegt, ändert das Werkzeug ständig seinen Winkel relativ zur Oberfläche.
Dies ist der richtige Ansatz für Turbinenschaufeln, Laufräder, medizinische Implantate und geformte Oberflächen. In diesen Teilen muss sich der Schnittwinkel kontinuierlich ändern, wenn eine gleichmäßige Oberflächengüte erzielt werden soll.
Der praktische Unterschied zählt. Viele Betriebe kaufen eine kontinuierlich arbeitende 5-Achsen-Maschine, wenn die 3+2-Positionierung den Großteil ihrer Arbeit mit weniger Programmieraufwand gelöst hätte. Das Erlernen von 3+2, bevor man sich mit der kontinuierlichen Simultanprogrammierung beschäftigt, ist der gebräuchlichere und nachsichtigere Weg in die 5-Achsen-Arbeit.
Die fünf Achsen, erklärt
| Achse | Typ | Bewegung | Gemeinsame Konfiguration |
|---|---|---|---|
| X | Linear | Links ↔ Rechts | Alle Maschinentypen |
| Y | Linear | Vorne ↔ Hinten | Alle Maschinentypen |
| Z | Linear | Aufwärts ↔ Abwärts | Alle Maschinentypen |
| A | Rotary | Drehung um die X-Achse | Tisch/Tisch, Kopf/Tisch |
| B | Rotary | Drehung um die Y-Achse | Tisch/Tisch |
| C | Rotary | Drehung um die Z-Achse | Kopf/Kopf, einige Tisch/Tisch |
Drei gängige Maschinenkonfigurationen:
| Konfiguration | Wie es funktioniert | Am besten für |
|---|---|---|
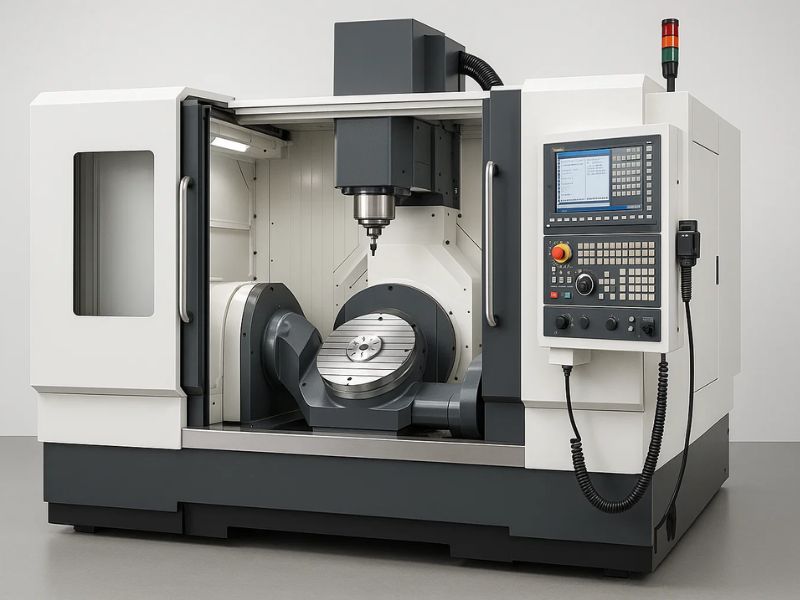
| Tisch/Tisch (Trunnion) | Beide Rundachsen in der Tabelle. Teil kippt und dreht sich. | Kleine bis mittelgroße Teile, tiefe Hohlräume, Formenbau |
| Kopf/Kopf | Beide Drehachsen im Spindelkopf. Tisch bleibt fest. | Große, schwere Werkstücke (Luft- und Raumfahrtstrukturteile) |
| Kopf/Tisch (Hybrid) | Eine Rotation im Kopf, eine im Tisch. | Universell einsetzbar, ausgewogene Flexibilität |
Wann braucht man eigentlich 5-Achsen?
Die Frage, die jede Werkstatt irgendwann beantworten muss, ist einfach: Kann dieses Teil auf 3 Achsen gefertigt werden oder sind dafür 5 Achsen erforderlich? Die meisten Werkstätten beantworten diese Frage, indem sie sich die Rüstanzahl, den Zugriff, die Toleranz und die Fertigstellung ansehen.
Sie benötigen wahrscheinlich 5-Achsen, wenn Ihr Teil drei oder mehr Setups auf einer 3-Achsen-Maschine erfordert. An diesem Punkt kann allein der Toleranzstapel das Upgrade rechtfertigen.
Sie müssen auch die 5-Achsen-Ausrichtung in Betracht ziehen, wenn das Teil zusammengesetzte Winkel oder Hinterschnitte aufweist, die mit keiner einzelnen 3-Achsen-Ausrichtung erreicht werden können. Das Gleiche gilt, wenn konturierte Flächen eine bessere Oberflächengüte erfordern und Werkzeughalter mit großer Reichweite zu Durchbiegungen führen.
Prototypenwerkzeuge sind ein weiterer häufiger Fall. Wenn die Rüstzeit die Gesamtkosten des Auftrags dominiert, kann sich der 5-Achsen-Ansatz durch die Reduzierung von Handhabungs-, Ausrichtungs- und Zweitarbeitsfehlern amortisieren.
Auch enge Mehrflächentoleranzen spielen eine Rolle. Wenn die Kundenzeichnung tatsächliche Positionstoleranzen unter 0,001 Zoll über Features auf verschiedenen Flächen angibt, werden wiederholte 3-Achsen-Setups schnell riskant.
Sie können wahrscheinlich bei 3-Achsen bleiben, wenn alle Features orthogonal sind, was bedeutet, dass die Flächen nur parallel oder senkrecht sind. Die Standardaufspannung funktioniert auch dann gut, wenn das Teil in einer oder zwei Aufspannungen fertiggestellt werden kann.
Bei der Produktion großer Stückzahlen können dedizierte Vorrichtungen für mehrere Teile auf einer 3-Achsen-Maschine immer noch die Zykluszeit verbessern. Wenn Ihre Toleranzanforderungen ±0,005 Zoll oder weniger betragen, ist 3-Achsen möglicherweise die praktischere Lösung.
Die Realität in der Werkstatt ist weniger theoretisch, als die meisten Broschüren es klingen lassen. Eine nützliche Faustregel: Sobald die Rüstzeit bei mehreren Aufträgen etwa 40 % der gesamten Teilzeit übersteigt, amortisiert sich die Umstellung auf 5-Achsen in der Regel innerhalb eines Jahres oder so, vor allem durch weniger Ausschuss durch falsch ausgerichtete zweite Arbeitsgänge.
Was kostet 5-Achsen wirklich?
Dies ist die Frage, die viele Online-Artikel vermeiden. Basierend auf den aktuellen Marktpreisen liegen die Zahlen normalerweise in diesen Bereichen.
| Stufe | Maschinenbeispiele | Preisspanne | Was Sie erhalten |
|---|---|---|---|
| Eintrag | Haas UMC-500, Doosan DVF 5000 | $150K – $250K | Zuverlässig für ±0,001-Zoll-Arbeiten. Haas ausreichend für geringere Toleranzen; Doosan besser für Konsistenz. |
| Mittelklasse | Methoden MB650U, DMG MORI DMU 50 | $250K – $450K | HSK-Werkzeuge, höhere RPM Spindeln, bessere thermische Stabilität, höhere Genauigkeit bei langen Auflagen. |
| High-End | GROB, Hermle, Yasda | $500K – $1M+ | Genauigkeit im Submikrometerbereich, bereit für die automatische Automatisierung, vollständiger 5-Achsen-Simultanbetrieb bei hohen Vorschubgeschwindigkeiten. |
| Desktop/Hobbyist | Pocket NC V2-50 | $5K – $15K | Kann Aluminium und Weichstahl mit sehr leichten Durchgängen schneiden. Der Arbeitsbereich ist winzig (< 50 mm Würfel für 5-Achsen-Arbeit). Nicht für die Produktion. |
Werkzeugausstattung ist der erste versteckte Kostenfaktor. Budgetieren Sie einen weiteren 15K bis 25K für Werkzeughalter, Schneidwerkzeuge, Werkstückhalterung und Messen. 5-Achsen-Maschinen benötigen kürzere, speziellere Halter, da das Kollisionsrisiko höher ist.
CAM Software ist der zweite versteckte Kostenfaktor. Dies lockt mehr Erstkäufer von 5-Achsen-Geräten an als fast alles andere.
Profab Machinekoordiniert die 5-Achsen-CNC-Bearbeitung für Edelstahlkomponenten, einschließlichGelenkköpfe, Gelenklagerundkundenspezifische Marine-Hardware, auf Anfrage über unser Prozessnetzwerk für Teile verfügbar, deren Geometrie dies erfordert.
Das CAM Softwareproblem Niemand spricht über
Die Hürde für Desktop-5-Achsen besteht nicht darin, eine starre Maschine auf Hobby-Grundfläche zu bauen. Es ist so, dass die 5-Achsen-CAM-Software im Vergleich zu 3-Achsen-Paketen astronomisch teuer ist, und dieser Preis überrascht mehr Erstkäufer als der Maschinenpreis selbst.
| CAM Software | 3-Achsen (jährlich) | 5-Achsen (jährlich) | Springen |
|---|---|---|---|
| Mastercam | ~100 $/Jahr (Student) | 8.000–15.000 $/Jahr (kommerziell) | 80–150× |
| Fusion 360 | 680 $/Jahr (kommerziell) | 1.500 $/Jahr (mit Bearbeitungserweiterung) | 2.2× |
| Siemens NX CAM | N/A | 12.000–25.000 $/Jahr | — |
Für eine kleine Werkstatt ist die Bearbeitungserweiterung von Fusion 360 normalerweise der am besten zugängliche 5-Achsen-Einstiegspunkt. Mastercam und NX sind in der High-End-Produktion weit verbreitet, die jährlichen Kosten können jedoch fünfstellige Beträge erreichen. Allein die Software kann 10 bis 15 % Ihrer Maschinenzahlung ausmachen, und diese Kosten fallen jedes Jahr wieder an.
Ein ernsthaftes 5-Achsen-CAM-Paket benötigt TCPM- oder RTCP-Unterstützung.TCPMbedeutet Tool Center Point Management. Es hält die Werkzeugspitze in der programmierten Position, während die Drehachsen kippen. Ohne sie führen Sie die Trigonometrie für jedes Setup manuell durch.
Sie benötigen außerdem eine vollständige Maschinensimulation und nicht nur eine Werkzeugwegsimulation. Die Software muss die gesamte Maschinenkinematik einschließlich Spindelkopf, Tisch und Vorrichtung modellieren. So erkennen Sie Kollisionen, bevor die Maschine sie erkennt.
Der Postprozessor ist genauso wichtig wie der Werkzeugweg. Ein allgemeiner 5-Achsen-Pfosten kann Ihre Maschine zum Absturz bringen. Sie benötigen eine, die auf Ihre spezifische Kinematik abgestimmt ist.
Desktop 5-Achsen: Ist es echt?
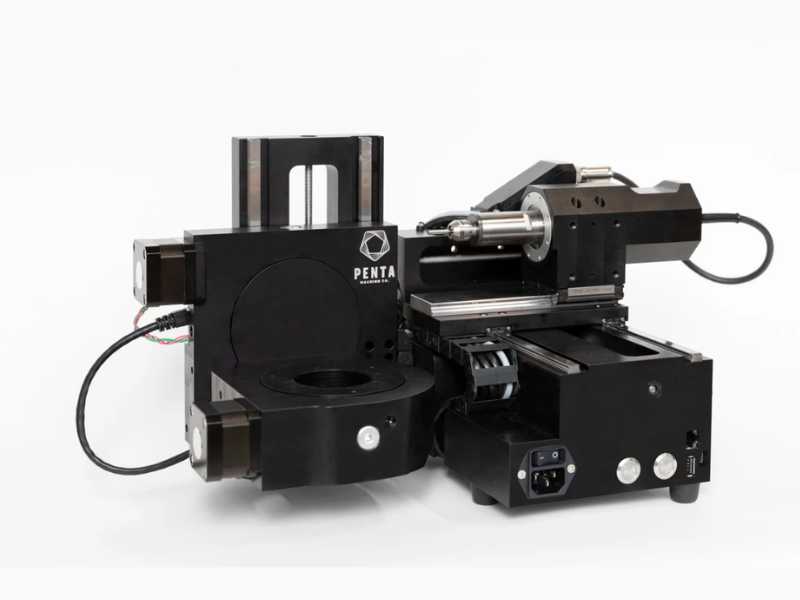
Ja, Desktop-5-Achsen gibt es echt. Es ist einfach nicht das, was viele Leute hoffen. DerPocket NC V2-50, normalerweise zwischen 5.000 und 7.000 US-Dollar, ist die bekannteste Desktop-5-Achsen-Maschine. Es kann Aluminium, Messing und Weichstahl schneiden, aber die Grenzen sind schwerwiegend.
Der Arbeitsbereich ist ungefähr ein 50-mm-Würfel für echte 5-Achsen-Arbeit. Im 3-Achsen-Modus können Sie etwa 100 mm erreichen. Der Materialabtrag ist sehr gering. Denken Sie an „Gravur“, nicht an Produktionsbearbeitung. Leichte Durchgänge sind die Regel.
Auch die Steifigkeit ist begrenzt. Ein echter VMC ist weitaus steifer. Geschwätz wird Teil des täglichen Kampfes. Es ist langsam und laut für die Menge an Material, die es entfernt. In der Praxis lässt sich damit eine Vielzahl kleiner Teile schneiden, allerdings nicht schnell oder leise, und das Fenster der tatsächlich gut funktionierenden Schnittparameter ist eng.
Die Pocket NC eignet sich für Lehrkräfte, die 5-Achsen-Konzepte unterrichten, für Bastler, die sehr kleine Aluminiumteile herstellen, und für Werkstätten, die prüfen, ob 5-Achsen eine größere Investition wert sind. Es handelt sich nicht um eine Produktionsmaschine. Für CAM ist die Bearbeitungserweiterung von Fusion 360 mit etwa 1.500 US-Dollar pro Jahr der realistischste Budgetpfad.
Der Prozess: Vom CAD zum fertigen Teil
CAD Design.Der Prozess beginnt mit einem 3D Modell in SolidWorks, Fusion 360 oder einer ähnlichen Software. Hier definieren Sie die Teilegeometrie und die kritischen Toleranzen.
CAM Programmierung.Der Programmierer generiert Werkzeugwege in der 5-Achsen-CAM-Software. Sie definieren Antriebsflächen, also die zu schneidenden Flächen. Sie definieren auch Prüfflächen, also die Bereiche, die das Werkzeug meiden muss. Die Strategie zur Werkzeugorientierung ist Teil desselben Schritts. Die Software gibt dann den G-Code über einen Postprozessor aus, der für die Kinematik dieser Maschine entwickelt wurde.
Einrichtung und Arbeitsversätze.Das Werkstück ist eingespannt und TCPM ist konfiguriert. TCPM teilt der Steuerung mit, wo sich die Werkzeugspitze relativ zum Drehzentrum befindet. Ein kleiner Einrichtungsfehler kann hier zur Verschrottung des Teils führen. Sogar ein paar Tausendstel Zoll können eine Rolle spielen. Auf modernen Maschinen helfen dynamische Arbeitsversätze oder DWO dabei, diesen Schritt zu automatisieren.
Simulation und Kollisionsprüfung.Vollständige Maschinensimulation läuft vor Beginn des Schneidens. Hier prüft der Programmierer auf Halterkollisionen, Spindelabstürze und Achsenüberlauf. Die reine Werkzeugwegsimulation reicht für 5-Achsen-Arbeiten nicht aus. Das Überspringen der vollständigen Simulation ist eine der häufigsten Ursachen für 5-Achsen-Abstürze.
Ausführung.Die Maschine führt den Werkzeugweg aus. Im kontinuierlichen Modus können sich alle fünf Achsen gemeinsam bewegen. Im 3+2-Modus positionieren die Drehachsen das Teil und verriegeln es vor dem Schneiden. Das Ziel ist in beiden Fällen das gleiche: Halten Sie das Werkzeug im richtigen Schnittwinkel zur Oberfläche.
Qualitätsüberprüfung.Kritische Abmessungen werden mit Tastern und Messgeräten auf der Maschine überprüft; Ein CMM-Bericht kann auf Anfrage über unser Produktionsnetzwerk arrangiert werden. Der Hauptvorteil der 5-Achsen-Bearbeitung besteht darin, dass sie den Toleranzstapel bei wiederholten Aufspannungen beseitigt. Dieser Nutzen muss noch nachgewiesen werden. Sie müssen überprüfen, ob die Maschine während des gesamten Zyklus ihre Position gehalten hat.
FAQ
Was ist der wahre Unterschied zwischen der 3-Achsen- und der 5-Achsen-Bearbeitung?
Bei der 3-Achsen-Bearbeitung bleibt die Werkzeugachse parallel zu Z. Das Werkzeug kann sich nach links und rechts, vor und zurück sowie nach oben und unten bewegen, zeigt jedoch immer gerade nach unten. Bei der 5-Achsen-Bearbeitung ermöglichen zwei zusätzliche Drehachsen die Neigung des Werkzeugs relativ zur Werkstückoberfläche, was den Zugriff auf zusammengesetzte Winkel und konturierte Oberflächen in einer einzigen Aufspannung ermöglicht, die mit 3-Achsen nicht erreicht werden können.
Benötige ich eine spezielle Schulung, um eine 5-Achsen-Maschine zu bedienen?
Ja. Programmierung, Einrichtung und Simulation erfordern mehr Geschick als standardmäßige 3-Achsen-Arbeiten. Sie müssen Maschinenkinematik, TCPM- oder RTCP-Konzepte, Kollisionserkennung und Postprozessorkonfiguration verstehen. Die meisten Werkzeugmaschinenhersteller bieten beim Kauf eine Schulung an. Planen Sie zwei bis vier Wochen gezielten Lernens ein, bevor Sie Produktionsteile in Betrieb nehmen.
Kann die 5-Achsen-Bearbeitung jede Form erzeugen?
Es kann die meisten Formen bearbeiten, einschließlich tiefer Hohlräume, zusammengesetzter Winkel, Hinterschneidungen und Freiformflächen. Einige Innengeometrien erfordern noch EDM oder additive Fertigung – vollständig geschlossene Innenkanäle und bestimmte quergebohrte Schnittpunkte sind gängige Beispiele. Die eigentliche Grenze ist normalerweise der Werkzeugzugriff, nicht die Anzahl der Achsen.
