
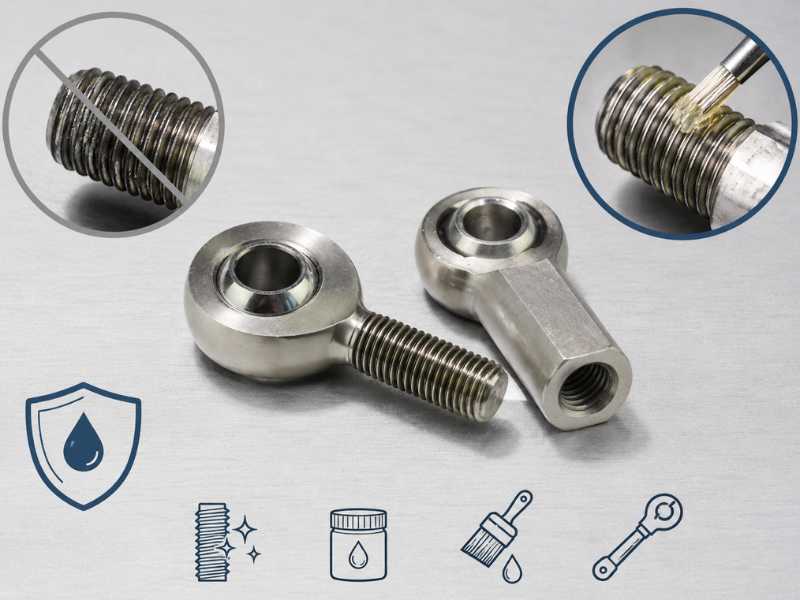
Ein Edelstahl-Heim joint, bei dem es während der Montage zu Gewindefressen kommt, ist nicht immer ein defektes Teil. In den meisten Fällen handelt es sich um einen vorhersehbaren Fehler aus einem bekannten Mechanismus, der sich mit dem richtigen Schmiermittel, der richtigen Montagegeschwindigkeit und dem Verständnis dafür vermeiden lässt, warum sich Edelstahl an der Gewindeschnittstelle anders verhält als Kohlenstoffstahl.
Galling zerstört Threads in Sekunden. Sobald die Demontage begonnen hat, muss in der Regel die Verbindung vom Gelenkkopf abgeschnitten werden. Die Kosten hängen nicht nur von der Hardware ab. Es sind der Arbeitsaufwand, die Ausfallzeiten und in einer Schifffahrts- oder Lebensmittelverarbeitungsanlage das Planungsproblem, das sich daraus ergibt.
In diesem Artikel geht es um die Ursachen von Gewindefressen in rostfreiem Gelenkköpfe und um die in der Praxis wirksamen Vorbeugungsmaßnahmen.
Warum Edelstahl Gallen und Kohlenstoffstahl nicht
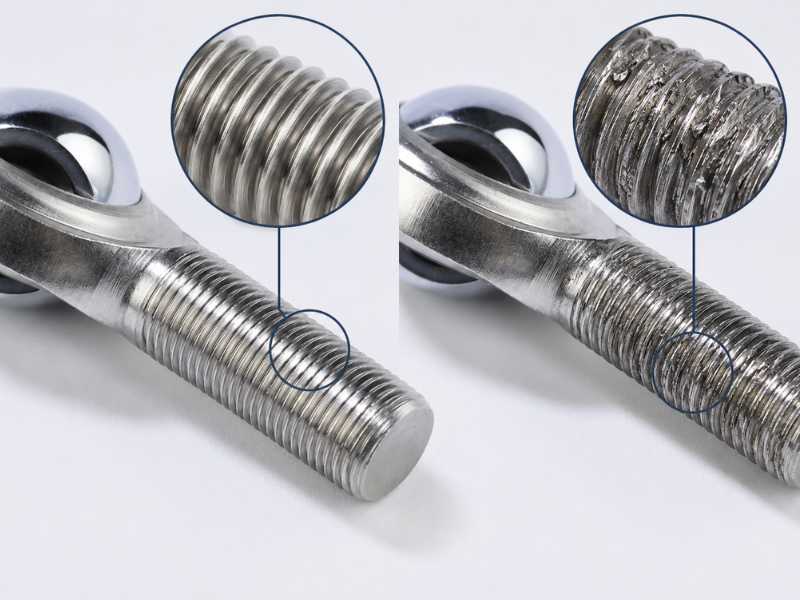
Die gleiche Eigenschaft, die Edelstahl korrosionsbeständig macht, führt zu seiner Fressneigung. Die passive Chromoxidschicht auf austenitischem Edelstahl (304, 316, 316L) ist dünn, in der Größenordnung von wenigen Nanometern, und bildet sich schnell neu, wenn sie Sauerstoff ausgesetzt wird. Unter der Kontaktspannung und Reibung des Gewindeeingriffs wird diese Schicht schneller zerstört, als sie sich neu bilden kann. Wenn blankes Metall unter Druck mit blankem Metall in Kontakt kommt, verschweißt die duktile austenitische Matrix an den Unebenheitsspitzen kalt, ein Prozess namensFestphasenschweißen.
Kohlenstoffstahl hat keine passive Schicht, die zerstört werden könnte. Seine Oberfläche oxidiert kontinuierlich, und diese Oxidation sorgt tatsächlich für eine gewisse Schmierung an der Gewindeschnittstelle. Gehärteter Kohlenstoffstahl (Sorte 8, 10,9) widersteht zusätzlich der plastischen Verformung, die das Kaltschweißen in austenitischem Edelstahl vorantreibt.
Drei Materialeigenschaften machen 304 und 316 besonders anfällig:
Hohe Duktilität.Austenitische Sorten gehören zu den duktilsten technischen Metallen. Unter der Belastung durch den Gewindekontakt verformt sich das Material an den Spitzen der Unebenheiten und überträgt sich auf das Gegengewinde, anstatt sauber zu brechen.
Kaltverfestigung während des Eingriffs.Wenn die Gewinde ineinandergreifen und sich das Material an den Kontaktpunkten verformt, härtet austenitischer Edelstahl schnell aus. Das ausgehärtete Material erzeugt dann beim nächsten Kontakt mehr Reibung und beschleunigt so den Adhäsionszyklus.
Geringe Wärmeleitfähigkeit.Edelstahl leitet Wärme langsamer ab als Kohlenstoffstahl. Die durch Reibung erzeugte Wärme konzentriert sich an der Gewindeschnittstelle und erhöht die Neigung zur Verklebung.
Das praktische Ergebnis ist, dass einEdelstahl-Heim joint, das auf einen rostfreien Gelenkkopf-Einsteller oder Kontermutter aufgeschraubt ist, kann unter falschen Bedingungen fast sofort festfressen, insbesondere wenn es mit einem Elektrowerkzeug oder ohne Schmierung installiert wird.
Wo Gewindefressen in einer Heim-Joint-Baugruppe auftritt
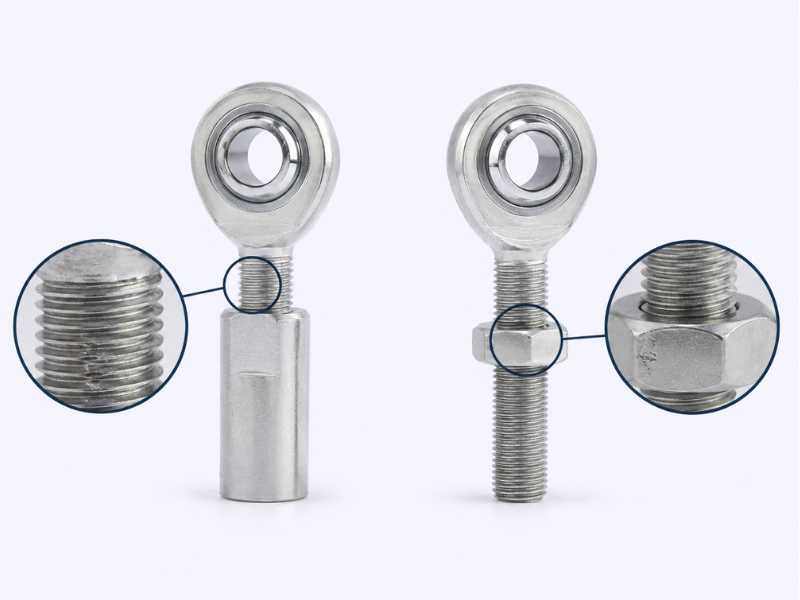
Gewindefressen in Heim-joint-Baugruppen tritt an zwei Stellen auf:
Der Gelenkkopf Schaft mit Gewinde in das Gehäuse oder Gabelkopf.Beim Einbau eines Gelenkkopf mit Außengewinde in ein Gehäuse mit Innengewinde greift das Schaftgewinde unter zunehmendem Drehmoment ein, wenn das Gelenk sitzt. Ohne Schmierung ist dies bei Edelstahl ein hochriskanter Eingriffspunkt.
Der Kontermutter gegen den Gelenkkopf-Schaft.Der Kontermutter ist der Standort mit dem höchsten Risiko. Typischerweise handelt es sich um eine 316-Edelstahlmutter, die auf einem 316-Edelstahlgewinde läuft. Identische Materialpaarung, dünne Passivschichten auf beiden Oberflächen und die Tendenz, Kontermuttern schnell laufen zu lassen, um Installationszeit zu sparen, machen dies zusammen zur häufigsten Ursache für Fressfehler bei rostfreien Gelenkkopf-Baugruppen.
Ärger am Kontermutter kündigt sich nicht immer sofort an. Manchmal bewegt sich die Mutter mehrere Umdrehungen normal vor und verriegelt dann abrupt, wenn der abgenutzte Abschnitt den vollständigen Kontakt erreicht. Zu diesem Zeitpunkt ist das Gewinde bereits beschädigt. Der Versuch, die Mutter loszudrehen, verschlimmert in der Regel den Schaden.
Prävention: Was funktioniert
Schmierung ist nicht optional
Die wirksamste Vorbeugungsmaßnahme ist das Auftragen eines Anti-Seize-Mittels auf die Gewinde vor dem Einbau. Dies ist keine Vorsichtsmaßnahme für schwierige Montagen. Dies ist die Standardpraxis für jede Edelstahl-auf-Edelstahl-Gewindeverbindung.
Der Anti-Seize-Typ ist wichtig. Gebräuchlich sind drei Formulierungen:
Anti-Seize auf Nickelbasis.Wird am häufigsten für Edelstahlgewinde in Industrie- und Schifffahrtsanwendungen verwendet. Nickel sorgt für eine effektive Filmfestigkeit an der Gewindeschnittstelle und fördert nicht die galvanische Korrosion, wie dies bei Verbindungen auf Kupferbasis der Fall sein kann, wenn es mit 316-Edelstahl in feuchten Umgebungen verwendet wird. Ausgelegt für Temperaturen bis etwa 1.200 °C, wobei diese Obergrenze für Gelenkkopf-Anwendungen irrelevant ist.
Molybdändisulfid (MoS2) Anti-Seize.MoS2 sorgt für einen außergewöhnlich niedrigen Reibungskoeffizienten an der Gewindeschnittstelle und reduziert effektiv die Fressneigung. Es eignet sich für trockene Industrieumgebungen. Bei Marine- oder Washdown-Anwendungen können MoS2-Verbindungen Feuchtigkeit an der Gewindeschnittstelle auf eine Weise zurückhalten, die die Spaltkorrosion auf 316-Edelstahl mit der Zeit beschleunigt. Überprüfen Sie die Kompatibilität des Compounds mit der Betriebsumgebung, bevor Sie es spezifizieren.
Lebensmittelecht / PTFE Anti-Seize.In Geräten zur Lebensmittelverarbeitung oder pharmazeutischen Anlagen, in denen die Gewindeschmierung FDA H1-konform sein muss, sind Nickel- oder MoS2-Verbindungen nicht akzeptabel. PTFE-basierte oder weiße Anti-Seize-Compounds in Lebensmittelqualität bieten in diesen Umgebungen einen ausreichenden Fressschutz für Gelenkkopf-Baugruppen mit niedrigem Drehmoment. Sie haben eine geringere Filmfestigkeit als metallbasierte Anti-Seize-Mittel und sollten bei Installationen mit hohem Drehmoment oder starken Vibrationen nicht ohne Bestätigung des Compound-Lieferanten eingesetzt werden.
Auftragsmethode: Das Außengewinde leicht, aber vollständig beschichten. Überschüssige Verbindung bietet keinen besseren Schutz und führt in Lebensmittelumgebungen zu Kontaminationsproblemen. Ein dünner, gleichmäßiger Film auf den ersten Gewindegängen ist ausreichend.
Schmierstoffauswahl nach Umgebung
Meer/Küste (Salzwassereinwirkung): Anti-Seize auf Nickelbasis, wo möglich metallfrei, um eine galvanische Kopplung mit 316 bei ständigem Eintauchen zu vermeiden.
Industriell trocken/innen: Nickel oder MoS2-Antihaftmittel, beides ist geeignet.
Lebensmittelverarbeitung/Pharma: FDA H1 Lebensmittelqualität PTFE Nur Anti-Seize. Bestätigen Sie die Bewertung der Mischung mit dem Hersteller.
Chemische Verarbeitung: Überprüfen Sie vor der Verwendung die Kompatibilität des Anti-Seize mit der spezifischen Prozesschemikalie. Einige Verbindungen sind nicht für stark saure oder oxidierende Umgebungen geeignet.
Installationsgeschwindigkeit
Elektrowerkzeuge sind die häufigste Ursache für Gewindeverschleiß in rostfreien Gelenkkopf-Baugruppen. Ein Hochgeschwindigkeitsschrauber erzeugt Reibungswärme an der Gewindeschnittstelle schneller, als der Anti-Seize-Film sie ableiten kann. Sobald die Kontakttemperatur ausreichend ansteigt, beginnt die Haftung unabhängig von der Schmierung.
Der richtige Installationsansatz für jede Edelstahl-Gewindeverbindung besteht darin, das Gewinde in den ersten paar Umdrehungen von Hand einzudrehen, sicherzustellen, dass das Gewinde ohne Widerstand oder Verkanten richtig eingreift, und dann ein Handwerkzeug oder einen Drehmomentschlüssel für das endgültige Einrasten und Einsetzen zu verwenden.
Wenn für eine effizientere Produktion ein Elektrowerkzeug verwendet werden muss, stellen Sie die Kupplung auf die niedrigste praktische Einstellung ein, halten Sie kurz vor dem Enddrehmoment an und beenden Sie den Vorgang mit einem Handwerkzeug. Dies ist die gängige Praxis bei der Montage von Schiffsbeschlägen und der Herstellung von Lebensmittelausrüstung, wo rostfreie Verbindungselemente die Norm sind und Nacharbeiten im Zusammenhang mit Abrieb zu anerkannten Produktionskosten werden.
Gewindepassung: Das Spezifikationsproblem, das niemand erwähnt
Das Fressrisiko steigt erheblich, wennGewinde passendist eng. Eine Passung von 6 g/6H (kommerzielle Standardtoleranz) bietet ausreichend Spiel für die meisten Anwendungen. Gewinde mit engen Toleranzen (4g/6H oder kundenspezifische enge Passung) verringern das Spiel an den Gewindeflanken, erhöhen den Kontaktdruck beim Eingriff und erhöhen die Fresswahrscheinlichkeit auch bei Schmierung.
Für Gelenkkopf Baugruppen, die Positionsgenauigkeit erfordern, bestätigen Sie mit dem Lieferanten, welche Gewindetoleranzklasse bearbeitet wird. Wenn die Anwendung eine etwas lockerere Passform toleriert, geben Sie die Standardtoleranz anstelle einer engen Passform an. Der Passungsunterschied hat keinen Einfluss auf die Festigkeit des Zusammenbaus bei den typischen Belastungen, hat jedoch einen messbaren Einfluss auf die Zuverlässigkeit der Installation.
Auch die Oberflächenbeschaffenheit des Gewindes ist wichtig. Ein fein geschliffenes oder gerolltes Gewinde mit Ra unter 0,8 µm weist weniger Unebenheitsspitzen auf als ein mit Standard-Werkzeugwegparametern geschnittenes Gewinde. Gerollte Gewinde, die geformt und nicht geschnitten werden, verfügen zusätzlich über eine kaltverfestigte Oberflächenschicht, die dem Adhäsionsmechanismus widersteht. Bei Großserienfertigungsbaugruppen, bei denen Installationsabrieb ein wiederkehrendes Problem darstellt, ist die Angabe von gerollten Gewinden anstelle von geschnittenen Gewinden die zusätzlichen Herstellungskosten wert.
Paarung unterschiedlicher Materialien
Wenn die Konstruktion dies zulässt, verringert die Kombination eines 316 rostfreien Gelenkkopf Schafts mit einem Kontermutter oder Gehäuse aus einem anderen Material das Risiko von Verschleiß. Allgemeine Optionen:
316 Edelstahl mit 303 Edelstahl.Die Sulfideinschlüsse in 303 (der Automatensorte) stören die homogene Oberfläche, die das Kaltschweißen fördert. Das Fressrisiko ist geringer als bei 316-on-316, wird jedoch nicht eliminiert. Beachten Sie, dass 303 nicht in Salzwasser- oder chlorhaltigen Umgebungen verwendet werden sollte; Bei den Sulfideinschlüssen handelt es sich um Stellen, an denen Lochfraß entsteht.
316 Edelstahl mit Messing oder Bronze.Ein Messing-Kontermutter auf einem 316-Edelstahlgewinde verhindert effektiv Abrieb an dieser Schnittstelle. Messing hat eine geringere Härte als Edelstahl und bildet keine Passivschicht, sodass der Kaltschweißmechanismus nicht zur Anwendung kommt. Der Nachteil besteht darin, dass Messing weicher ist und nicht dort verwendet werden sollte, wo das Kontermutter Stoßbelastungen ausgesetzt ist oder wo die Baugruppe häufig angepasst wird.
Beschichtete Gewinde.PTFE Die auf das Außen- oder Innengewinde aufgetragene Gewindebeschichtung reduziert den Reibungskoeffizienten erheblich und verhindert den direkten Kontakt von Metall zu Metall an den Gewindespitzen. Einige Gelenkkopf-Lieferanten bieten PTFE-beschichtete Gewinde als Produktoption für Baugruppen in Marine- und Lebensmittelqualität an. Dies ist besonders effektiv bei Kontermuttern, bei denen während der Lebensdauer der Baugruppe häufige Anpassungen erforderlich sind.
Verwenden Sie keine Gewinde, um die Baugruppe in Position zu ziehen.
Ein häufiger Installationsfehler besteht darin, den Gelenkkopf-Thread zu verwenden, um eine Lücke zwischen zwei Verbindungspunkten zu schließen. Wenn die Stange etwas nicht ausreicht, um die Distanz zu überbrücken, besteht die Versuchung, den Gelenkkopf auf einer Seite weiter einzufädeln, um den Durchhang auszugleichen. Dadurch wird während der Installation eine axiale Spannung auf die ineinandergreifenden Gewinde ausgeübt, wodurch die Kontaktspannung erhöht wird, bevor die Baugruppe überhaupt unter Last steht. Unter diesen Bedingungen ist ein Fressen ohne starke Schmierung fast sicher.
Gelenkkopf-Baugruppen sollten mit beiden Enden ungefähr in der Mitte ihres Gewindeeinstellbereichs installiert werden, wobei die strukturelle Lücke vor dem endgültigen Anziehen des Gewindes auf andere Weise geschlossen werden muss (Anpassung der Spannschlosslänge, Neupositionierung des Ankerpunkts). Die Gewinde dienen der Spannungseinstellung und Klemmsicherung, nicht dem Ziehen der Struktur in Position.
Was tun, wenn bereits Fressen aufgetreten sind
Wenn ein Edelstahl-Heim joint bei der Montage Gewindefressen zeigt und sich weder anziehen noch lösen lässt:
Wenden Sie in keiner Richtung ein zusätzliches Drehmoment an. Der beschädigte Abschnitt hat bereits mit dem Kaltschweißen begonnen. Ein höheres Drehmoment erweitert die Schweißzone und macht die Demontage schwieriger, nicht einfacher.
Tragen Sie Kriechöl großzügig auf die Gewindeschnittstelle auf und lassen Sie es mindestens 30 Minuten einwirken. Unter Feldbedingungen ist die Penetration über Nacht zuverlässiger.
Erwärmen Sie das Gehäuse oder die Mutter (nicht den Schaft) vorsichtig mit einer Heißluftpistole. Die unterschiedliche Wärmeausdehnung zwischen der Außenmutter und dem Innenschaft kann die Klebeverbindung soweit aufbrechen, dass sich das Gewinde lösen kann. Halten Sie die Temperaturen unter 300 °C, um eine Sensibilisierung des 316-Edelstahls an der Gewindeschnittstelle zu vermeiden.
Wenn das Gewinde nicht gelöst werden kann, ist das Abschneiden des Gewindes mit einem rotierenden Werkzeug in der Regel weniger zerstörerisch als das fortgesetzte Aufbringen eines Drehmoments. Das Schaftgewinde kann häufig gerettet werden, wenn sich der Verschleiß auf die Mutternfläche beschränkt.
Bei Baugruppen, die an zugänglichen Orten installiert sind, ermöglicht die Dokumentation, welche Verbindungen an welcher Stelle der Installation verschlissen sind, die Identifizierung der Ursache und die Korrektur des Installationsverfahrens. Wiederkehrendes Festfressen an derselben Stelle in einer Produktionsbaugruppe ist ein Spezifikations- oder Prozessproblem und kein zufälliger Hardwarefehler.
Inspektion vor der Installation
Der Zustand des Threads bei Erhalt vom Lieferanten ist ein legitimer Qualitätskontrollpunkt und kein optionaler Schritt. Grate, Bearbeitungsspuren oder Oberflächenverunreinigungen an den Gewindeflanken führen beim Eingriff zu Reibungskonzentrationen, die unter ansonsten gleichen Bedingungen früher zum Fressen führen als bei sauberen Gewinden.
Bevor Sie rostfreies Gelenkköpfe in einer Anwendung installieren, bei der eine spätere Demontage erforderlich ist, überprüfen Sie das Gewinde visuell auf:
Quer zur Gewindespirale verlaufende Werkzeugspuren (Bearbeitungsgrate vom Gewindeschneidwerkzeug). Dadurch entstehen an den Gewindeflanken hohe Reibungslinien.
Oberflächenoxidation oder leichter Rost am Gewinde durch Lagerung unter feuchten Bedingungen. Während austenitischer Edelstahl nicht im herkömmlichen Sinne rostet, können durch Lagerungsverunreinigungen Ablagerungen entstehen, die die Gewindereibung erhöhen.
Jede Verformung am Gewindeeinlauf (die ersten ein oder zwei Steigungen). Einlaufschäden durch grobe Handhabung während des Transports sind der häufigste Gewindefehler an erhaltenen Teilen und auch der Abschnitt, in dem das Fressen am häufigsten auftritt.
Ein sauberes, leicht geöltes Gewinde in gutem Zustand ist die Grundlage für eine zuverlässige Montage. Lehnen Sie Threads, die diese Grundlinie nicht erfüllen, vor der Installation ab, nicht danach.
Profab Machineliefert Edelstahl Gelenkköpfe, bearbeitet auf die Gewindeklasse und Toleranz, die die Anwendung erfordert. Kundenspezifische Gewindekonfigurationen, gerollte Gewinde und PTFE-beschichtete Gewindeoptionen sind auf Anfrage erhältlich.
