
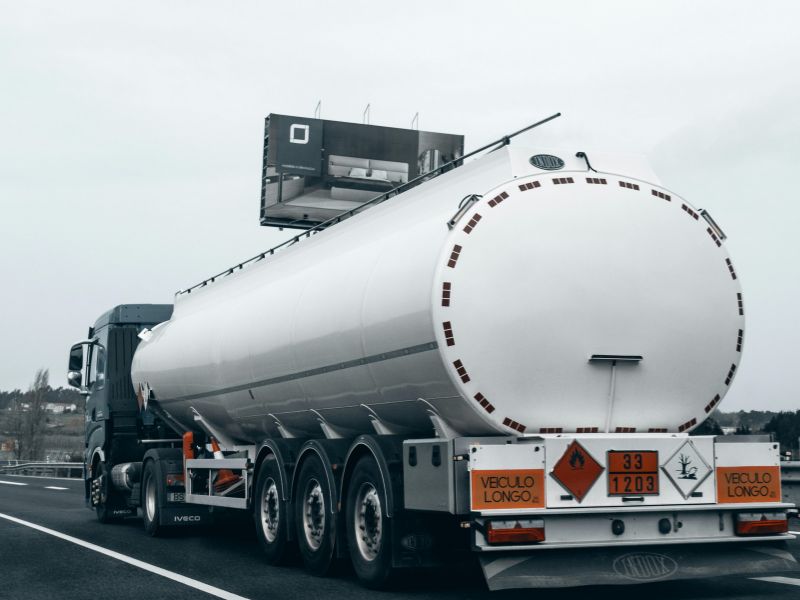
Der Zylinder ist selten das Problem
Wenn ein Aktuator an einem Tankauflieger für Lebensmittel ausfällt, sind die Kosten nicht nur ein Serviceeinsatz. Ein verunreinigtes Entladungsereignis, das auf ein nicht vollständig geschlossenes Ventil zurückzuführen ist, kann eine vollständige Ablehnung der Ladung bedeuten. Bei einer Ladung flüssiger Milchprodukte oder Saftkonzentrate stellt dies ein erhebliches finanzielles und Compliance-Risiko dar. Die FDA'sGesetz zur Modernisierung der Lebensmittelsicherheit (FSMA)legt den Betreibern die direkte Verantwortung auf, wenn Geräteausfälle zu einem Kontaminationsereignis beitragen.
Folgendes betrachten die meisten Flotteningenieure nicht genau genug: Der Stellzylinder ist fast nie die Ursache. Der Fehler beginnt früher an der Verbindungshardware, die den Stellantrieb mit dem Ventil verbindet, insbesondere an den Gabelkopf-Verbindungen und Kugelgelenk-Verbindungsenden, die die lineare Kraft in die Ventilbewegung umwandeln.
In diesem Beitrag werden die tatsächlichen Fehlermechanismen erläutert, wie sie in der Praxis aussehen und was Ihre Material- und Präzisionsauswahl auf Hardwareebene für die langfristige Zuverlässigkeit bedeutet.
Zwei feindliche Umgebungen
Anhänger für die Lebensmittellogistik werden in zwei chemisch aggressiven Umgebungen gleichzeitig betrieben, und die meisten Hardware-Verbindungselemente für Aktuatoren sind nicht für eine der beiden Umgebungen ausgelegt, geschweige denn für beide.
Äußerlich: Angriff durch Streusalz und Chlorid
In nördlichen Einsatzgebieten lagern sich Tausalze kontinuierlich mit Chlorid auf dem Untergestell des Anhängers ab. Chloridionen sind der Haupttreiber vonLochfraßkorrosionin austenitischen Edelstählen. Sogar 304 Edelstahl, der auf Produktfotos sauber aussieht, ist anfällig, sobald die Chloridkonzentration einen Schwellenwert überschreitet und der passive Oxidfilm mechanisch zerstört wird.
Das Problem bei Lochfraß besteht darin, dass sie sich unter der Oberfläche ausbreitet. Wenn Sie sichtbare Lochfraßbildung an einer Gabelkopf-Verbindung oder Gelenkkopf sehen, ist die Querschnittsfläche bereits beeinträchtigt. In einem Bauteil unter zyklischer mechanischer Belastung, das jeden Ventilantrieb beschreibt, ist eine Grube eine Rissentstehungsstelle. Die Ermüdungslebensdauer verkürzt sich entsprechend.
Intern: CIP Aufschlüsselung der Chemie und Passivierung
Clean-in-Place-Protokolle (CIP) im Betrieb von Lebensmitteltankern zirkulieren typischerweise Natriumhydroxid (NaOH) mit einer Konzentration von 0,5–2 %, gefolgt von einer Säurespülung, Salpeter- oder Zitronensäure, bei erhöhten Temperaturen. Diese Zyklen desinfizieren Oberflächen, die mit dem Produkt in Kontakt kommen, aber bewegte Gestängeteile in der Nähe von Auslassöffnungen landen immer wieder in der Sprühzone.
Ätzmittel mit hohem pH-Wert bei 60–80 °C greifen den passiven Chromoxidfilm auf Edelstahloberflächen an. An Gewindeschnittstellen und Stiftbohrungen, wo der Passivfilm bei jedem Betriebszyklus mechanisch zerstört wird, reicht das Erholungsintervall zwischen CIP-Ereignissen oft nicht für eine erneute Passivierung aus.
Aus diesem Grund handelt es sich bei 316/316L um die technische Basis für die Verbindungshardware für Lebensmittelanhänger und nicht um ein Upgrade. Der Molybdängehalt von 2–3 % in 316 verbessert direkt die Beständigkeit gegen Chloridlochfraß und Ätzangriff. Die Verwendung von 304 in dieser Umgebung ist eine Wahl für den Wartungszyklus und keine Kosteneinsparung.
Wo der Fehler tatsächlich beginnt: Die Verbindungshardware
Gabelkopf Gelenke und das „Slop“-Problem
A Edelstahl Gabelkopf Gelenkkopfist ein Präzisionsdrehpunkt. In einer Umgebung mit starken Vibrationen wie einem fahrenden Anhänger hat die Passungstoleranz an dieser Schnittstelle Konsequenzen, die sich mit der Zeit verstärken.
Wenn ein Gabelkopf Gelenkkopf mit übermäßigem Spiel zwischen dem Stift und der Gabelbohrung bearbeitet wird, ermöglicht das System Mikrobewegungen unter zyklischer Belastung. Nach Tausenden von Ventilzyklen macht sich dies durch Reibverschleiß bemerkbar: Die Stiftoberfläche oxidiert, die Bohrung weitet sich und das System entwickelt mechanisches „Spiel“. Eine Klappe, die einmal zu 100 % geschlossen war, kann jetzt eine Fehlausrichtung von 2–3° aufweisen. Das reicht aus, um einen Leckpfad zu schaffen.
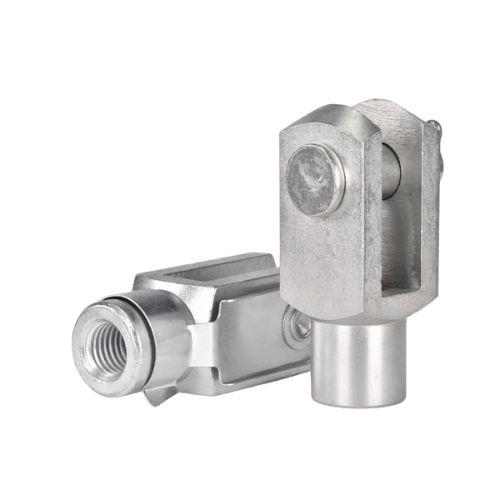
Kugelgelenk Verknüpfung: Warum das No-Grease-Mandat wichtig ist
Herkömmlich gefettetGelenkköpfesind eine Haftung in der Nähe von Lebensmittelkontaktzonen. Gemäß FDA 21 CFR Teil 178 müssen Schmiermittel in der Nähe von Oberflächen, die mit Lebensmitteln in Kontakt kommen, lebensmittelecht sein, und selbst dann ziehen Schmiermittel auf Erdölbasis im Untergestell eines Anhängers Straßensand an. Das Ergebnis ist eine Schleifpaste, die Bohrungsoberflächen in Kugelgelenk-Verbindungsbaugruppen schneller abschleift als bei normalem Verschleiß.
Die technische Antwort ist PTFE-liniert oder selbstschmierend Gelenklager am Kugelgelenk-Ende. Diese ermöglichen die Winkelbewegung, die ein reines Gabelkopf-System nicht bieten kann. Dies ist wichtig, wenn Ihr Ventilarm einen Bogen bewegt, der nicht perfekt koaxial zum Aktuatorhub ist. Ein ordnungsgemäß angegebenesKugelgelenk Verknüpfungin 316L mit einem mit PTFE ausgekleideten Laufring bewältigt vollständige Winkelfehlausrichtungen, ohne dass eine Schmierung erforderlich ist. Kein Wartungsintervall zu verfolgen. Kein Kontaminationsrisiko. Während CIP kann kein Schmiermittel weggespült werden.
Der Vorbehalt: PTFE Liner haben eine definierte Temperatur- und Lastobergrenze. Wenn Ihre Anwendung eine Dampfdesinfektion bei über 130 °C oder pneumatische Belastungen mit hohen Zyklen umfasst, überprüfen Sie vor der Spezifizierung die Nennwerte der Auskleidung.
Gewindeabfressen und Ermüdung: Was Langzeitvibrationen bewirken
Festfressen in Edelstahl-auf-Edelstahl-Baugruppen
Edelstahl-Gewindeverbindungen bergen ein besonderes Risiko, das andere Metalle nicht haben: Abrieb. Durch die Reibung und Hitze beim Zusammenbau oder durch vibrationsbedingte Mikrobewegungen im Betrieb können sich rostfreie Gewinde mikroverschweißen und festfressen. Dies macht bei einer Anhängerkupplung eine Justierung vor Ort unmöglich und kann bei der Notdemontage zu einem Gewindeabriss führen.
Präzisionsgewalzte Gewinde in einem 316L Gelenkkopf verbessern die Oberflächengüte und führen zu einer Restdruckspannung am Gewindegrund. Beides reduziert die Fressneigung im Vergleich zu geschnittenen Gewinden. Für den Einsatz vor Ort gibt es lebensmittelechte Antifressmittel, die jedoch ein dokumentiertes Wiederaufbringungsintervall erfordern. Die meisten Flottenwartungsprogramme erfassen dies nicht.
Harmonische Belastung und Ermüdungslebensdauer
Jeder Anhänger hat eine natürliche Schwingungsfrequenz. Bei Autobahngeschwindigkeit auf Betonstraßen mit regelmäßigen Dehnungsfugen liegt der dominante Straßeneingang typischerweise im Bereich von 5–20 Hz. Wenn Ihre Aktuatorgestängebaugruppe eine Resonanzfrequenz in diesem Band aufweist, was bei einem unzureichend eingeschränkten Gelenkkopf möglich ist, häufen sich Ermüdungszyklen mit einer Geschwindigkeit, die weit über dem liegt, was eine normale Ventilzykluszählung vorhersagen würde. Aus diesem Grund erstrecken sich die Spezifikationen für die Oberflächengüte in lebensmitteltauglichen mechanischen Normen auf Gewindewurzeln und Bohrungsoberflächen und nicht nur auf produktberührende Bereiche.
Bevor Sie einen Ersatzzylinder bestellen: Eine Vier-Punkte-Prüfung
Wenn Ihr Anhänger Stellantriebsfehler aufweist, überprüfen Sie die Verbindungshardware, bevor Sie einen Zylinderaustausch zulassen:
- Gabelkopf Gelenkkopf, Passungssignatur:Orangefarbenes oder braunes Pulver an der Schnittstelle zwischen Stift und Bohrung ist ein Gabelkopf Verschleißmerkmal. Wenn Sie es sehen, ist der Zylinder wahrscheinlich in Ordnung.
- Kugelgelenk, freies Spiel:Wenden Sie seitliche Kraft auf das Gelenkkopf an. Mehr als 1–2° freies Winkelspiel in einer mit 316L 316L ausgekleideten Verbindung weist auf Verschleiß der Laufbuchse hin.
- Gewindeeingriff:Achten Sie auf Gewindeverformung oder Abrieb an der Schnittstelle zwischen Gelenkkopf und Stellantrieb, bevor Sie von einem Dichtungsversagen ausgehen.
- CIP Sprühmuster:Wenn sich die Verbindung in der direkten Sprühzone befindet, überprüfen Sie, ob die aktuelle Hardware-Spezifikation elektropolierte oder passivierte Oberflächen umfasst.
Fazit
Die Leistung von Aktuatoren in der Lebensmittellogistik wird durch die Gesamtqualität aller Gabelkopf Verbindungen, Gewindeschnittstellen und Lagerflächen in der mechanischen Kette bestimmt. In vielen Fällen ist das Zylinderdatenblatt der letzte Ort, um nach der Ursache eines Systemausfalls zu suchen.
Betreiber, die ein Mindestmaß an konformer Verbindungshardware festlegen, müssen häufig die versteckten Kosten eines vorzeitigen Zylinderaustauschs, ungeplanter Ausfallzeiten und Compliance-Gefährdungen auf sich nehmen. Wer Gabelkopf Gelenke und Kugelgelenk Verbindungsbaugruppen als Präzisionskomponenten betrachtet, die genau auf die Material- und Toleranzanforderungen des Aktuators selbst abgestimmt sind, sieht Wartungsintervalle, die die tatsächliche Nennlebensdauer des Zylinders widerspiegeln.
Profab Machinestellt kundenspezifische Präzisionskomponenten aus Edelstahl her, die für diese strengen Waschumgebungen entwickelt wurden. Bei technischen Anfragen wenden Sie sich bitte an das Engineering-Team.
