Gleichmäßiger Matt-Look
Die ungerichtete Textur hinterlässt eine geringe Blendung, sodass Fingerabdrücke und Gebrauchsspuren weniger sichtbar sind als auf einem polierten Teil.

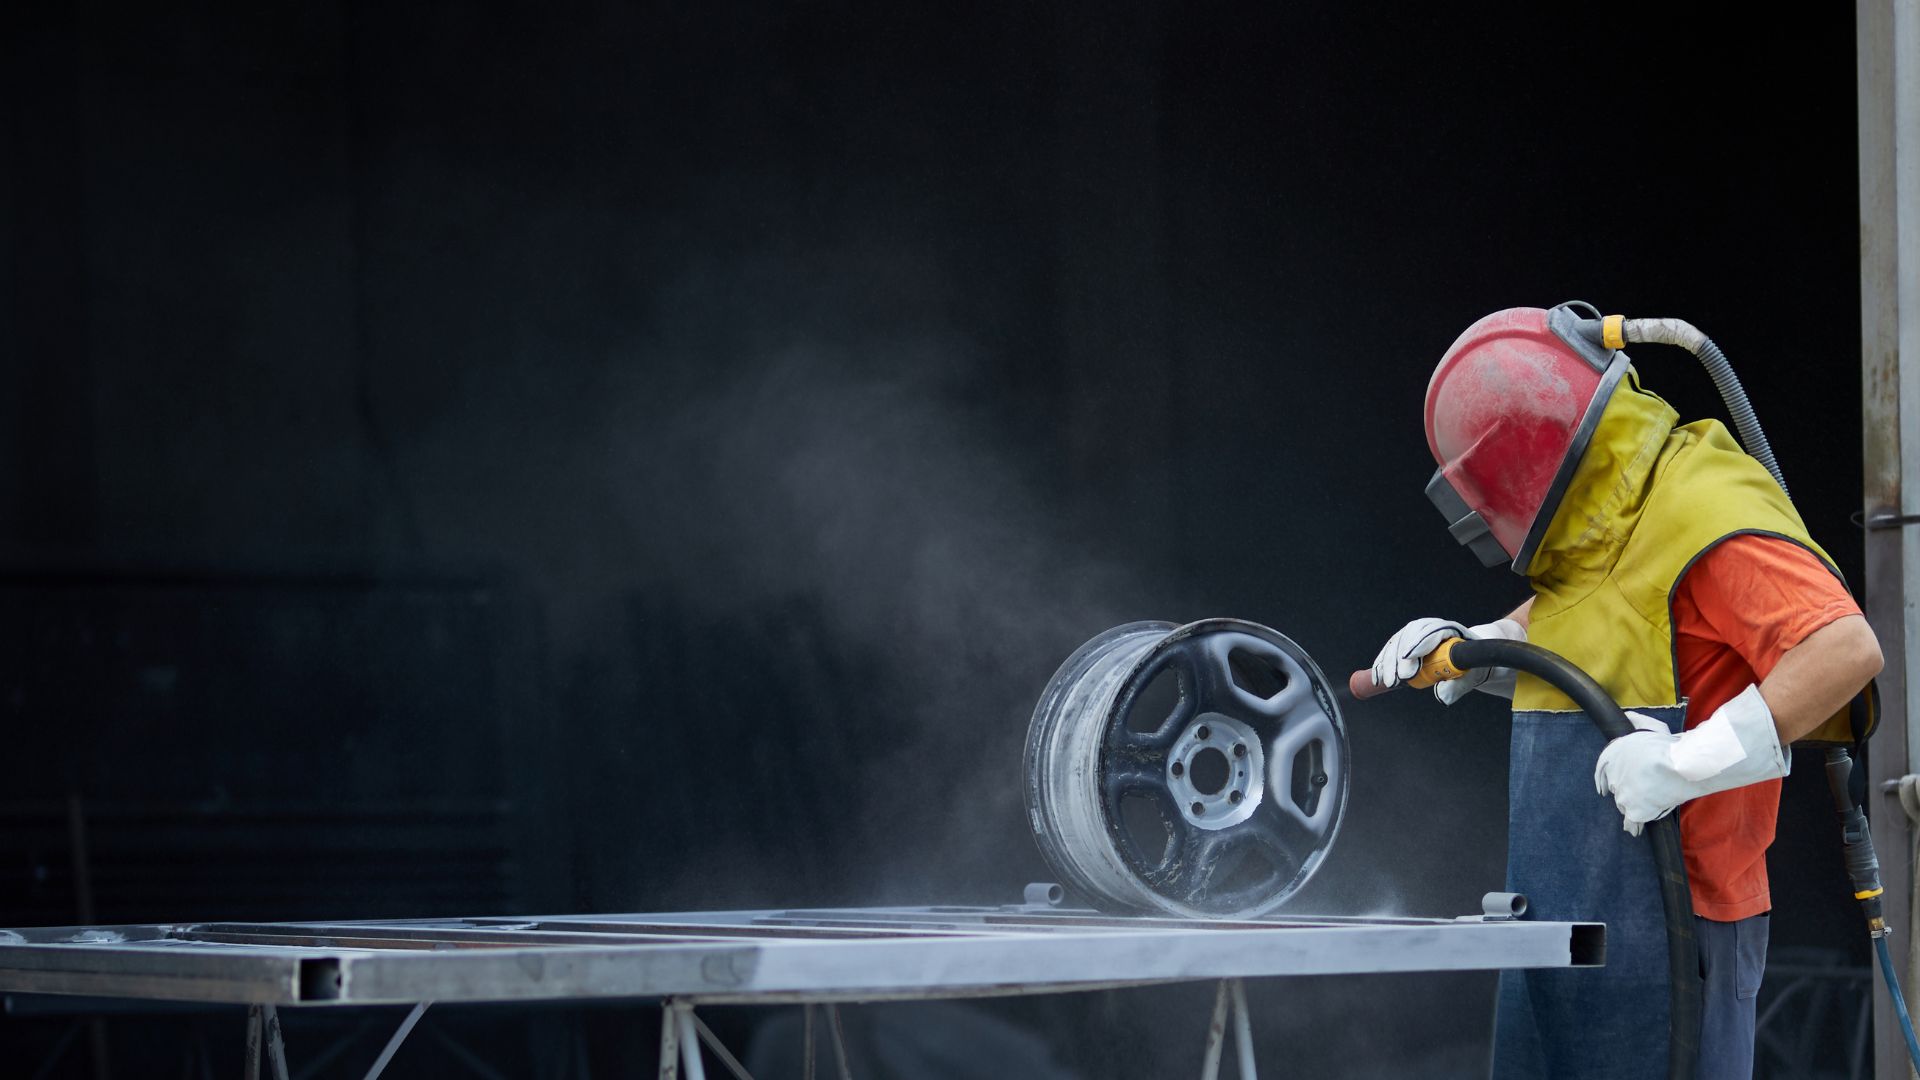
Sandstrahlen verleiht Edelstahlteilen eine gleichmäßig matte, satinierte Oberfläche, die Werkzeugspuren und leichte Kratzer verbirgt, Anlauffarben entfernt und Farbe oder Pulverbeschichtung etwas Griffigkeit verleiht. Profab Machine bietet sandgestrahlte Edelstahlbearbeitung für bearbeitete CNC-Teile mit sauberen Glasperlen, Aluminiumoxid oder Keramikmedien und anschließender Passivierung.
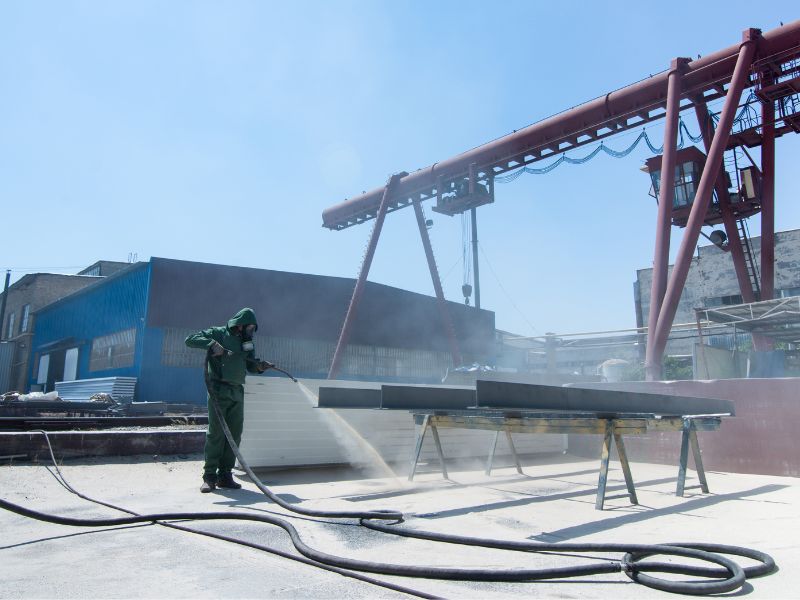
Sandgestrahlter Edelstahl ist ein Teil, dessen Oberfläche mit feinen Schleifmitteln in einem Druckluftstrom bearbeitet wurde, wodurch eine gleichmäßig matte Textur entsteht.
Die Textur ist nicht richtungsgebunden, sodass sie im Gegensatz zu den Linien einer gebürsteten Oberfläche aus jedem Blickwinkel gleich aussieht. Leichte Kratzer und Bearbeitungsspuren verschmelzen darin und die Oberfläche streut das Licht, anstatt es zu reflektieren.
Sandstrahlen und Perlenstrahlen gehören zur selben Familie. Sphärische Glas- oder Keramikperlen sorgen für einen weichen Satineffekt, während härtere, eckige Medien wie Aluminiumoxid für eine rauere Mattierung sorgen. Edelstahlteile werden mit diesen Medien statt mit Sand gestrahlt.
Das Finish passt gleichermaßen zu 304, 316L und 17-4PH. Bei Salzwasser oder Chloriden ist der Grad wichtiger als das Finish, also wählen Sie 316L.
Eine gestrahlte Oberfläche sieht gleichmäßig aus, verbirgt kleine Fehler und nimmt eine Beschichtung gut auf. Es gibt Grenzen und die letzte Karte listet sie auf.
Die ungerichtete Textur hinterlässt eine geringe Blendung, sodass Fingerabdrücke und Gebrauchsspuren weniger sichtbar sind als auf einem polierten Teil.
Feine Bearbeitungslinien und leichte Kratzer verschmelzen mit der Textur. Tiefe Rillen und Dellen bleiben sichtbar.
Leichte Oxid- und Anlauffarben, die beim Schweißen oder bei der maschinellen Bearbeitung entstanden sind, lösen sich mit der oberen Haut der Oberfläche. Durch die Passivierung wird dann die Schutzschicht wiederhergestellt.
Ein gleichmäßiges Oberflächenprofil gibt Pulverbeschichtung oder Farbe etwas, an das man sich anpassen kann.
Sie genehmigen zuerst eine Probe und spätere Chargen werden dieser Probe zugeordnet.
Das Strahlen allein führt weder zum Polieren noch zum Füllen von Kratzern oder zur Erhöhung der Korrosionsbeständigkeit. Außerdem hält eine matte Oberfläche Schmutz besser fest als eine polierte.
Das Medium legt die Textur fest. Glasperlen hinterlassen den feinsten Satin und Aluminiumoxid sorgt für die gröbste Mattierung.
| Medien | Oberflächenoptik | Schneidwirkung | Typische Verwendung auf Edelstahl | Uhr für |
|---|---|---|---|---|
| Glasperle | Glatter, glänzender Satin | Sanft | Sichtbare Gehäuse und Abdeckungen, bei denen es auf das Aussehen ankommt | Feine Details können bei hohem Druck weicher werden |
| Keramikperle | Gleichmäßig matt, zwischen den beiden | Mittel | Bearbeitete Teile, die eine gleichmäßige Textur über Chargen hinweg benötigen | Schneidet mehr als Glasperlen, also testen Sie es an einer Probe |
| Aluminiumoxid | Raueres, mattes Finish | Aggressiv | Wärmetönung, Zunder und Oberflächenvorbereitung vor dem Beschichten | Entfernt mehr Material und hält Schmutz besser fest |
Saubere, nicht eisenhaltige Medien sind für Edelstahl spezifiziert. Stahlsplitt oder Medien, die Kohlenstoffstahl gestrahlt haben, können Eisen in die Oberfläche einbetten, und das Eisen wird später als Rostflecken sichtbar.
Edelstahl Gelenkköpfe, Distanzstücke, Klemmen und Halterungen werden gestrahlt, wenn das Teil gesehen, gehandhabt oder beschichtet wird. Jede Karte benennt, was maskiert ist.
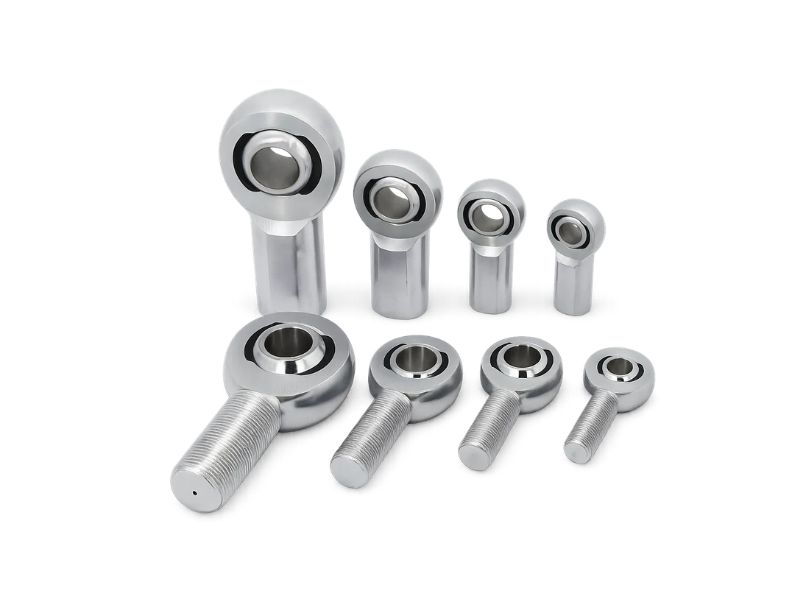
Der Körper und der Schaft sind gestrahlt, um ein gleichmäßiges Aussehen freiliegender Verbindungen zu gewährleisten. Bohrung und Lagersitz sind abgedeckt.
Edelstahl Gelenkköpfe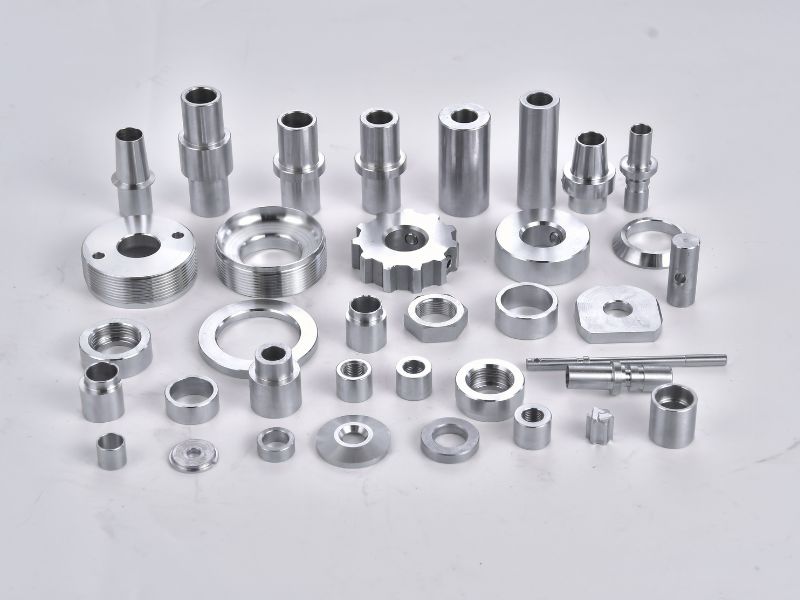
Gedrehte Distanzstücke verlieren ihre Drehlinien. Flächen, die einen Spalt oder eine Abdichtung bilden, werden maskiert.
Edelstahl Distanzstücke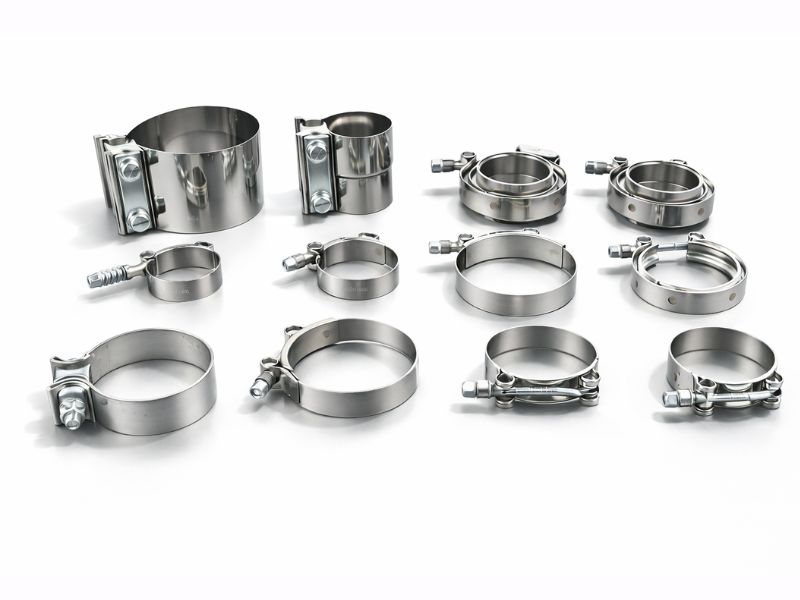
Klemmbänder und Gehäuse sorgen für eine blendarme Oberfläche für Lebensmittelleitungen und Schiffsdecks. Der Thread ist maskiert.
Edelstahlklemmen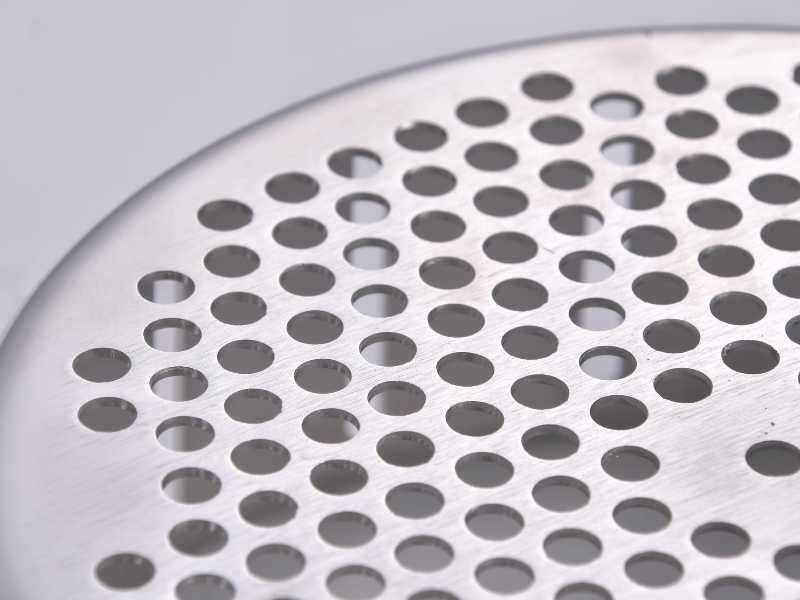
Bearbeitete Teile und Blechteile werden vor der Pulverbeschichtung oder für ein gleichmäßiges, freiliegendes Finish gestrahlt.
Kundenspezifische CNC TeileDas Strahlen wirkt auf jede Oberfläche, die es erreicht, sodass die Zeichnung darüber entscheidet, was geschützt und was fertiggestellt wird.
Listen Sie Gewinde, Bohrungen, Lagersitze, Dichtflächen und O-Ring-Nuten auf. Durch das Strahlen wird jede unbedeckte Oberfläche aufgeraut und leicht abgenutzt.
Beim Strahlen wird eine sehr kleine Menge Material entfernt. Geben Sie an, ob eine tolerierte Fläche nach dem Strahlen maskiert oder gemessen wird.
Dünne Wände und Bleche können sich bei starkem Strahlen verziehen. Ein weicheres Medium oder ein geringerer Druck schützen sie.
Scharfe Kanten werden etwas weicher und eine leichte Hitzetönung löst sich. Schweißspritzer und tiefe Löcher sollten vor dem Strahlen abgeheilt werden.
Textur ändert sich je nach Medium, Druck und Winkel. Ein von Ihnen genehmigtes Muster dient als Referenz für jede Charge.
Sprengungen stören die Passivschicht. Anschließend wird eine Passivierung angeboten, um die Korrosionsbeständigkeit wiederherzustellen, und auf Wunsch kann eine Pulverbeschichtung erfolgen.
Das Sprengen erfolgt nach dem letzten Schnitt und jeder Schritt ist mit der Stelle gekennzeichnet, an der er stattfindet.
Ein Ingenieur liest die Endnotiz, die maskierten Merkmale und Ihr Referenzmuster, bevor das Teil angeboten wird.
Teile werden zuerst auf Maß bearbeitet, da das Strahlen nach dem letzten Schnitt erfolgt.
Auf der Zeichnung markierte Gewinde, Bohrungen und Dichtflächen werden vor dem Strahlen abgedeckt.
Saubere Nichteisenmedien ergeben die Textur der von Ihnen genehmigten Probe.
Wird nach dem Strahlen angeboten, um die korrosionsbeständige Oberfläche wiederherzustellen.
Teile werden an das Werk zurückgeschickt und vor dem Verpacken anhand der Zeichnung und Ihres genehmigten Musters überprüft.
Wählen Sie das Finish anhand der Aufgabe des Teils aus. Eine matt gestrahlte Oberfläche ist eine von vier Optionen.
Eine glatte, reflektierende Oberfläche anstelle einer matten, ausgewählt aus optischen Gründen und einfacherer Reinigung.
Hochglanzpolierter Edelstahl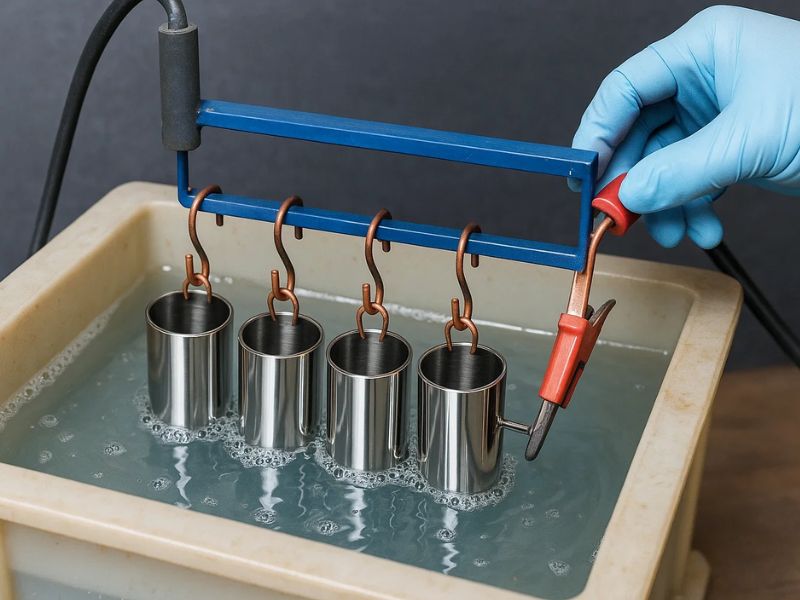
Eine glattere, leichter zu reinigende Oberfläche für Hygieneteile, bei denen eine gestrahlte Textur zu viel Schmutz festhalten würde.
Elektropolieren von Edelstahl
Eine farbige, langlebige Beschichtung. Vorheriges Strahlen gibt ihm eine griffige Oberfläche.
Edelstahl-PulverbeschichtungMit diesen sechs Elementen kann ein Ingenieur vor der Angebotserstellung Maskierung, Medien und Passivierung planen.
Das Zitat listet dann die Medien, die maskierten Funktionen und jeden folgenden Schritt auf.
Käufer fragen normalerweise vor einer ersten Bestellung nach Medien, Abmessungen, Passivierung und Maskierung.
Nicht ganz. Sandstrahlen ist die gebräuchliche Bezeichnung für abrasives Strahlen im Allgemeinen, während Perlenstrahlen kugelförmige Perlen, meist Glas oder Keramik, bedeutet, die eine weichere, satinierte Oberfläche hinterlassen. Edelstahlteile werden nicht mit Sand, sondern mit Glasperlen, Keramik oder Aluminiumoxid gestrahlt. Das Medium wird entsprechend dem von Ihnen gewünschten Look ausgewählt.
Leicht. Durch das Strahlen wird nur eine sehr kleine Menge Material entfernt und scharfe Kanten können aufgeweicht werden, sodass Merkmale mit engen Toleranzen nach der Endbearbeitung entweder maskiert oder gemessen werden. Markieren Sie diese Merkmale in der Zeichnung. Dünne Abschnitte können sich bei starkem Strahlen verziehen. Geben Sie daher bei der Angebotsanfrage die Wandstärke an.
Ja, wenn es auf Korrosionsbeständigkeit ankommt. Durch Strahlen wird die dünne Passivschicht auf Edelstahl zerstört und durch Passivierung wiederhergestellt. Die Passivierung wird nach dem Strahlen mit Ihrer Bestellung über unser Produktionsnetzwerk angeboten. Benennen Sie es in der Zeichnung, damit es im Angebot enthalten ist.
Ja. Gewinde, Bohrungen, Lagersitze, Dichtflächen und O-Ring-Nuten können abgedeckt werden, sodass sie ihre bearbeitete Größe und Oberfläche beibehalten. Listen Sie jedes maskierte Merkmal in der Zeichnung auf, denn unmaskiertes Strahlen verschleißt jede Oberfläche, die es berührt. Sagen Sie, welche Gesichter kosmetisch und welche funktional sind, damit der Maskierungsplan klar ist.
Glasperlen, Aluminiumoxid oder Keramikmedien, je nach gewünschtem Finish. Glasperlen sorgen für einen weichen Satin, Aluminiumoxid für eine rauere Mattierung und dazwischen befindet sich Keramik. Die Medien sollten sauber und eisenfrei sein, da sich Eisen aus Stahlsplitt oder gebrauchten Medien in Edelstahl festsetzen und als Rostflecken sichtbar werden kann.
Ja. Senden Sie ein Musterteil oder ein Foto, und das Angebot kann ein gestrahltes Muster zur Genehmigung enthalten. Anschließend werden die Produktionschargen dem von Ihnen genehmigten Muster zugeordnet. Die Textur hängt vom Medium, Druck und Winkel ab, daher ist das genehmigte Muster und nicht eine Beschreibung die Referenz.
Ja. Ein gleichmäßig gestrahltes Profil verleiht Pulverbeschichtung oder Farbe eine griffige Oberfläche, die die Haftung erleichtert. Als eigenständige Veredelung wird Pulverbeschichtung angeboten. Benennen Sie die Beschichtung in Ihrer Angebotsanfrage, damit das Strahlen und die Beschichtung gemeinsam geplant werden.
Leichte Hitzeverfärbungen und Oxide lösen sich beim Strahlen, weshalb sie bei geschweißten Edelstahlteilen häufig vorkommen. Starker Zunder, Spritzer und tiefe Löcher werden am besten zuerst entfernt. Anschließend sollte eine Passivierung erfolgen, um die Korrosionsbeständigkeit wiederherzustellen. Fotos der Schweißstelle helfen uns bei der Beratung.
Markieren Sie die zu strahlenden Flächen und die zu maskierenden Merkmale und fügen Sie ein Muster oder ein Foto des gewünschten Aussehens bei. Ein Ingenieur überprüft die Zeichnung, bevor das Angebot verschickt wird.
Wir verwenden Cookies, um diese Website zu betreiben, ihre Nutzung zu messen und relevante Anzeigen auszuspielen. Sie können alle akzeptieren, alle nicht notwendigen ablehnen oder nach Kategorie auswählen. Datenschutzerklärung