Farbe und Identifikation
Teile können in einer RAL- oder Pantone-Farbe beschichtet werden, die zur Farbcodierung, zu Markenfarben und zur Abstimmung mit anderen Geräten passt.

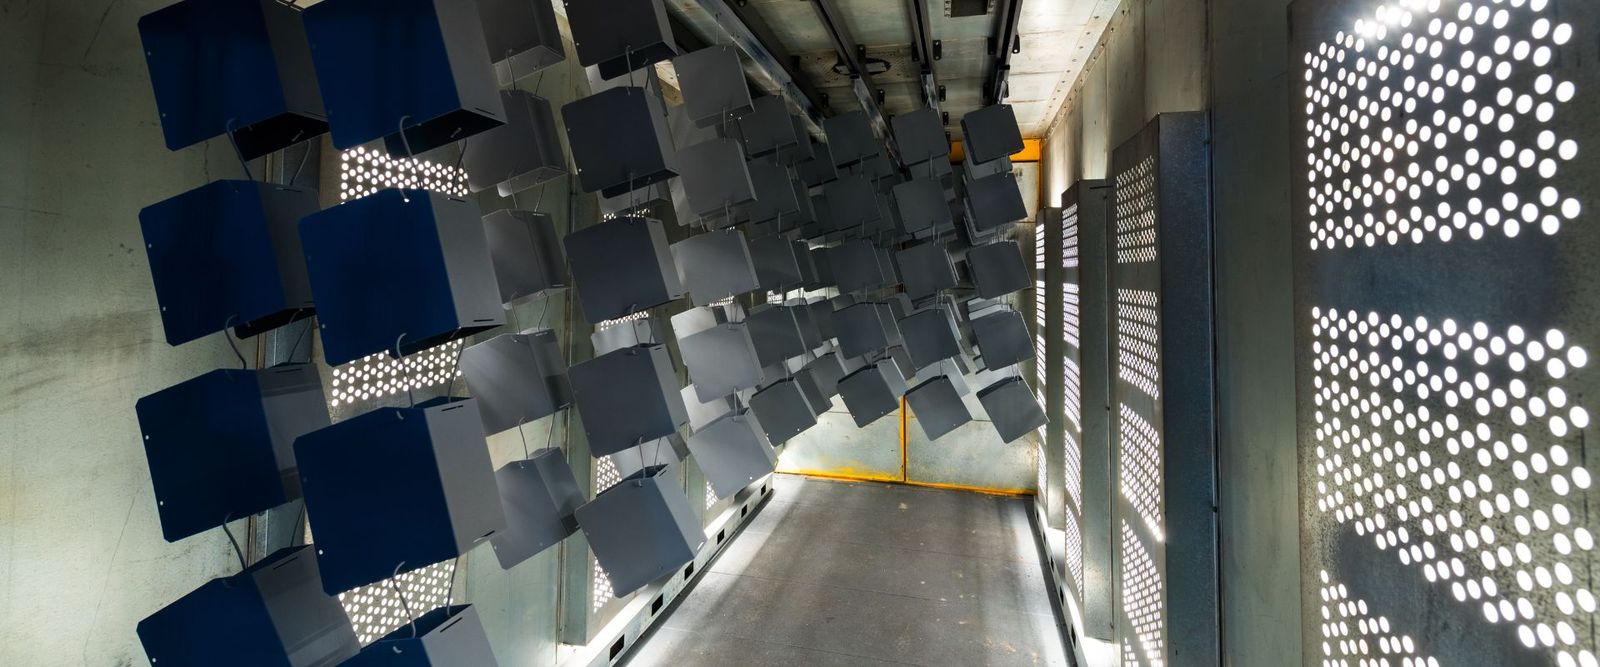
Blanker 304- und 316L-Edelstahl widersteht Korrosion ohne Beschichtung. Daher wird eine Pulverbeschichtung aufgrund von Farbe, Textur, Isolierung oder einer härteren Oberfläche gewählt. Trockenes Polymerpulver wird mit elektrostatischer Ladung aufgesprüht und anschließend in einem Ofen zu einem kontinuierlichen Film ausgehärtet. Profab Machine arrangiert auf Wunsch eine Edelstahl-Pulverbeschichtung mit RAL- oder Pantone-Farbanpassung.
Die Pulverbeschichtung auf Edelstahl erfolgt im Trockenverfahren: Beladenes Polymerpulver wird auf ein vorbereitetes Teil gesprüht und in einem Ofen zu einem durchgehenden Farbfilm ausgehärtet.
Das Pulver ist eine feine Mischung aus Harz, Pigment und Zusatzstoffen. Durch die Spritzpistole wird es elektrostatisch aufgeladen, sodass es am geerdeten Teil haften bleibt, bis der Ofen es zu einem glatten Film schmilzt. Es gibt keinen flüssigen Träger, daher weist die Oberfläche keine Lauf- oder Tropfenbildung auf.
Edelstahl ist bereits korrosionsbeständig, daher ist die Beschichtung eine Ergänzung und keine Rettung. Es wird zur Farbcodierung, Dekoration, Isolierung, für einen strukturierten Griff oder für eine härtere Oberfläche hinzugefügt, an der Teile angefasst oder abgenutzt werden.
Die Folie sitzt auf dem Metall und erhöht die Dicke. Daher wird anhand der Zeichnung geplant: Welche Flächen beschichtet werden, welche frei bleiben und welche Passungen nach dem Ofen halten müssen.
Eine Pulverbeschichtung verleiht einem rostfreien Teil Farbe, Textur und eine widerstandsfähigere Oberfläche. Die letzte Karte listet auf, was sie nicht tut.
Teile können in einer RAL- oder Pantone-Farbe beschichtet werden, die zur Farbcodierung, zu Markenfarben und zur Abstimmung mit anderen Geräten passt.
Die Folie schützt vor Abnutzung und Gebrauchsspuren. Für die Korrosionsbeständigkeit des Edelstahls selbst ist es nicht erforderlich.
Der ausgehärtete Film ist nicht leitend und kann daher ein Teil von einem unähnlichen Metall oder einem stromführenden Kontakt trennen. Geben Sie den Bedarf an, da dieser vom Pulver und der Filmdicke abhängt.
Feine Textur- oder Faltenpuder verbergen Werkzeugspuren und sorgen für ein rutschfestes Gefühl auf Griffen, Stufen und Fußplatten.
Trockenes Pulver lässt sich ohne Tropfen oder Durchhängen auftragen, sodass flache Flächen zu einer gleichmäßigen Dicke aushärten. Tiefe Aussparungen und Innenecken erhalten weniger Pulver, deshalb markieren Sie diese auf der Zeichnung.
Eine Schicht kann eine Oberfläche abdecken, aber keine Dellen, tiefe Kratzer oder schlechte Schweißnähte reparieren. Es ist nicht für den Einsatz über die Pulverbewertung hinaus gedacht und ersetzt nicht die Passivierung des blanken Metalls.
Polyester ist die übliche Wahl im Außenbereich und Epoxidharz im Innenbereich, und Polyurethan ist eine zweite Option für den Außenbereich. Glanz und Textur werden unabhängig vom Harz gewählt.
| Pulver | Am besten für | Stärken | Uhr für |
|---|---|---|---|
| Polyester | Außen- und freiliegende Teile | Widersteht dem Ausbleichen und hält die Farbe im Sonnenlicht. | Etwas weniger hart als Epoxidharz |
| Epoxidharz | Innenteile und Maschinen | Hartfilm mit guter chemischer Beständigkeit | Kreidt und verblasst im Sonnenlicht |
| Epoxid-Polyester-Hybrid | Innendekorationsteile | Große Farbpalette und ein gleichmäßiges Finish | Nicht für lange Außenbelichtung geeignet |
| Polyurethan | Außenteile, die eine glatte Folie benötigen | Glatte Oberfläche mit guter Haltbarkeit im Außenbereich | Kostet oft mehr als Polyester |
Texturoptionen wie feine Textur und Falten sind in diesen Harzen verfügbar. Geben Sie an, wo das Teil verwendet werden soll, und wählen Sie daraus das Pulver aus.
Ein geladenes Pulver haftet am Teil und ein Ofen verwandelt es in einen Film, und jede dieser beiden Phasen wird in der Zeichnung und im Angebot festgelegt.
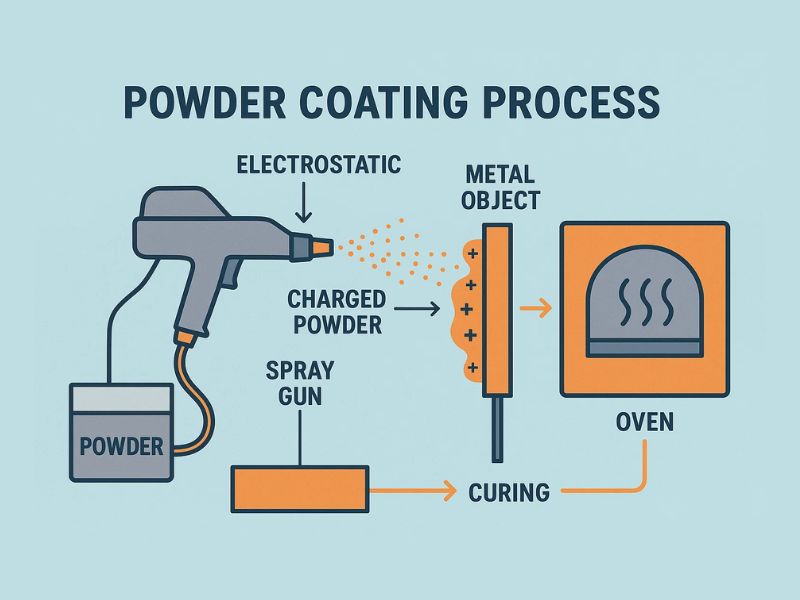
Geladenes Pulver wird auf das geerdete Teil gesprüht, dann gelangt das Teil in einen Ofen, wo das Pulver schmilzt und zu einem Film aushärtet. Die Aushärtezeit richtet sich nach dem Pulverdatenblatt.
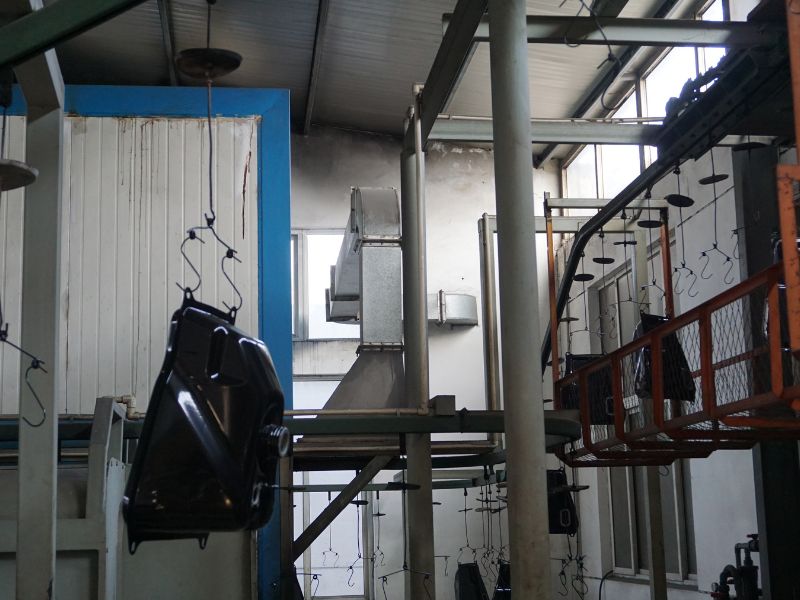
Teile hängen an Haken durch die Kabine und den Ofen. Jeder Haken hinterlässt eine freie Kontaktstelle, daher sollte in der Zeichnung angegeben werden, wo eine Stelle akzeptabel ist.
Edelstahl Gelenkköpfe, Halterungen, Klemmen und Blechteile werden beschichtet, wenn Farbe oder eine härtere Oberfläche wichtig sind. Auf jeder Karte steht, was leer bleibt.
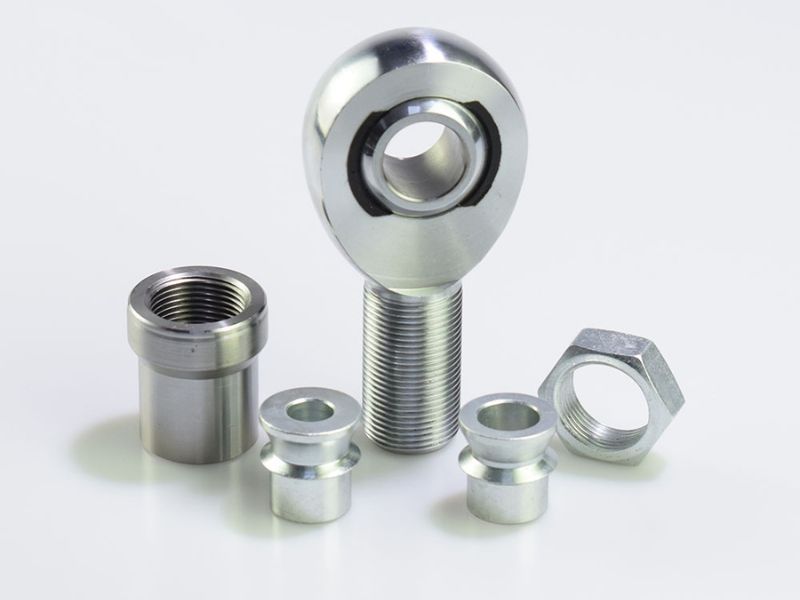
Das Gehäuse ist zur Farbcodierung beschichtet. Bohrung, Lagersitz und Gewinde werden abgedeckt und das Lager nach dem Ofen eingebaut, da Laufbuchsen und Fett die Aushärtung nicht überstehen.
Edelstahl Gelenkköpfe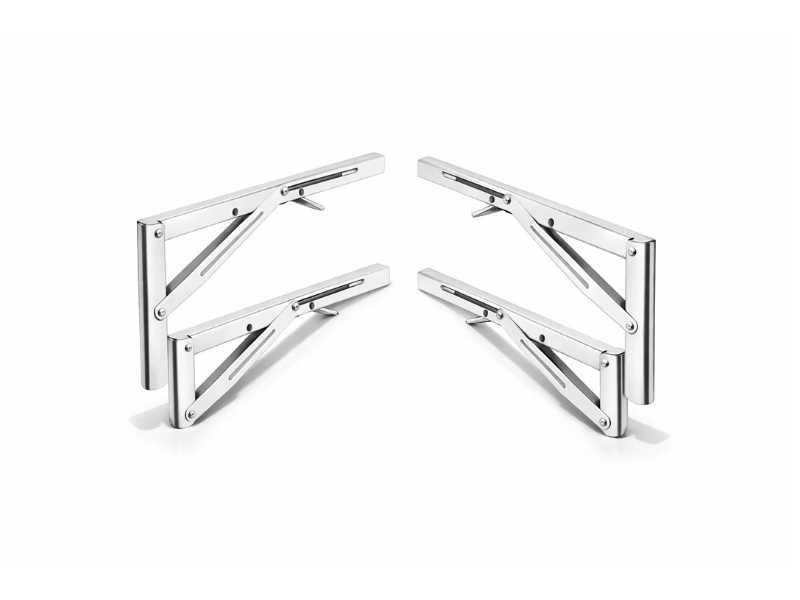
Halterungen sind so beschichtet, dass sie zu einer Raum- oder Produktfarbe passen. Drehpunkte und Befestigungslöcher werden abgedeckt, damit sie ihre Passform behalten.
Regalhalterungen aus Edelstahl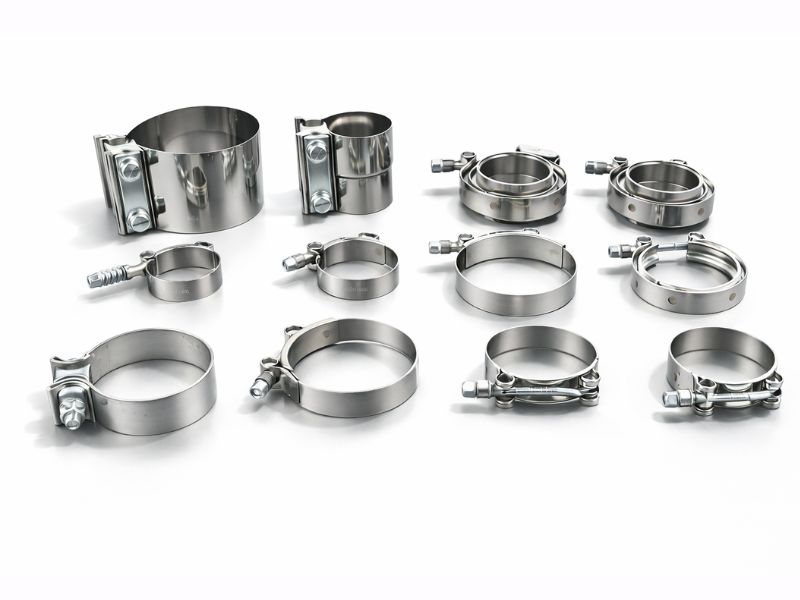
Klemmengehäuse sind zur Farbcodierung oder Isolierung beschichtet. Das Schraubgewinde und die Innenseite des Bandes sind abgedeckt.
Edelstahlklemmen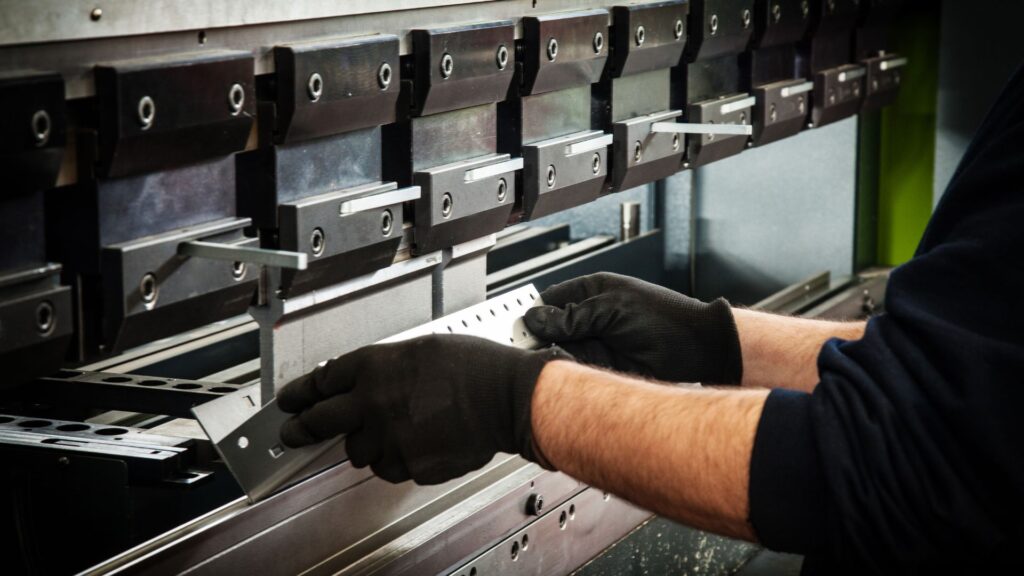
Abdeckungen, Gehäuse und Rahmen sind die am häufigsten beschichteten Teile. Die Aufhängelöcher befinden sich an einer versteckten Stelle und die Biegungen haben einen kleinen Radius.
BlechteileDer Mantel bedeckt jede Fläche, die das Spray erreicht, sodass die Zeichnung über die Farbe, die maskierten Merkmale und die Position des Teils entscheidet.
Geben Sie einen RAL- oder Pantone-Code, einen Glanzgrad und eine Textur an. Bringen Sie einen Farbchip oder ein Musterteil an, da der gleiche Code bei einem anderen Glanz anders aussehen kann.
Gewinde, Bohrungen, Lagersitze, Dichtungsflächen und elektrische Kontaktpunkte werden abgedeckt, um frei zu bleiben. Listen Sie jedes einzelne auf, da das Maskieren bei kleinen Teilen zusätzliche Arbeit bedeutet.
Die Folie verleiht jeder beschichteten Seite mehr Dicke. Sagen Sie, ob ein toleriertes Merkmal maskiert ist oder nach der Beschichtung korrekt gemessen werden muss, und die Passung wird überprüft.
Ein Haken hinterlässt eine kleine freie Stelle. Benennen Sie eine versteckte Stelle, z. B. ein Loch im Inneren oder eine Rückseite.
Scharfe Kanten bekommen einen dünnen Film und können zuerst abplatzen. Schweißnähte und Porosität können kleine Löcher hinterlassen. Schleifen Sie daher die Schweißnähte vor dem Beschichten glatt.
Teile müssen die Aushärtetemperatur überstehen. Dichtungen, Kunststoffauskleidungen, Fett und Weichlot gelten nicht, daher werden diese nach dem Beschichten angebracht oder weggelassen.
Die Pulverbeschichtung erfolgt nach dem letzten Schnitt und der letzten Schweißung, und bei jedem Schritt ist angegeben, wo er stattfindet.
Ein Techniker liest den Farbcode, den Glanz, die maskierten Merkmale, die Aufhängepunkte und alle Muster, bevor für das Teil ein Angebot abgegeben wird.
Teile werden auf Maß bearbeitet, mit abgerundeten Kanten und Aufhängelöchern an verdeckten Stellen, da die Folie der Oberfläche folgt, von der sie ausgeht.
Das Öl wird entfernt und die Oberfläche wird leicht gestrahlt, sodass das Pulver ein Profil hat, das auf Edelstahl haftet.
Gewinde, Bohrungen und Kontaktpunkte werden maskiert, dann wird geladenes Pulver auf das geerdete Teil gesprüht.
Das Teil wird erhitzt, bis das Pulver schmilzt und zu einem kontinuierlichen Film aushärtet. Anschließend kühlt es vor der Handhabung ab.
Teile werden ins Werk zurückgeschickt und anhand der Zeichnung und des genehmigten Farbmusters überprüft und dann verpackt, damit die neue Folie nicht abblättert.
Pulverbeschichtung ist die einzige der vier Oberflächen, die eine Schicht auf das Metall aufträgt. Die anderen verändern die Oberfläche des Edelstahls selbst.
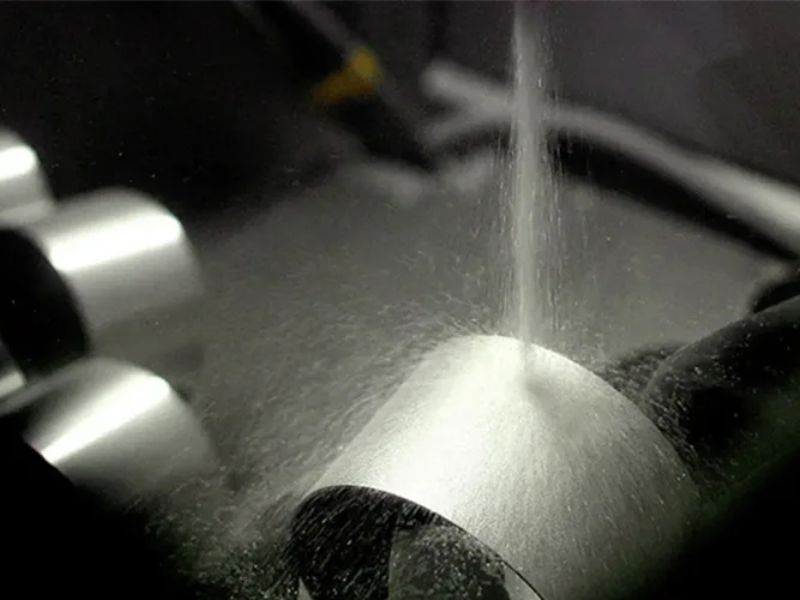
Eine matte, satinierte Oberfläche, die durch Strahlen hergestellt wird, sowie die übliche Vorbereitung unter einer Pulverbeschichtung.
Sandgestrahlter Edelstahl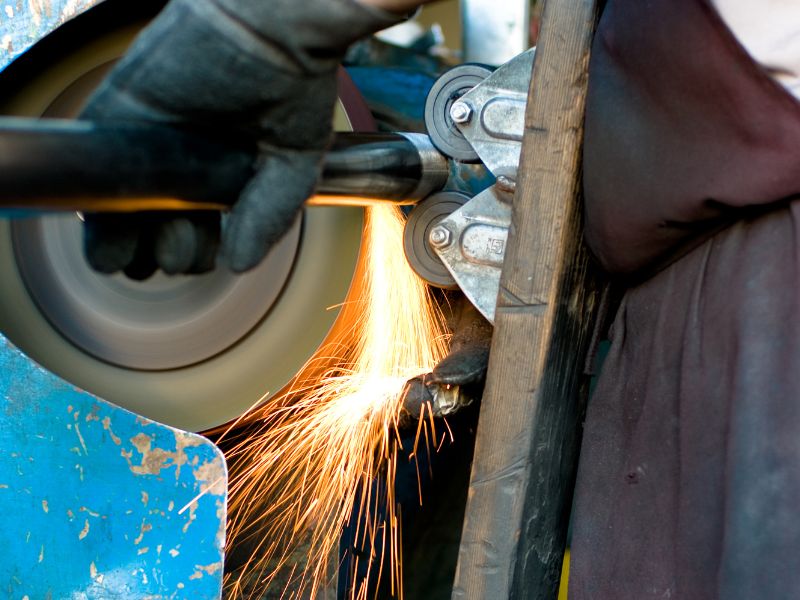
Eine flache, stark reflektierende Oberfläche, die für sichtbare Flächen ausgewählt wird, wenn das Teil hell bleiben soll.
Hochglanzpolierter Edelstahl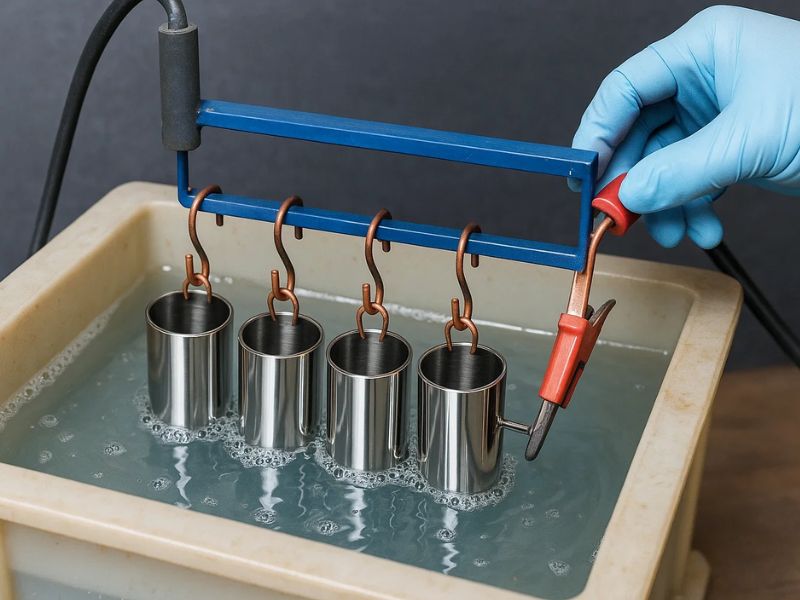
Eine glatte, glänzende Oberfläche, die elektrochemisch hergestellt wird und dort eingesetzt wird, wo eine Schwabbelscheibe nicht hinkommt.
Elektropolieren von EdelstahlMit diesen sechs Elementen kann ein Ingenieur die Vorbehandlung, die Maskierung und das Pulver vor der Angebotserstellung planen.
Das Angebot listet dann die beschichteten Flächen, die maskierten Merkmale, den Pulvertyp und jeden folgenden Schritt auf.
Käufer fragen sich normalerweise, ob Edelstahl eine Schicht benötigt, wie dick er ist, was abgedeckt wird und was er aushält.
Nr. 304 und 316L sind ohne Beschichtung korrosionsbeständig. Der Grund für die Beschichtung ist daher in der Regel Farbe, Textur, Isolierung oder zusätzlicher Schutz vor Abnutzung. Ein Anstrich ersetzt nicht die Auswahl der richtigen Wasserqualität, und bei Salzwasser ist die Qualität wichtiger als der Anstrich. Sagen Sie uns, was die Beschichtung leisten muss und das Angebot folgt.
Ja, mit Vorbereitung. Edelstahl hat eine glatte, passive Oberfläche, an der trockenes Pulver schlecht haftet. Daher werden die Teile zunächst entfettet und leicht gestrahlt. Das gestrahlte Profil gibt der Folie einen Halt. Das Überspringen dieses Schritts ist der übliche Grund dafür, dass sich eine Schicht ablöst. Benennen Sie daher die Vorbehandlung in der Zeichnung.
Typischerweise etwa 50 bis 100 Mikrometer auf jeder beschichteten Seite, eingestellt durch das Pulver und das Spray. Betrachten Sie dies als einen typischen Bereich, nicht als eine Verpflichtung. Der Film haftet auf jeder beschichteten Oberfläche und kann so eine Bohrung, ein Gewinde oder eine Presspassung verhindern. Passmerkmale abkleben oder gewünschte Größe nach dem Beschichten angeben, schon wird die Passform geprüft.
Ja. Gewinde, Bohrungen, Lagersitze, Dichtflächen und elektrische Kontaktpunkte werden mit Stopfen, Kappen oder Klebeband abgedeckt, die den Ofen überstehen, sodass sie frei bleiben. Listen Sie jedes maskierte Element in der Zeichnung auf. Der Rand eines maskierten Bereichs kann eine dünne Linie zeigen, also sagen Sie, welche Flächen sichtbar sind.
Die Farbe kann auf Anfrage an eine RAL- oder Pantone-Referenz angepasst werden, in matt, satiniert oder glänzend und in glatten oder strukturierten Ausführungen wie feiner Textur oder Falten. Der gleiche Code kann bei einem anderen Glanzgrad oder einer anderen Textur anders aussehen, daher ist ein Farbchip oder ein freigegebenes Musterteil die Referenz für jede Charge.
Wählen Sie Polyester für Außenteile und Epoxidharz für Innenteile. Polyester widersteht dem Ausbleichen, während Epoxidharz hart und chemikalienbeständig ist, aber im Sonnenlicht kreidt und verblasst. Eine weitere Option für den Außenbereich mit glatter Folie ist Polyurethan. Teilen Sie uns mit, wo das Teil verwendet wird, und daraus wird das Pulver entnommen.
Ein harter Aufprall kann die Folie abplatzen lassen und den darunter liegenden Edelstahl freilegen. Edelstahl rostet nicht wie Kohlenstoffstahl, aber die Kante eines Splitters kann sich abheben. Kleinere Absplitterungen können mit passender Farbe ausgebessert werden, allerdings ist die Übereinstimmung nie exakt. Ein stark beschädigtes Teil wird entlackt und neu beschichtet.
Nur bis zur Pulverbewertung. Das Teil muss auch die Aushärtung überstehen, die typischerweise 10 bis 20 Minuten lang bei etwa 180 bis 200 °C stattfindet. Daher werden Baugruppen mit Dichtungen, Kunststoffauskleidungen oder Fett vor dem Zusammenbau beschichtet oder unbeschichtet gelassen. Geben Sie bei einer hohen Betriebstemperatur an, dass ein geeignetes Pulver oder ein anderes Finish gewählt werden soll.
Markieren Sie die zu beschichtenden Flächen, den Farbcode und die zu maskierenden Merkmale und bringen Sie einen Farbchip oder ein Muster an, falls Sie eines haben. Ein Ingenieur überprüft die Zeichnung, bevor das Angebot verschickt wird.
Wir verwenden Cookies, um diese Website zu betreiben, ihre Nutzung zu messen und relevante Anzeigen auszuspielen. Sie können alle akzeptieren, alle nicht notwendigen ablehnen oder nach Kategorie auswählen. Datenschutzerklärung