Glattere, hellere Oberfläche
Raue Spitzen lösen sich zuerst auf, sodass eine bearbeitete Oberfläche ohne Polierscheibe glatter und glänzender wird.

Bearbeiteter Edelstahl kann sauber aussehen und dennoch Mikrograte und raue Spitzen aufweisen, die eine Schwabbelscheibe nicht erreichen kann. Beim Elektropolieren werden in einem Elektrolytbad zunächst diese hohen Stellen aufgelöst, wodurch eine glattere, hellere Oberfläche entsteht. Profab Machine bietet Elektropolieren von Edelstahl für 304- und 316L-Teile an, auf Anfrage auch mit Passivierung.
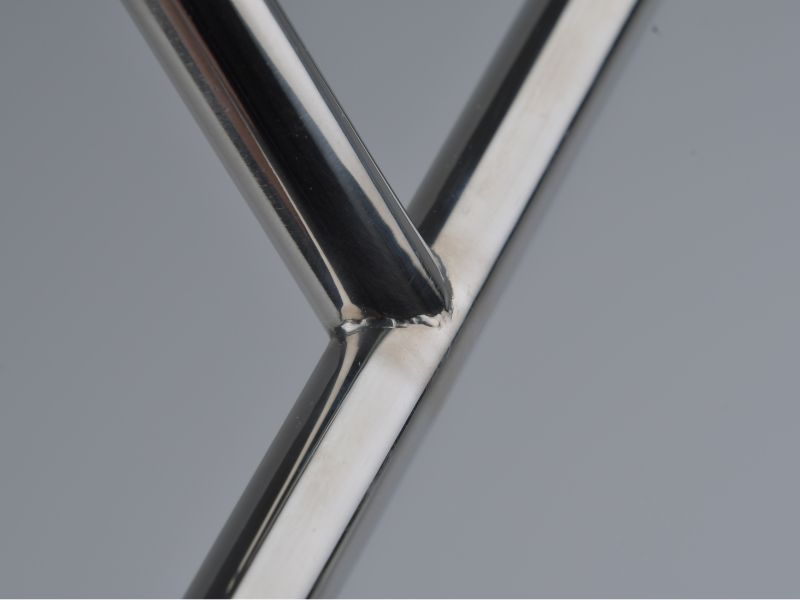
Elektropolieren von Edelstahl ist ein elektrochemisches Finish, das eine dünne Schicht von der Oberfläche eines Teils löst und zunächst die mikroskopisch kleinen Spitzen entfernt.
Das Teil hängt auf einem Gestell als Anode in einem sauren Elektrolytbad, und Gleichstrom fließt zu einer Kathode. Metall verlässt die Oberfläche des Teils. Der Strom konzentriert sich auf Spitzen und Grate, sodass sich diese schneller auflösen als die Täler und Oberflächenniveaus.
Es wird nur eine dünne Schicht abgetragen, die Menge hängt vom Bad, der Zeit und der Ausgangsoberfläche ab. Das Ergebnis ist glatt und glänzend, ohne verschmiertes Metall und ohne Schleifmittel auf der Oberfläche. Es hinterlässt außerdem eine mit Chrom angereicherte Oberfläche, die die Passivschicht darstellt, auf der Edelstahl basiert.
Das Finish passt zu 304 und 316L. Automatengüten wie 303 sind schlecht geeignet, da sich im Bad Schwefeleinschlüsse bilden. Geben Sie daher bei der Angebotserstellung die Güte an.
Elektropolieren glättet und hellt eine bearbeitete Oberfläche auf und mildert Mikrograte. Auf der letzten Karte wird aufgeführt, was nicht behoben wird.
Raue Spitzen lösen sich zuerst auf, sodass eine bearbeitete Oberfläche ohne Polierscheibe glatter und glänzender wird.
Feine Grate, die beim Bearbeiten oder Schneiden entstanden sind, lösen sich an ihren Spitzen. Scharfe Kanten runden sich leicht ab, größere Grate müssen zunächst noch entfernt werden.
Current findet Aussparungen, Querlöcher und gebogene Formen, die eine Schwabbelscheibe nicht berühren kann. Tiefe Sacklöcher und schmale Bohrungen erhalten weniger Strom, deshalb auf der Zeichnung markieren.
Das Bad entfernt Metall, anstatt es herumzuschieben. Nichts wird in die Oberfläche gerieben und es bleiben keine Körner oder Spachtelmassen zurück.
Die verbleibende Oberfläche ist reich an Chrom, dem Element hinter der Schutzschicht auf Edelstahl. Auf Wunsch kann eine Passivierung erfolgen.
Elektropolieren entfernt keine tiefen Kratzer, Dellen oder Schweißfehler und kann ein raues Teil nicht blank machen. Das Ziel folgt der Startfläche.
Elektropolieren ist hier die einzige Behandlung, die durch Auflösen von Metall glättet, während Spiegelpolieren es abnutzt, Passivierung es nur reinigt und Strahlen es aufraut.
| Finish | Wie es hergestellt wird | Oberflächenoptik | Am besten für | Uhr für |
|---|---|---|---|---|
| Elektropoliert | Elektrochemisch: Ein Bad löst eine dünne Oberflächenschicht | Glatt und glänzend, Grate gemildert | Teile mit Aussparungen, Querlöchern und feinen Graten nach der Bearbeitung | Tiefe Kratzer und Schweißfehler bleiben bestehen |
| Hochglanzpoliert | Mechanisch: abgestufte Schleifmittel, dann Polieren mit Compounds | Flach und stark reflektierend | Sichtbare Beschläge und dekorative Flächen | Benötigt erreichbare Oberflächen und kann Schleifmittel in der Oberfläche hinterlassen |
| Passiviert | Chemisch: Säurebehandlung entfernt freies Eisen | Unverändert | Wiederherstellung der Schutzoberfläche nach der Bearbeitung | Es glättet, hellt nicht auf und entfernt keine Grate |
| Perlengestrahlt | Glas- oder Keramikperlen im Luftstrom | Gleichmäßig matt, keine Richtung | Ausblenden von Handhabungsmarkierungen und Werkzeuglinien | Matteres Aussehen und Schmutzaufnahme besser |
Elektropolieren wird häufig nach der Bearbeitung und mechanischen Endbearbeitung angewendet, und anschließend kann eine Passivierung erfolgen. Geben Sie jedes Finish in der Zeichnung an, sodass jeder Schritt angegeben ist.
Strom, Rack und Steuerung bestimmen das Ergebnis, und jeder einzelne davon zeigt sich darin, wie das Teil gezeichnet und angeboten wird.
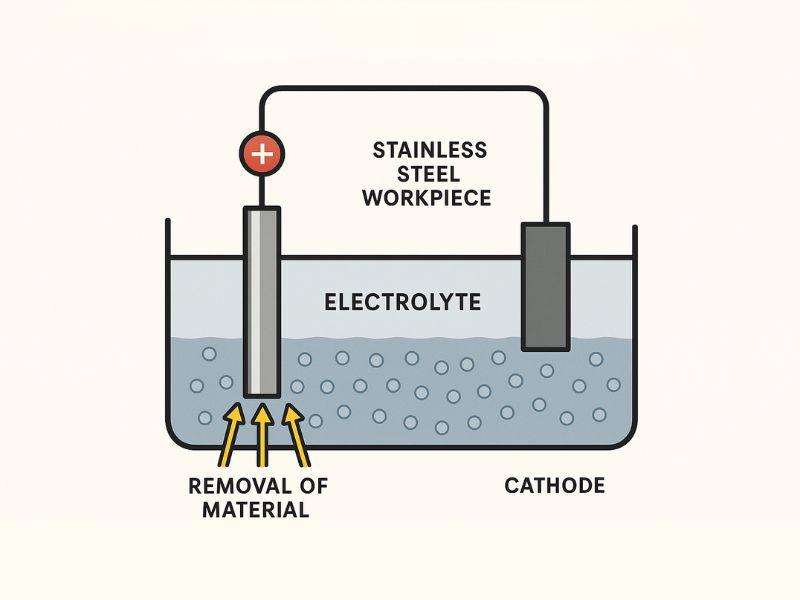
Das Teil befindet sich im Elektrolyten gegenüber einer Kathode, und zwischen ihnen fließt Strom. Metall verlässt die Oberfläche des Teils, sodass keine Beschichtung hinzugefügt wird.
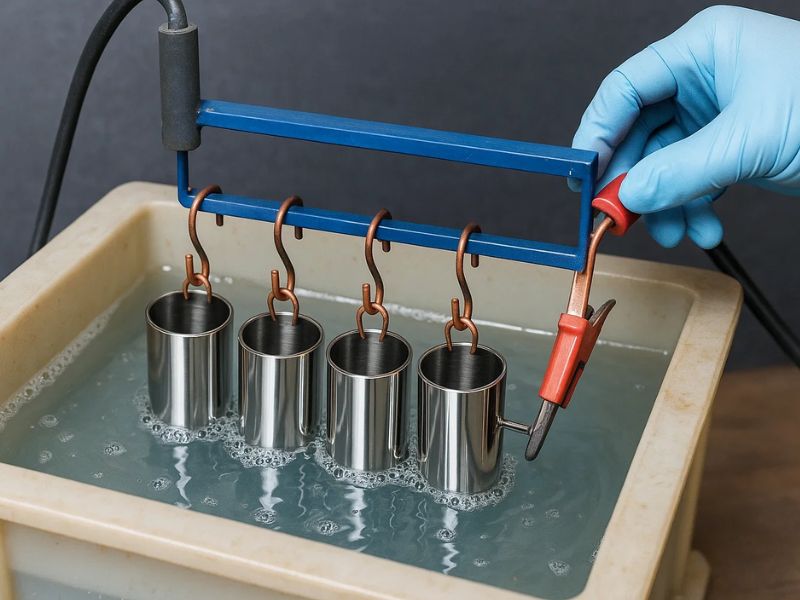
Teile hängen an Kontakthaken, die den Strom führen. Jeder Haken hinterlässt eine kleine unpolierte Kontaktspur, daher sollte in der Zeichnung angegeben werden, wo eine Markierung akzeptabel ist.
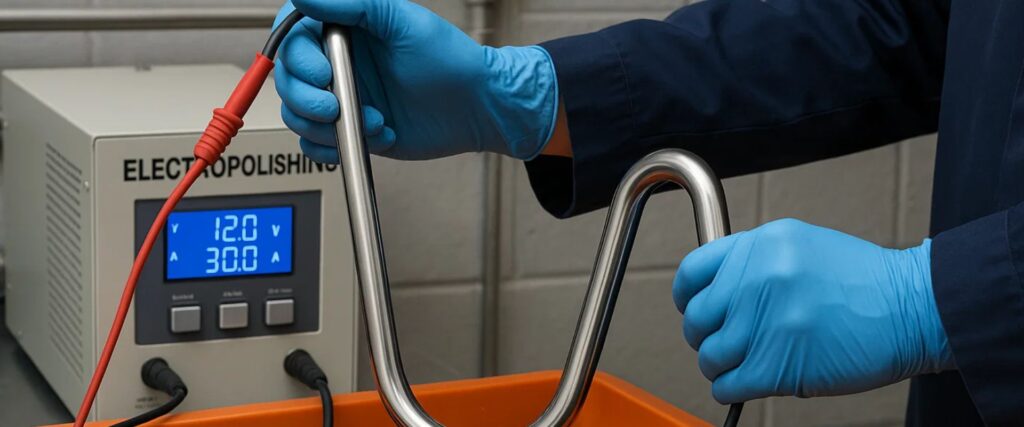
Strom, Badtemperatur und Zeit legen fest, wie viel abgetragen wird und wie hell die Oberfläche wird. Dünne Wände und feine Kanten erfordern eine leichtere Behandlung.
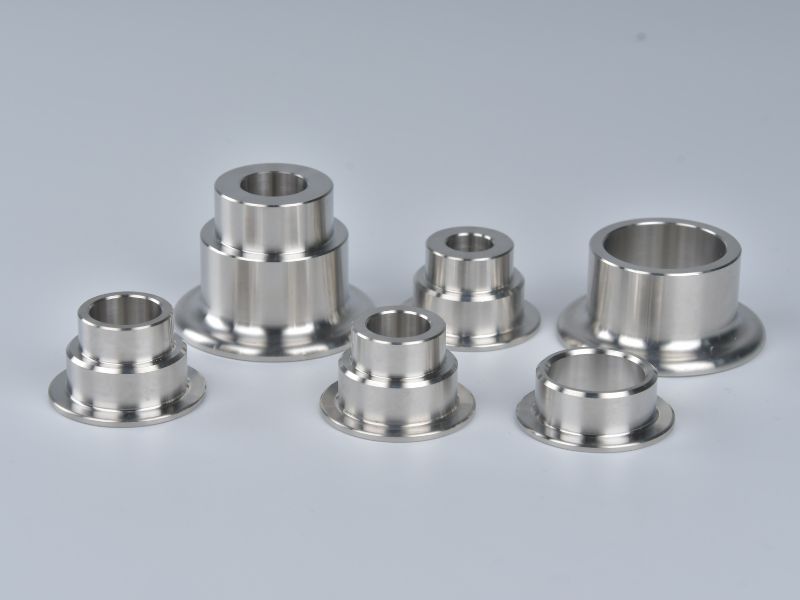
Teile werden nach dem Bad gespült und getrocknet, eine Passivierung ist auf Anfrage erhältlich. Leicht abgerundete Kanten und Zahnstangenspuren sind normal.
Edelstahl Gelenkköpfe, Klemmen, Armaturen und bearbeitete Hardware werden elektropoliert, wenn feine Grate oder Vertiefungen wichtig sind oder wenn Teile nass oder auf See eingesetzt werden.
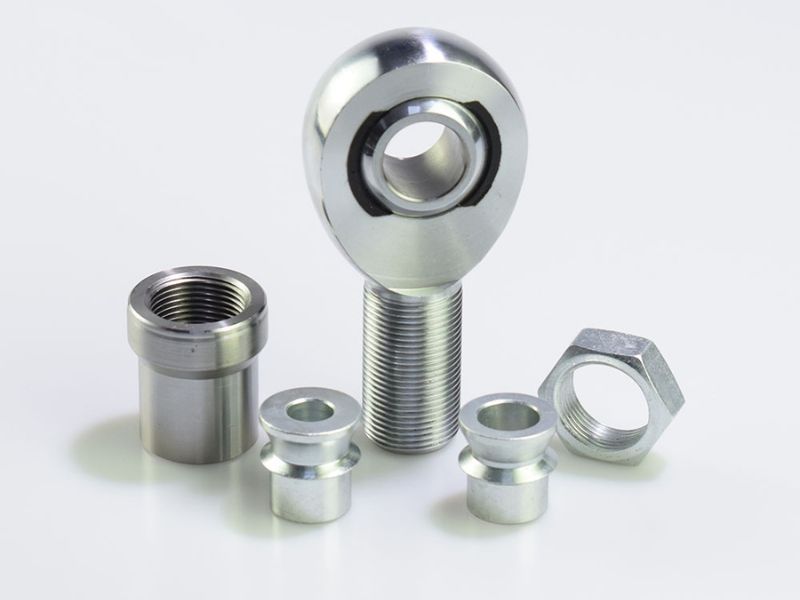
Der Körper und der Schaft sind an den Gestängen für den Nass- oder Schiffseinsatz geglättet. Bohrung und Lagersitz werden abgedeckt oder so belassen, wie sie bearbeitet wurden.
Edelstahl Gelenkköpfe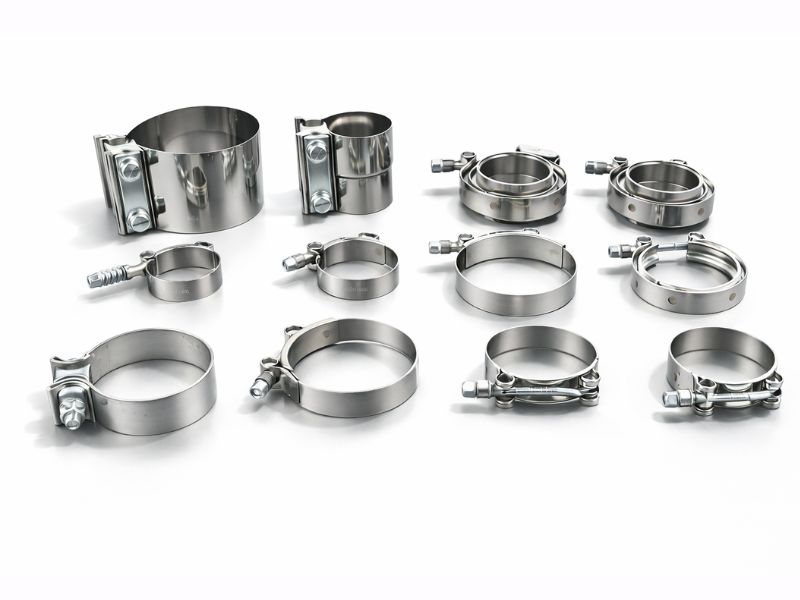
Schellenbänder und Gehäuse verlieren beim Schneiden und Formen feine Grate. Der Thread wird maskiert, wenn seine Passform wichtig ist.
Edelstahlklemmen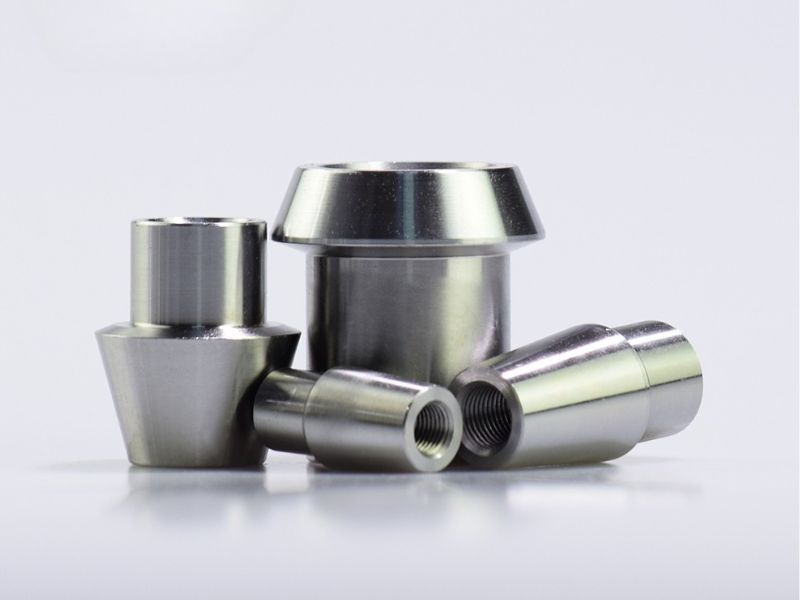
Gedrehte Beschläge mit Querlöchern und Innenstufen erhalten eine glattere Oberfläche, als ein Rad bieten kann. Dichtflächen behalten ihre bearbeitete Größe.
Rohrverschraubungen aus Edelstahl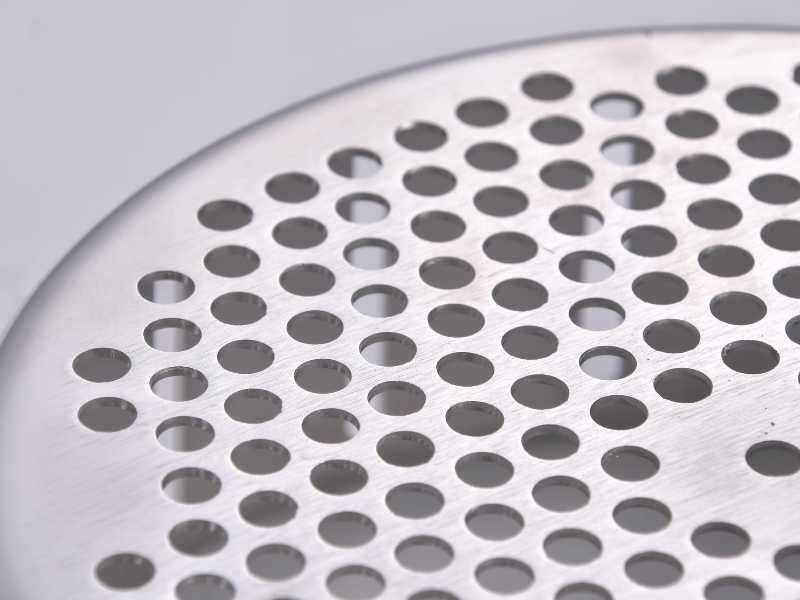
Bearbeitete Halterungen, Platten und Hardware mit vielen kleinen Löchern werden nach dem letzten Schnitt geglättet. Passflächen bleiben wie bearbeitet.
Kundenspezifische CNC TeileDie Badewanne vollendet jede Oberfläche, die sie erreicht, sodass die Zeichnung entscheidet, welche Oberflächen wichtig sind und wo das Gestell berühren darf.
Schreiben Sie Elektropolitur mit der Sorte auf die Zeichnung und markieren Sie die sichtbaren Flächen. Das Bad folgt der Ausgangsoberfläche, sodass eine glatte Bearbeitung zu einem helleren Ergebnis führt.
Schweißraupen, Spritzer und Hitzetönungspolitur mit einer anderen Geschwindigkeit als das Grundmetall. Mahlen Sie sie vor dem Bad glatt, damit sie sich gut vermischen.
Der Kontaktpunkt bleibt unpoliert und kann Spuren hinterlassen. Benennen Sie eine Stelle, z. B. ein Innengewinde, eine Endfläche oder eine verdeckte Oberfläche.
Gas und Lösung müssen sich in Hohlräume hinein und aus diesen heraus bewegen. Ein geschlossener Hohlraum oder ein tiefes Sackloch lassen sich schlecht polieren. Fügen Sie daher ein Entlüftungs- oder Abflussloch hinzu, wo das Design dies zulässt.
Gewinde, Presspassungen und Dichtflächen können abgedeckt werden, um ihre Größe beizubehalten. Listen Sie jedes einzelne auf, da das Maskieren bei kleinen Teilen mit zusätzlichem Aufwand und höheren Kosten verbunden ist.
Eine dünne Schicht wird von jeder freiliegenden Oberfläche entfernt und scharfe Kanten leicht abgerundet. Geben Sie an, ob ein toleriertes Merkmal nach der Endbearbeitung maskiert oder gemessen wird.
Das Elektropolieren erfolgt nach dem letzten Schnitt und der letzten Schweißung, und bei jedem Schritt ist angegeben, wo er stattfindet.
Ein Ingenieur liest die Endnotiz, die Qualität, die sichtbaren Flächen sowie die Rack- und Maskierungspunkte, bevor das Teil angeboten wird.
Teile werden auf Maß mit glatten Oberflächen und einem kleinen Radius an sichtbaren Kanten bearbeitet, da das Bad der Oberfläche folgt, von der es ausgeht.
Teile hängen auf Gestellen im Elektrolytbad, und Strom löst die Hochpunkte auf, bis die Oberfläche glatt und glänzend ist.
Die Lösung wird abgespült und die Teile werden getrocknet, sodass keine Rückstände oder Wasserflecken auf der hellen Oberfläche zurückbleiben.
Dem Bad kann ein Passivierungsschritt folgen, wenn die Zeichnung dies erfordert.
Teile werden ins Werk zurückgeschickt, anhand der Zeichnung geprüft und anschließend verpackt, um die fertige Oberfläche zu schützen.
Wählen Sie das Finish entsprechend der Funktion des Teils aus. Eine elektropolierte Oberfläche ist eine von vier Möglichkeiten.
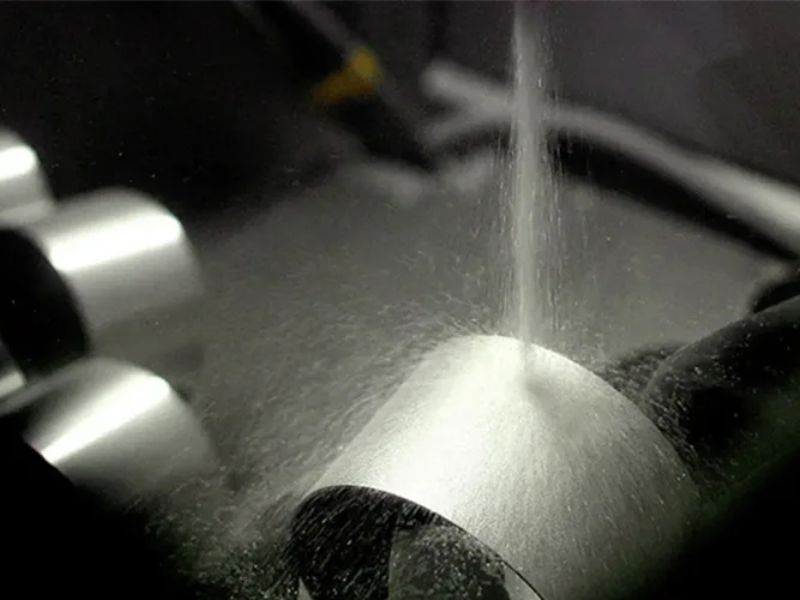
Eine durch Strahlen hergestellte, matte, satinierte Oberfläche, die dann gewählt wird, wenn geringe Blendung und versteckte Gebrauchsspuren wichtiger sind als eine glatte, helle Oberfläche.
Sandgestrahlter Edelstahl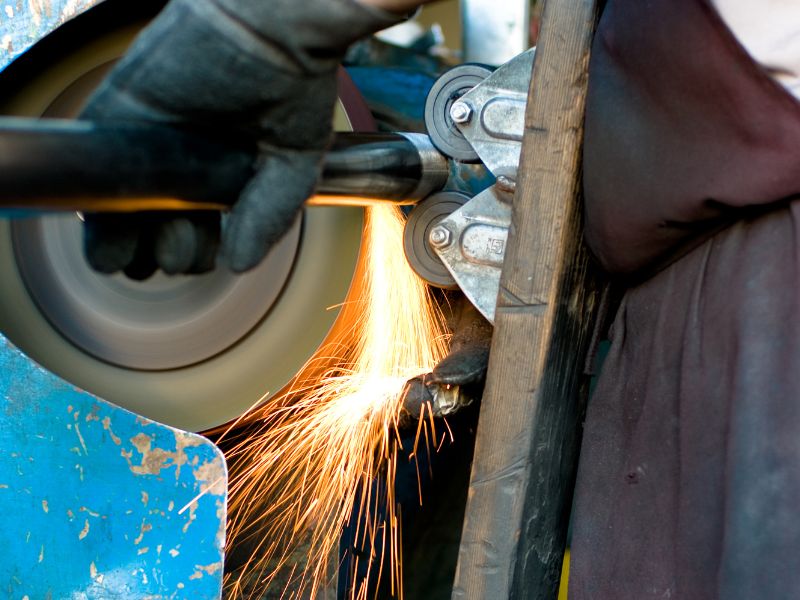
Eine flache, stark reflektierende Oberfläche aus Sand und Polieren, die für sichtbare Flächen ausgewählt wird, bei denen das Teil mit einer Scheibe erreicht werden kann.
Hochglanzpolierter Edelstahl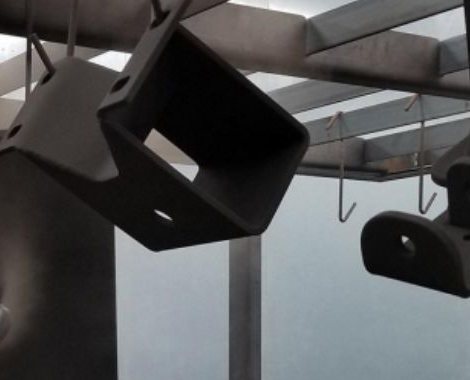
Eine farbige, dauerhafte Beschichtung auf einer gestrahlten Oberfläche für Teile, die nicht hell bleiben sollen.
Edelstahl-PulverbeschichtungMit diesen sechs Elementen kann ein Ingenieur vor der Angebotserstellung das Racking, die Maskierung und die Passivierung planen.
Das Angebot listet dann die fertigen Flächen, die maskierten Features, die Rackpunkte und jeden folgenden Schritt auf.
Käufer fragen vor einer ersten Bestellung normalerweise, was repariert wird, wie viel entfernt wird und was das Teil benötigt.
Es glättet und hellt die Oberfläche auf. Das Teil befindet sich in einem Elektrolytbad als Anode, der Strom löst eine dünne Oberflächenschicht auf und die Hochpunkte gehen zuerst. Mikrograte und Rauheitsspitzen schrumpfen und die Oberfläche bleibt mit Chrom angereichert. Es wird keine Beschichtung hinzugefügt.
Eine sehr dünne Schicht, im Allgemeinen ein kleiner Bruchteil eines Millimeters, die durch das Bad, die Zeit und die Startoberfläche festgelegt wird. Bei den meisten Teilen ist die Änderung vernachlässigbar, aber eine enge Toleranz einer Bohrung oder einer dünnen Wand erfordert Aufmerksamkeit. Markieren Sie diese Merkmale in der Zeichnung, damit die Entfernung geplant werden kann.
Nein. Elektropolieren gleicht feine Rauheiten und Grate aus, keine tiefen Kratzer, Dellen oder schlechte Schweißnähte. Diese Markierungen bleiben erhalten und können sogar schärfer aussehen, wenn die Oberfläche hell ist. Schleifen Sie Schweißnähte glatt und entfernen Sie tiefe Spuren vor dem Bad. Senden Sie Fotos, wenn Sie sich bezüglich einer Oberfläche nicht sicher sind.
Spiegelpolieren erfolgt mechanisch und Elektropolieren elektrochemisch. Eine Schwabbelscheibe trägt die Oberfläche mit Sand und Schleifmitteln ab, wodurch das Metall verschmiert und Schleifmittel zurückbleiben können. Stattdessen wird es durch ein Bad aufgelöst, so dass es keinen Kontakt mehr gibt und es in Vertiefungen gelangt, die ein Rad nicht erreichen kann. Spiegelpolieren sorgt für ein flacheres, reflektierenderes Aussehen.
Nein. Passivierung ist eine chemische Behandlung, die freies Eisen entfernt und die Oberflächenform unverändert lässt, sodass sie nicht geglättet oder aufgehellt wird. Beim Elektropolieren wird eine dünne Schicht elektrochemisch entfernt und eine mit Chrom angereicherte Oberfläche entsteht. Auf Wunsch kann eine Passivierung erfolgen. Benennen Sie jedes Finish in der Zeichnung, sodass beide zitiert werden.
304 und 316L reagieren gut. Automatisierte Sorten wie 303 eignen sich schlecht, da die Schwefeleinschlüsse, die die Bearbeitung unterstützen, im Bad angegriffen werden und Löcher hinterlassen können. Geben Sie beim Zitieren die Note an. Gussteile und Baugruppen aus gemischten Materialien polieren ungleichmäßig. Teilen Sie uns daher mit, ob dies bei dem Teil der Fall ist.
Ja. Das Rack muss das Teil berühren, um Strom zu führen. Dieser Kontaktpunkt bleibt unpoliert und kann eine kleine Markierung aufweisen. Teilen Sie uns mit, wo eine Markierung zulässig ist, beispielsweise im Inneren eines Gewindes, auf einer Endfläche oder auf einer nicht sichtbaren Oberfläche, und das Teil wird dort abgelegt.
Ja. Das Bad folgt der Oberfläche, von der es ausgeht, sodass eine glatte Bearbeitung zu einem helleren Ergebnis führt und starke Werkzeugspuren sichtbar bleiben. Schweißnähte sollten glatt geschliffen sein, scharfe Kanten sollten einen kleinen Radius aufweisen und geschlossene Hohlräume benötigen eine Entlüftungs- oder Abflussöffnung, damit Gas und Lösung strömen können.
Markieren Sie die zu elektropolierenden Flächen, die Zahnstangenpunkte und die zu maskierenden Merkmale und fügen Sie ein Muster oder ein Foto der erwarteten Oberfläche bei. Ein Ingenieur überprüft die Zeichnung, bevor das Angebot verschickt wird.
Wir verwenden Cookies, um diese Website zu betreiben, ihre Nutzung zu messen und relevante Anzeigen auszuspielen. Sie können alle akzeptieren, alle nicht notwendigen ablehnen oder nach Kategorie auswählen. Datenschutzerklärung