Helle reflektierende Optik
Die Oberfläche reflektiert Licht wie ein Spiegel, was für sichtbare Teile an Geräten, Booten und Armaturen geeignet ist.

Hochglanzpolierter Edelstahl wird durch immer feineres Korn geschliffen, bis das Kratzmuster verschwunden ist, und dann mit Poliermitteln zu einer hellen, reflektierenden Oberfläche poliert. Diese Oberfläche zeigt jeden darunter liegenden Defekt. Profab Machine bietet Hochglanzpolieren für bearbeitete Edelstahlteile in 304 und 316L mit Passivierung nach dem Polieren an.
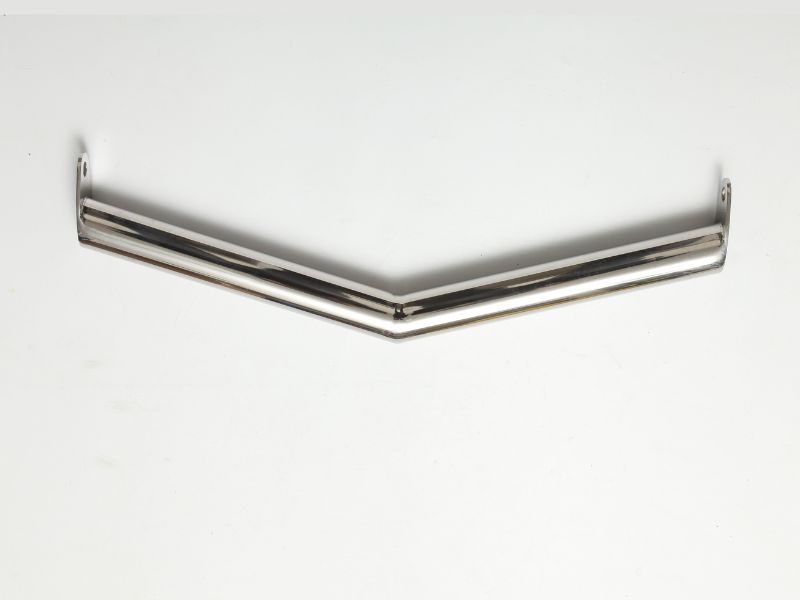
Hochglanzpolierter Edelstahl ist ein Teil, dessen Oberfläche geschliffen und poliert wurde, bis sie wie ein Spiegel reflektiert und keine sichtbaren Schleiflinien aufweist.
Der Look wird allgemein als Nr. 8-Finish oder Spiegelfinish bezeichnet. Es wird hergestellt, indem Schleifmittel von grob nach fein bearbeitet und anschließend mit Poliermitteln auf weichen Rädern poliert werden. Bei jedem Schritt wird der Kratzer entfernt, den der vorherige hinterlassen hat.
Das Ergebnis ist ungerichtet, sodass die Oberfläche im Gegensatz zu den Linien einer gebürsteten Oberfläche aus jedem Blickwinkel gleich aussieht. Es spiegelt seine Umgebung wider, sodass Kratzer, Schweißnähte und Bearbeitungsspuren deutlich sichtbar sind, die durch eine matte Oberfläche verdeckt würden.
Das Finish passt gleichermaßen zu 304 und 316L. Bei Salzwasser oder Chloriden ist die Qualität wichtiger als die Politur, also wählen Sie 316L.
Eine Hochglanzoberfläche verleiht einem Teil ein helles, glattes Aussehen und ein poliertes Gefühl. Es weist auch Mängel auf und die letzte Karte listet ihre Grenzen auf.
Die Oberfläche reflektiert Licht wie ein Spiegel, was für sichtbare Teile an Geräten, Booten und Armaturen geeignet ist.
Griffe, Griffe und Schienen verlieren ihre Werkzeuglinien, sodass sich die Oberfläche glatt in der Hand anfühlt.
Im Gegensatz zu gebürstetem Edelstahl weist die Oberfläche keine Linien auf, sodass das Aussehen unabhängig von der Drehrichtung des Teils gleich bleibt.
Sie genehmigen zunächst eine polierte Probe und spätere Chargen werden dieser Probe zugeordnet.
Die Passivierung nach dem Polieren stellt die schützende Oberfläche wieder her, die durch Schleifen und Polieren beeinträchtigt wird.
Durch Polieren wird die Korrosionsbeständigkeit nicht erhöht, Dellen werden nicht ausgefüllt und Kratzer werden nicht verdeckt. Auch Fingerabdrücke und Wasserflecken sind auf einer spiegelnden Oberfläche stärker sichtbar als auf einer matten.
Spiegelpolieren ist ein mechanisches Finish mit einer reflektierenden Oberfläche, während gebürstete und gestrahlte Finishes matt sind und Elektropolieren elektrochemisch erfolgt.
| Finish | Wie es hergestellt wird | Oberflächenoptik | Am besten für | Uhr für |
|---|---|---|---|---|
| Hochglanzpoliert | Abgestufte Schleifmittel, anschließendes Polieren mit Compounds | Hell, reflektierend, keine Linien | Sichtbare Beschläge, Griffe und dekorative Teile | Zeigt jeden Kratzer, jede Schweißstelle und jeden Fingerabdruck an |
| Gebürstet | Schleifband oder Schleifteller in einer Richtung bearbeitet | Satin mit feinen parallelen Linien | Paneele, Abdeckungen und Griffe, bei denen die Blendung gering bleiben soll | Linien verlaufen in eine Richtung, daher müssen sie teileübergreifend übereinstimmen |
| Perlengestrahlt | Glas- oder Keramikperlen im Luftstrom | Gleichmäßig matt, keine Richtung | Gehäuse und Teile, die Handhabungsspuren verbergen sollen | Matteres Aussehen und Schmutzaufnahme besser als eine polierte Oberfläche |
| Elektropoliert | Elektrochemisch: Ein Bad löst eine dünne Oberflächenschicht | Glatt und glänzend, weniger spiegelnd als eine polierte Oberfläche | Teile, die nach der Bearbeitung eine glatte Oberfläche benötigen | Glättet keine tiefen Kratzer oder starken Schweißstellen |
Auf das mechanische Polieren kann auf Wunsch Elektropolieren folgen, wenn ein Teil sowohl das Aussehen als auch eine glattere Oberfläche benötigt. Als eigene Veredelung wird Elektropolieren angeboten.
Körnungsstufen entfernen Kratzer und Polierstufen erhöhen den Glanz, sodass das Finish von beidem abhängt.
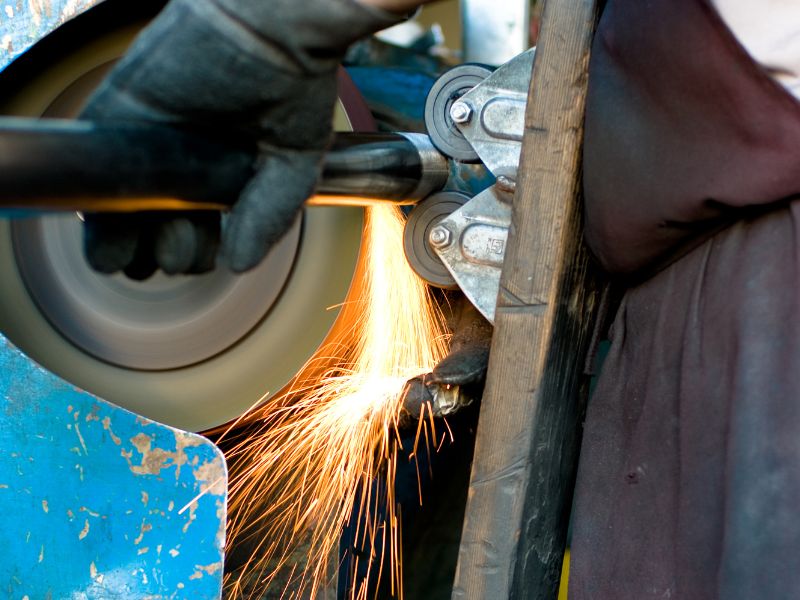
Jede Körnung entfernt das Kratzmuster der vorherigen, von grob bis fein. Ein Kratzer, der bis zur Polierphase überlebt, wird im Spiegel sichtbar, sodass keine Phase übersprungen wird.
Eine Schleifpaste entfernt die letzten feinen Linien, und eine Endbearbeitungspaste auf einer weicheren Scheibe bringt die Reflexion zum Vorschein. Dünne Teile erfordern geringe Hitze und leichten Druck. Geben Sie daher bei Ihrem Angebot die Wandstärke an.
Edelstahl Gelenkköpfe, Bootsklampen, Schäkel und individuell gefertigte Teile werden poliert, wenn das Teil gesehen oder angefasst wird. Auf jeder Karte steht, was so bleibt wie bearbeitet.
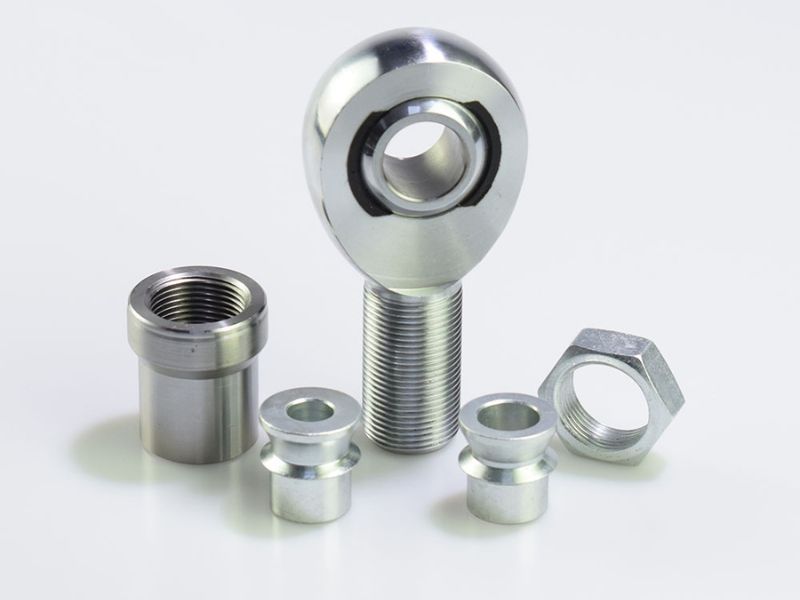
Der Körper und der Schaft werden an freiliegenden Verbindungen poliert. Die Bohrung und der Lagersitz bleiben wie bearbeitet.
Edelstahl Gelenkköpfe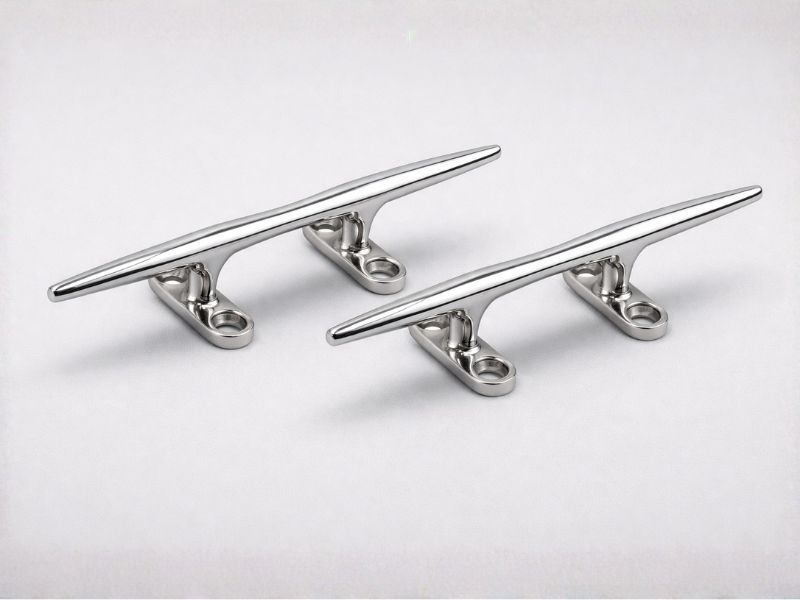
Das Horn und die Basis sind auf Deckbeschlägen poliert, die im Blick bleiben. Befestigungslöcher behalten ihre bearbeitete Größe.
Bootsklampen aus Edelstahl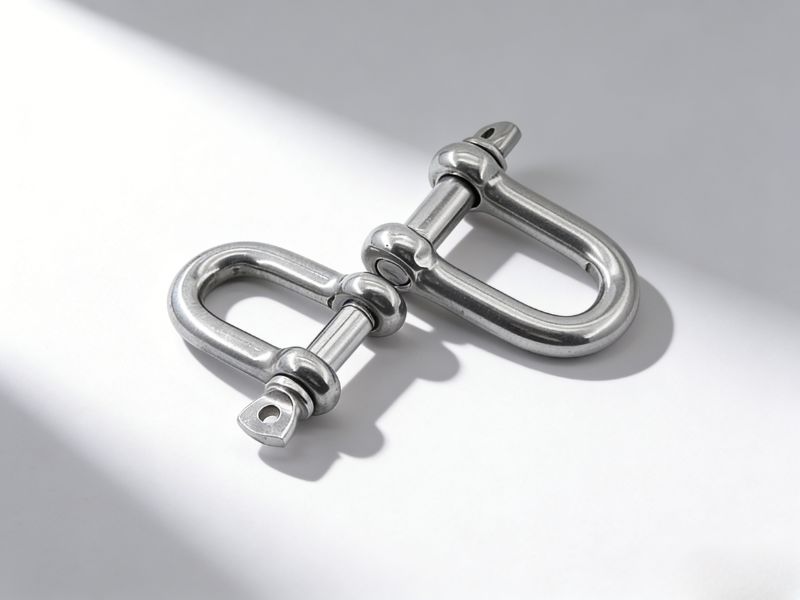
Der Bug und der Bolzen sind bei Marine- und Ziertakel poliert. Das Stiftgewinde und die Bohrung bleiben unverändert.
Edelstahlschäkel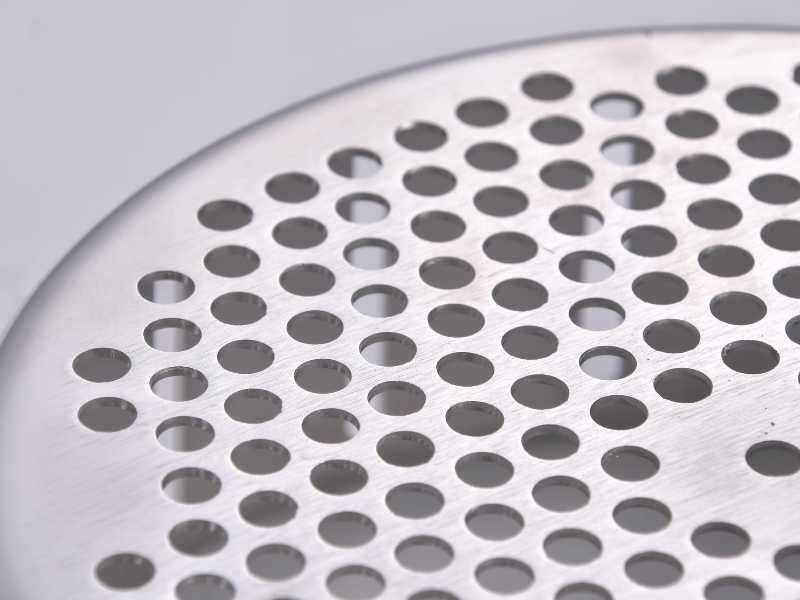
Bearbeitete Griffe, Knöpfe, Abdeckungen und Zierteile sind auf ihren sichtbaren Flächen poliert. Passflächen bleiben wie bearbeitet.
Kundenspezifische CNC TeileEin Spiegelglanz zeigt jeden Defekt auf der Oberfläche, daher müssen das Teil und die Zeichnung darauf vorbereitet sein.
Tiefe Werkzeugspuren, Kratzer und Dellen überleben die Schleifphase, sofern sie nicht zuerst ausgeschliffen werden. Sagen Sie, welche Flächen sichtbar sind, damit sie die größtmögliche Bearbeitungspflege erhalten.
Schweißraupen, Spritzer und Anlauffarben werden vor dem Polieren bündig geschliffen. Eine erhabene oder narbige Schweißnaht wird im Spiegel als stumpfe Linie angezeigt.
Scharfe Kanten werden unter einer Schwabbelscheibe überrollt und ausgedünnt. Ein kleiner Radius an sichtbaren Kanten sorgt für eine gleichmäßige Politur, daher auf der Zeichnung angeben.
Durch Schleifen und Polieren wird eine kleine Menge Material entfernt. Geben Sie an, ob eine tolerierte Fläche anschließend poliert und gemessen wird oder wie bearbeitet belassen wird.
Lagersitze, Gewinde, Dichtflächen und Presssitze bleiben normalerweise unpoliert. Markieren Sie jedes Feature, das seine Größe behalten muss.
Reflexion und Trübung hängen von der Kornfolge und der Mischung ab. Ein von Ihnen genehmigtes, poliertes Muster dient als Referenz für jede Charge.
Das Polieren erfolgt nach dem letzten Schnitt und der letzten Schweißnaht, und bei jedem Schritt ist angegeben, wo er stattfindet.
Ein Ingenieur liest die Endnotiz, die sichtbaren Flächen und Ihr Referenzmuster, bevor das Teil angeboten wird.
Teile werden auf Maß bearbeitet, wobei die sichtbaren Flächen glatt bleiben, da das Polieren nach dem letzten Schnitt erfolgt.
Abgestufte Schleifmittel entfernen Werkzeugspuren und Schweißnähte, jeweils eine feinere Körnung.
Schneid- und Endbearbeitungsmittel bringen die Oberfläche in den Spiegel des von Ihnen genehmigten Musters.
Verbindungsreste werden entfernt und nach dem Polieren wird eine Passivierung angeboten, um die korrosionsbeständige Oberfläche wiederherzustellen.
Teile werden ins Werk zurückgeschickt und anhand der Zeichnung und Ihres genehmigten Musters überprüft und anschließend verpackt, um die polierten Flächen zu schützen.
Wählen Sie das Finish entsprechend der Funktion des Teils aus. Eine helle Spiegeloberfläche ist eine von vier Optionen.
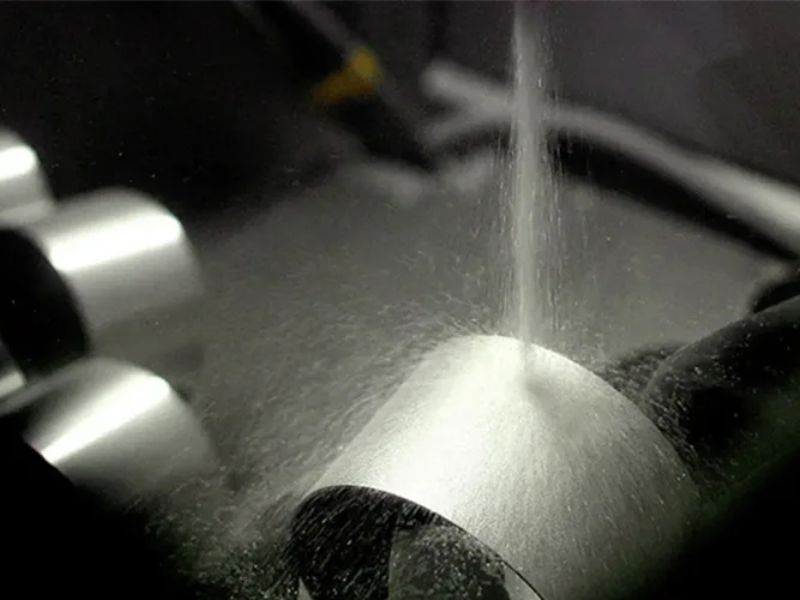
Eine matte, satinierte Oberfläche anstelle einer reflektierenden Oberfläche, die gewählt wird, wenn Blendung und Gebrauchsspuren wichtig sind.
Sandgestrahlter Edelstahl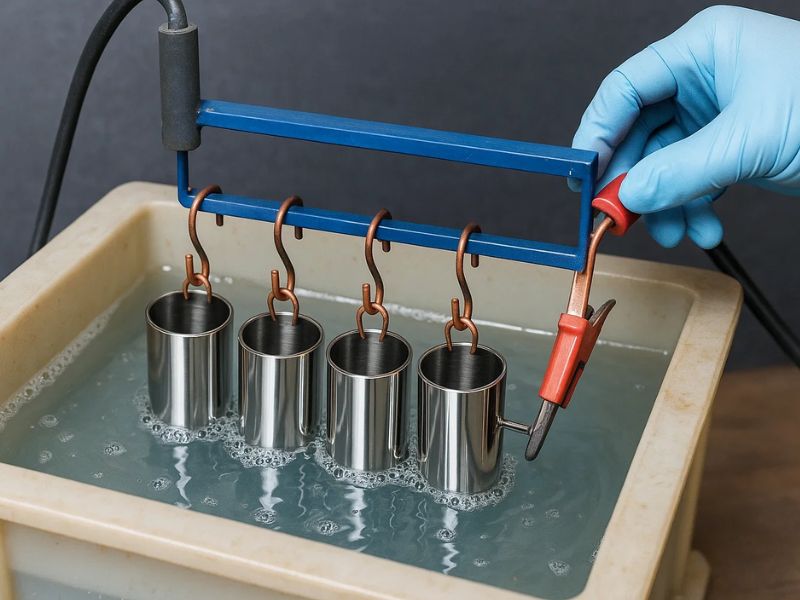
Eine glatte, glänzende Oberfläche, die elektrochemisch hergestellt wird und dort eingesetzt wird, wo eine Schwabbelscheibe nicht hinkommt.
Elektropolieren von Edelstahl
Eine farbige, dauerhafte Beschichtung auf einer gestrahlten Oberfläche für Teile, die nicht hell bleiben sollen.
Edelstahl-PulverbeschichtungMit diesen sechs Elementen kann ein Ingenieur vor der Angebotserstellung die Körnungsreihenfolge, das Polieren und die Passivierung planen.
Das Angebot listet dann die polierten Flächen, die bearbeiteten Merkmale und jeden folgenden Schritt auf.
Käufer fragen vor einer ersten Bestellung normalerweise nach der Methode, den Abmessungen, der Passivierung und den Anforderungen des Teils.
Sie unterscheiden sich in der Methode. Das Hochglanzpolieren erfolgt mechanisch: abgestufte Schleifmittel und Polierpasten glätten die Oberfläche. Elektropolieren ist elektrochemisch: Ein Bad löst eine dünne Oberflächenschicht. Spiegelpolieren sorgt für ein reflektierenderes Aussehen und entfernt Kratzer, während Elektropolieren linienlos glättet, tiefe Kratzer jedoch nicht egalisiert. Benennen Sie in der Zeichnung das gewünschte Finish.
Nah dran, aber nicht identisch. Nr. 8 ist der Name, den Käufer für ein helles, richtungsunabhängig reflektierendes Edelstahlfinish verwenden, und ein hochglanzpoliertes Teil zielt auf diesen Look ab. Das Ergebnis hängt von der Körnungsfolge, der Mischung und der Form des Teils ab. Daher ist das von Ihnen genehmigte polierte Muster die Referenz für die Bestellung und nicht nur der Name.
Leicht. Durch Schleifen und Polieren wird eine kleine Menge Material entfernt und scharfe Kanten abgerundet, sodass tolerierte Flächen entweder so belassen werden, wie sie bearbeitet wurden, oder nach dem Polieren gemessen werden. Markieren Sie diese Gesichter auf der Zeichnung. Dünne Abschnitte können sich unter Hitze und Druck verziehen. Geben Sie daher bei der Angebotsanfrage die Wandstärke an.
Eine glatt bearbeitete Oberfläche, bündig geschliffene Schweißnähte und keine tiefen Kratzer. Durch Hochglanzpolieren werden alle Mängel sichtbar, und ein Kratzer, der die Schleifphase übersteht, bleibt im Finish sichtbar. Kanten benötigen einen kleinen Radius, da scharfe Kanten unter einer Schwabbelscheibe überrollen. Sagen Sie uns, welche Gesichter sichtbar sind, damit diese Gesichter die größte Pflege erhalten.
Ja, wenn es auf Korrosionsbeständigkeit ankommt. Schleifen und Polieren können die Oberfläche verschmieren und Eisenspuren von Werkzeugen und Poliermitteln hinterlassen. Nach dem Polieren wird über unser Produktionsnetzwerk eine Passivierung angeboten, um die Schutzschicht wiederherzustellen. Benennen Sie es in der Zeichnung, damit es im Angebot enthalten ist.
Ja. Senden Sie ein Musterteil oder ein Foto, und das Angebot kann ein poliertes Muster zur Genehmigung enthalten. Anschließend werden die Produktionschargen dieser Probe zugeordnet. Reflexion und Trübung hängen von der Kornfolge, der Mischung und der Form des Teils ab, daher ist das genehmigte Muster und nicht eine Beschreibung die Referenz.
Wischen Sie es mit einem weichen Tuch, milder Seife und klarem Wasser ab und trocknen Sie es anschließend ab. Vermeiden Sie Stahlwolle, Scheuerschwämme und Bleichmittel, da diese die Oberfläche zerkratzen oder angreifen. Fingerabdrücke und Wasserflecken sind auf einer spiegelnden Oberfläche stärker sichtbar als auf einer matten Oberfläche, daher bleibt der Glanz durch Trocknen des Teils nach der Reinigung erhalten.
Ja, wenn die Schweißnähte zuerst bündig geschliffen werden. Schweißperlen, Spritzer und Anlauffarben werden durch die Körnungsstufen abgetragen und mit der umgebenden Oberfläche vermischt. Eine erhabene oder narbige Schweißnaht zeigt sich als stumpfe Linie im Spiegelglanz. Fotos der Schweißstelle helfen uns bei der Beratung.
Markieren Sie die zu polierenden Flächen und die Merkmale, die bearbeitet bleiben sollen, und fügen Sie ein Muster oder ein Foto des gewünschten Aussehens bei. Ein Ingenieur überprüft die Zeichnung, bevor das Angebot verschickt wird.
Wir verwenden Cookies, um diese Website zu betreiben, ihre Nutzung zu messen und relevante Anzeigen auszuspielen. Sie können alle akzeptieren, alle nicht notwendigen ablehnen oder nach Kategorie auswählen. Datenschutzerklärung