
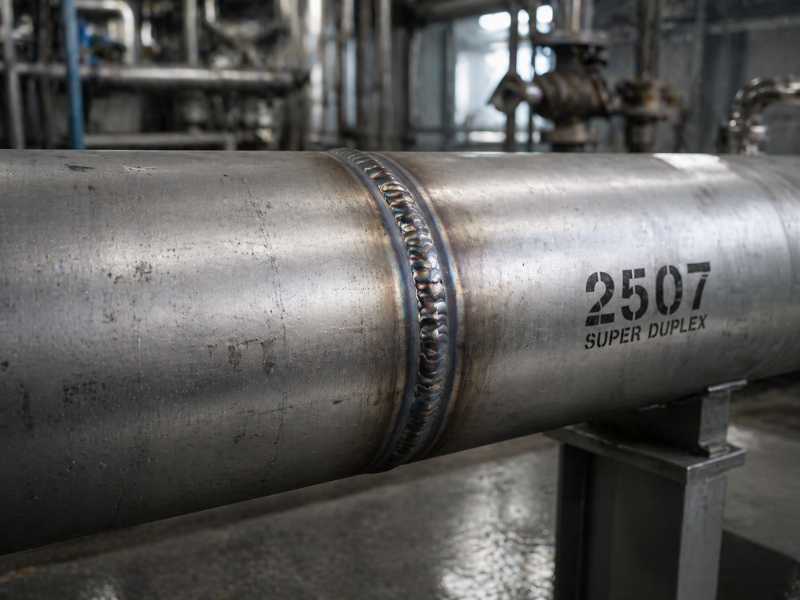
Ein 2507-Superduplex-Fitting besteht jede Sichtprüfung und Farbeindringprüfung. Die Schweißnaht sieht sauber aus. Zwei Monate später, nach dem Einsatz in einem Meerwasserkühlsystem, verläuft ein Riss durch die Wärmeeinflusszone. Die Versagensart ist Sprödbruch. Die Hauptursache ist die Sigma-Phase, die während einer Mehrlagenschweißung entsteht, bei der niemand die Zwischenlagentemperatur gemessen hat.
Diese Situation kommt häufiger vor, als sie sein sollte. Es passiert, wenn Hersteller 2507 so behandeln, als wäre es einfach ein stärkeres, teureres 316L. Sie verwenden vertraute Einstellungen, vertrauen darauf, dass der Legierungsgehalt die Lücken abdeckt, und gehen davon aus, dass der Prozess über eine gewisse Fehlertoleranz verfügt. Das ist jedoch nicht der Fall.
Was 2507 von allen anderen Sorten unterscheidet, die Sie geschweißt haben?
2507, auch bekannt als UNS S32750,ist ein Super-Duplex-Edelstahl. Seine Mikrostruktur ist zweiphasig, etwa 50 % Ferrit und 50 % Austenit. Dieses Gleichgewicht ergibt eine Lochfraß-Äquivalentzahl (PREN) von 40 oder höher, deutlich über den etwa 35, die für Standard-2205-Duplex typisch sind, und etwa 25 für 316L.
DerLegierungspaketist der Grund: 25 % Chrom, 7 % Nickel, 4 % Molybdän und 0,27 % Stickstoff. Diese Elemente verleihen 2507 eine starke Beständigkeit gegen Chloridlochfraß, Spaltkorrosion und Spannungsrisskorrosion in aggressiven Umgebungen. Das Problem besteht darin, dass dieselben Elemente, insbesondere Chrom und Molybdän, auch dazu führen, dass die Ausscheidung der Sigma-Phase schneller erfolgt als bei niedriger legierten Qualitäten.
Mit 2205 ist das Schweißfenster bereits enger als bei austenitischen Edelstählen. Mit 2507 wird es noch einmal enger. Die zusätzliche thermische Empfindlichkeit ist keine kleine Anpassung. Es verändert die Art und Weise, wie der Job kontrolliert werden muss.
Die folgende Tabelle vergleicht die wichtigsten Schweißgrenzwerte für drei Güten, mit denen viele Werkstätten arbeiten:
| Parameter | 316L Austenitisch | 2205 Duplex | 2507 Super Duplex |
|---|---|---|---|
| Maximale Zwischenpasstemperatur | 150°C | 150°C | 100°C |
| Wärmeeintragsbereich (GTAW) | Flexibel | 0,5–2,5 kJ/mm | 0,5–1,5 kJ/mm |
| Füllmetall | ER316L | ER2209 | ER2594 |
| Rückspülung erforderlich? | Empfohlen | Erforderlich | Obligatorisch |
| Schutzgas | Reines Ar | Ar + 2 % N₂ | Ar + 2 % N₂ |
| PREN von Schweißmetall | ~25 | ~35 | ≥40 |
| Sigma-Phasenrisiko | Niedrig | Moderat | Hoch |
Das Sigma-Phasen-Problem: Warum langsames Abkühlen Schweißnähte zerstört
Sigma-Phase ist eine intermetallische Verbindung aus Eisen, Chrom und Molybdän. Es fällt aus der Ferritphase aus, wenn 2507 zu lange im Temperaturbereich von etwa 600 °C bis 1000 °C bleibt. Die Niederschlagsspitze liegt bei etwa 850°C.
An diesem Punkt gehen Chrom und Molybdän in die Sigma-Phase über. Das umliegende Material bleibt erschöpft, so dass es gleichzeitig an Korrosionsbeständigkeit und Zähigkeit verliert. Selbst ein kleiner Volumenanteil von Sigma in der Schweißnaht HAZ kann einen starken Abfall der Charpy-Schlagenergie verursachen, manchmal von über 100 J auf unter 20 J.
Das Risiko ist in zwei Schweißsituationen am höchsten.
Mehrlagenschweißungen mit unzureichender Kühlung: Jeder neue Durchgang erwärmt den vorherigen erneut. Wenn das Werkstück vor Beginn des nächsten Durchgangs nicht unter 100 °C abgekühlt ist, treibt die angesammelte thermische Belastung das Werkstück weiter in den Sigma-Bildungsbereich.
Langsame Abkühlung nach dem Schweißen: Dicke Abschnitte und schlecht belüftete Arbeitsbereiche können das Schweißbad und HAZ zu lange heiß halten, während sie den Gefahrenbereich passieren. Bei schweren Abschnitten ist eine Zwangskühlung mit Luft oder Wasser keine zusätzliche Vorsichtsmaßnahme. Es ist Teil des Schweißprozesses.
Ein Punkt, den viele Hersteller unterschätzen, ist die Reaktionsgeschwindigkeit. Die Sigma-Phase in 2507 erfordert kein langes Einweichen bei hoher Temperatur. Bei 850 °C kann es innerhalb weniger Minuten mit der Bildung beginnen. Langsames Abkühlen ist kein Kissen. Es gibt der Sigma-Phase die Zeit, die sie braucht.
Sobald die Sigma-Phase vorhanden ist, wird das Problem durch Schleifen nicht behoben. Weder eine Stresslinderung noch eine Behandlung bei niedriger Temperatur werden durchgeführt. Die einzige wirkliche Korrektur ist ein vollständiges Lösungsglühen bei etwa 1050–1100 °C und anschließendes sofortiges Abschrecken mit Wasser. Für die meisten fertigen Schweißbaugruppen ist das nicht realistisch. Prävention ist die einzige praktische Antwort.
Sigma-Phasenbildung in 2507: Schlüsselfakten
- Temperaturbereich: 600 °C bis 1000 °C (Spitzenniederschlag bei ~850 °C)
- Kann bei Spitzentemperatur innerhalb von Minuten mit der Bildung beginnen
- Auswirkung: Starker Verlust der Zähigkeit und Korrosionsbeständigkeit in HAZ und Schweißgut
- Vorbeugung: schnelle Abkühlung in diesem Bereich, strenge Temperaturbegrenzung zwischen den Durchgängen
Wärmeeintrag und Zwischenlagentemperatur: Die beiden Zahlen, die den Job ausführen
Für 2507 GTAW beträgt der praktische Wärmeeintragsbereich 0,5–1,5 kJ/mm. Beim SMAW ist der Bereich größer, aber immer noch kontrolliert. Die meisten Herstellungsstandards geben 0,5–2,0 kJ/mm an, und die Untergrenze ist genauso wichtig wie für GTAW.
Zu niedrig: Die Abkühlgeschwindigkeit wird zu schnell. Im HAZ überwiegt die Ferritbildung, und die ferrithaltige Struktur verliert an Zähigkeit und Lochfraßbeständigkeit. Bei Präparationen enger Gelenke wird auch eine unvollständige Fusion wahrscheinlicher.
Zu hoch: Ferritkörner werden grob. Stickstoff verflüchtigt sich aus dem Schweißbad. Die Abkühlung durch den Sigma-Bereich verlangsamt sich. Das Ferrit/Austenit-Gleichgewicht, das die Grundlage der Leistung von 2507 bildet, gerät in die andere Richtung außer Kontrolle.
Es gibt keine sicherere Seite, die man verpassen sollte. Beide Extreme können zu einer fehlerhaften Schweißnaht führen. Die Aufgabe besteht darin, innerhalb des qualifizierten Verfahrensfensters zu bleiben und sicherzustellen, dass jeder Durchgang dort bleibt.
Der Grenzwert für die Zwischenlagentemperatur für 2507 beträgt 100 °C. Dies ist keine Anleitung. Es ist die Obergrenze. Bei der tatsächlichen Arbeit in der Werkstatt verwenden viele erfahrene Hersteller 80 °C als Arbeitsmaximum, um Spielraum für Variationen zu lassen.
Temperatur richtig messen
Temperaturanzeigestifte (Tempilstiks) können bei groben Kontrollen hilfreich sein, Kontaktthermometer oder Wärmekameras liefern jedoch zuverlässigere Messwerte. Messen Sie am Grundmaterial neben der Schweißnaht, nicht an der Oberfläche der letzten Raupe. Der HAZ Bereich um die Schweißnaht herum ist der entscheidende Bereich.
Bei dicken Mehrlagenschweißnähten dauert es oft länger, bis die Zwischenlagentemperatur abfällt, als man erwartet. Mit einer behandschuhten Hand zu urteilen, ist eine der einfachsten Möglichkeiten, gegen die Ordnung in einem Geschäft zu verstoßen. Die Messung dauert zehn Sekunden. Die Reparatur oder der Austausch einer fehlerhaften Schweißnaht ist weitaus teurer.
Füllmetall und Schutzgas: Die Überlegierungsstrategie
Das richtige Zusatzmetall für 2507 ist ER2594. Nicht ER2209. Nicht ER316L. Nicht der Duplexdraht, der vom letzten Auftrag übrig geblieben ist.
ER2594 ist absichtlich überlegiert: etwa 25 % Chrom, 9 % Nickel, 4 % Molybdän und 0,25 % Stickstoff. Diese zusätzliche Legierung dient dazu, das auszugleichen, was beim Schweißen passiert. Stickstoff verflüchtigt sich aus dem Schweißbad und die abkühlende HAZ neigt dazu, mehr Ferrit zu bilden als das angestrebte 50/50-Gleichgewicht. Der höhere Nickel- und Stickstoffgehalt in ER2594 trägt dazu bei, die Austenitreformation im fertigen Schweißgut wieder in das richtige Verhältnis zu bringen.
Ein Füllstoff gleicher Qualität wie ER2507 kann unter streng kontrollierten Laborbedingungen eingesetzt werden, bietet jedoch weniger Spielraum für Prozessvariationen in der Produktion. Für Fertigungsarbeiten ist ER2594 die Standardwahl.
Schutzgas und Rückspülung
Für GTAW auf 2507 sollte das Schutzgas aus 98 % Ar mit 2 % N₂ bestehen. Reines Argon reicht nicht aus. Ohne Stickstoffzugabe verliert das Schweißbad Stickstoff und die Austenitbildung im HAZ wird selbst bei korrektem Zusatzwerkstoff unterdrückt.
Eine Rückbereinigung bei Root-Durchgängen ist obligatorisch. Als Spülgas verwenden Sie Ar + 2–5 % N₂. Mehr als 5 % N₂ können zu Lichtbogeninstabilität und Porosität führen. Bei weniger als 2 % wird der Wurzelseite des Beckens nicht genügend Stickstoff zugeführt.
Die Spülung muss vor dem Lichtbogenstart erfolgen und aufrechterhalten werden, bis die Wurzellage unter 100 °C abgekühlt ist. Wenn ein Spülleck vorliegt oder die Spülung während des Schweißens zu früh abgeschaltet wird, sollte die Wurzellage verworfen werden. Das lässt sich später nicht anhand der fertigen Schweißnaht klären.
Gasspezifikation für 2507 GTAW:
- Abschirmung: 98 % Ar + 2 % N₂
- Rückspülung: Ar + 2–5 % N₂
- Gasreinheit: ≥99,995 % Ar-Basis für beide
- Spülzeitpunkt: Vor Lichtbogenstart festlegen und beibehalten, bis die Wurzellage unter 100 °C abgekühlt ist
Überprüfung der Schweißnaht: Was Ihnen visuell und PT nicht verraten werden
Bei 316L oder Kohlenstoffstahl decken die Sichtprüfung und die Farbeindringprüfung viele der Hauptprobleme bei der Schweißnahtqualität ab. Für 2507 sagen sie sehr wenig über den Fehlermodus aus, der am wichtigsten ist.
Sigma-Phase ist auf der Oberfläche nicht zu erkennen. Es gibt keine visuelle Warnung. Eine Schweißnaht kann perfekt aussehen, die Maßprüfungen bestehen und dennoch mangelhaft sein, sobald sie in den Chlorid-Einsatz gelangt.
Dies sind die Tests, die für 2507 Schweißnähte wichtig sind.
Ferritmessung: Der Zielbereich liegt bei 35–65 % Ferrit unter Verwendung eines kalibrierten Ferritoskops oderWRC-1992 DiagrammBerechnung basierend auf der tatsächlichen Schweißgutzusammensetzung. Werte unter 35 % deuten auf einen Austenitüberschuss mit erhöhter Anfälligkeit für Spannungsrisskorrosion hin. Werte über 65 % deuten auf eine überferritische Struktur mit verringerter Zähigkeit und Schlagfestigkeit hin.
ASTM A923 Methode C: Der Eisenchlorid-Korrosionstest gemäß ASTM A923 ist die Standardmethode zum Nachweis schädlicher intermetallischer Phasen in Duplex-Edelstahlschweißnähten. Bei Methode C werden Schweißproben für eine definierte Dauer einer Eisenchloridlösung ausgesetzt. Ein Gewichtsverlust oberhalb der Akzeptanzschwelle bestätigt das Vorhandensein der Sigma- oder Chi-Phase. Dieser Test wird von den meisten technischen Standards für kritische Serviceanwendungen von Duplex- und Superduplex-Schweißnähten gefordert.
Charpy-V-Kerbschlagprüfung: Erforderlich für kritische Anwendungen, insbesondere Offshore-Plattformen, Unterwasserausrüstung und kryogene Anwendungen. Der Test misst die tatsächliche Zähigkeit in der Schweißnaht und HAZ. Wenn sich eine Sigma-Phase gebildet hat, wird die Aufprallenergie das Akzeptanzkriterium nicht erfüllen. Dieser Fehler wird bei der Sichtprüfung, der PT oder der Dimensionsmessung nicht angezeigt.
Beizen und Passivieren nach dem Schweißen: Selbst eine korrekt geschweißte 2507-Verbindung mit einer gesunden Mikrostruktur weist eine mangelhafte Leistung auf, wenn Anlauffarbe auf der Oberfläche zurückbleibt. Die Hochtemperatur-Oxidationszone neben der Schweißnaht ist chromverarmt. Das Beizen mit Säure entfernt diese Schicht und stellt den passiven Oxidfilm wieder her. Bei Komponenten, die in den Chloridbereich eingesetzt werden, einschließlich Meerwassersystemen und chemischer Verarbeitung, ist das Beizen nicht kosmetischer Natur. Es ist funktional. Anschließend erfolgt die Passivierung mit Salpetersäure oder Zitronensäurelösung, um die vollständige Oberflächenerholung zu bestätigen.
Die Aufrechterhaltung des richtigen Ferrit-/Austenit-Gleichgewichts ist die zentrale Herausforderung beim Schweißen von Duplexgüten. Super-Duplex-Qualitäten machen diese Herausforderung viel schwieriger, da intermetallische Phasen schneller ausfallen.
Die häufigsten Verfahrenslücken und warum sie wichtig sind
Bei Zertifizierungsaudits und Fehleruntersuchungen vor Ort tauchen immer wieder drei Lücken in den 2507 Schweißspezifikationen auf.
Keine Zwischenpasstemperatur im WPS angegeben: „Kontrolle nach Bedarf“ oder „nach Ermessen des Schweißers“ ist keine messbare Anforderung. Wenn das Verfahren keine Höchsttemperatur von 100 °C vorsieht, kann es nicht konsequent durchgesetzt oder überprüft werden.
Spülgaszusammensetzung nicht angegeben: Manchmal wird eine reine Argon-Rückspülung aufgeführt, wenn eine Stickstoff-Mischspülung erforderlich ist. Diese Unterlassung ist technisch gesehen falsch und führt dazu, dass die Wurzellage einem Stickstoffverlust ausgesetzt ist, egal wie sorgfältig die anderen Parameter kontrolliert werden.
Zusatzwerkstoffsorte nicht eingeschränkt: Ein mit ER2594 qualifizierter WPS kann bei einigen Interpretationen der Prozedurqualifikation die Ersetzung durch ER2209 zulassen. Dieser Ersatz ist für Produktionsschweißnähte nicht akzeptabel und sollte im schriftlichen Verfahren eindeutig verboten werden.
Diese Verfahrensprobleme können durch die Überprüfung vor der Auftragserteilung unbemerkt bleiben. Sie werden in der Regel erst offensichtlich, wenn bei einem Feldausfall eine Ursachenforschung eingeleitet wird. In diesem Fall ist die Schweißanweisung eines der ersten Dinge, die untersucht werden.
Ein vertretbares 2507-Schweißprogramm beginnt mit allen drei Anforderungen, die direkt in das WPS geschrieben werden: eine festgelegte Zwischenlagengrenze, eine mit Stickstoff gemischte Spülgaszusammensetzung und ein Füllmetall mit eingeschränkter Qualität.
Profab Machine liefert verschiedene Qualitäten von Edelstahlkomponenten für die Märkte Schifffahrt, Öl und Gas sowie Industrie. Wir bieten2507 und andere Super-Duplex-Komponenten, einschließlich Flansche, Strukturverbinder, kundenspezifisch bearbeitete Fittings und OEM Baugruppen.
