
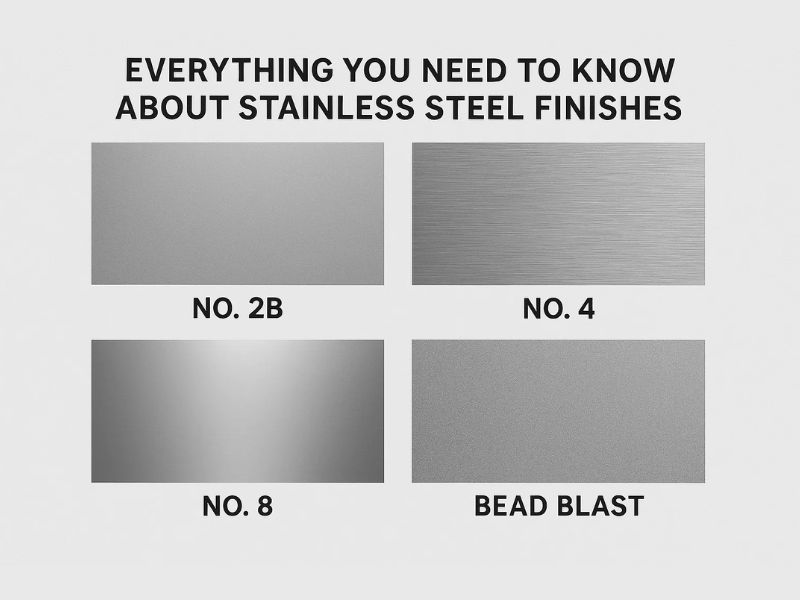
Die Edelstahloberfläche ist der letzte Schritt in der Fertigung und verändert nicht nur das Aussehen eines Teils. Es legt die Oberflächenrauheit fest, die bestimmt, wie gut ein Teil Korrosion widersteht, Verunreinigungen abweist und der Handhabung standhält. Das richtige Finish hängt davon ab, wo das Teil eingesetzt wird: Der Innenraum eines Tanks in einer Lebensmittelfabrik braucht etwas ganz anderes als einen dekorativen Handlauf. In diesem Artikel geht es um die standardmäßigen gefrästen und polierten Oberflächenqualitäten, wie man sie vergleicht und wo nicht rostfreie plattierte Hardware in eine ansonsten rostfreie Baugruppe passt.
Was für ein Edelstahl-Finish tatsächlich ausmacht
Eine Edelstahloberfläche ist ein Herstellungsschritt, der die Korrosionsbeständigkeit, Verschleißfestigkeit, elektrische Leitfähigkeit, Schweißbarkeit und Hygieneleistung des Metalls bestimmt, nicht nur sein Aussehen. Die entscheidende Messgröße dahinter ist die Oberflächenrauheit, gemessen als Ra (durchschnittliche Rauheit) in Nordamerika oder Rz (mittlere Rauheitstiefe) in Europa. Diese Oberflächenbezeichnungen folgen dem ASTM A480-Standard für rostfreie Bleche, Bänder und Platten, weshalb „Oberfläche Nr. 4“ oder „2B-Oberfläche“ bei allen Anbietern dasselbe bedeutet.
Mühlenoberflächen
Die Fräsbearbeitung erfolgt direkt von der Walz- und Glühlinie ohne zusätzliches Polieren. Sie sind der Ausgangspunkt, auf dem jeder zweite Abschluss aufbaut.
Nr. 1 Finish (1D)
Das Finish Nr. 1 entfernt den dunklen Zunder, der beim Warmwalzen, Glühen und Säurebeizen entsteht, und hinterlässt eine matte, nicht reflektierende, unebene Oberfläche mit hoher Rauheit (Ra 3,0–7,5 µm). Es ist nicht ästhetisch ansprechend, aber es ist robust und kostengünstig. Häufig in Ofenteilen, Wärmetauschern und anderen nicht dekorativen Industriekonstruktionen, bei denen das Aussehen keine Rolle spielt.
Nr.2D Finish
Die 2D-Oberfläche wird wie die nachstehende 2B-Oberfläche kaltgewalzt, geglüht und gebeizt, überspringt jedoch den letzten Polierwalzdurchgang und hinterlässt eine glatte, aber matte, nicht reflektierende Oberfläche. Seine ungerichtete Textur hält Schmiermittel während des Tiefziehens gut zurück, was es zur praktischen Wahl für Teile macht, die in komplexe Formen gebracht werden müssen: Automobil-Abgaskomponenten, Ausrüstung für die chemische Verarbeitung und Raffinerie-Hardware.
Nr.2B Finish
Die 2B-Oberfläche wird kaltgewalzt, geglüht, gebeizt und mit einem leichten Temperdurchlauf durch polierte Walzen veredelt, wodurch eine glatte, mäßig reflektierende Oberfläche (Ra 0,1–0,8 µm) mit ausgezeichneter Ebenheit entsteht. Es handelt sich um die gebräuchlichste und vielseitigste Mühlenoberfläche, die aufgrund ihres ausgewogenen Verhältnisses von Haltbarkeit, Hygiene und Kosten häufig in Kochgeschirr, kleinen Tanks, Geräten für die Lebensmittelverarbeitung und pharmazeutischen Maschinen verwendet wird. Es dient auch als Standard-Ausgangsoberfläche für mechanisch polierte Oberflächen wie Nr. 3 und Nr. 4.
BA Finish (2R)
Blankgeglühter (BA) Edelstahl wird kaltgewalzt und dann in einer kontrollierten, sauerstofffreien Atmosphäre geglüht und nicht gebeizt, wodurch eine glatte, helle, spiegelähnliche Oberfläche (Ra 0,05–0,1 µm) ohne mechanischen Polierschritt entsteht. Da es ohne abrasive Bearbeitung ein hohes Reflexionsvermögen und eine sehr geringe Rauheit erreicht, wird BA dort eingesetzt, wo sowohl Hygiene als auch Aussehen wichtig sind: chirurgische Instrumente, Trimmgeräte und Verkehrsspiegel.
Polierte Oberflächen
Polierte Oberflächen werden durch mechanisches Abschleifen der Oberfläche mit immer feineren Schleifmitteln erzeugt, die von einer groben Satinstruktur bis hin zu einem nahezu spiegelnden Glanz reichen.
Nr. 3 Finish
Das gerichtete Nasspolieren einer 2B-Oberfläche mit einem groben Schleifband der Körnung 100–120 erzeugt eine seidenmatte, matte Oberfläche mit sichtbarer linearer Körnung und einer Rauheit von typischerweise über 1,0 µm. Wird in Geräten für die Lebensmittelverarbeitung, Laborgeräten und architektonischen Arbeiten verwendet, die eine grob gebürstete Optik erfordern.
Nr. 4 Finish
Die bekannteste Edelstahloberfläche. Durch gerichtetes Nasspolieren mit einer feineren Körnung von 120–180 entsteht eine glattere, hellere, leicht reflektierende Oberfläche mit feinen parallelen Linien, Ra typischerweise 0,2–1,0 µm. Standard in Aufzügen, Küchenspülen, Restaurantausstattung und Architekturpaneelen.
Nr. 5 Finish (Satin/Gebürstet)
Auch EN 2K genannt. Hergestellt mit einer Reihe immer feinerer Schleifmittel, um eine gleichmäßige matte Textur mit feinen parallelen Linien zu erzeugen. Die etwas rauere Oberfläche widersteht Kratzern und Abrieb besser als die Oberfläche Nr. 4, was sie zu einer häufigen Wahl für Verkleidungen, Handläufe und Beschilderungen macht.
Nr. 6 Finish (Mattsatin)
Tampico-Bürsten einer Oberfläche Nr. 4 erzeugt einen richtungslosen, matten Satin-Look, glatter und weniger reflektierend als Nr. 5. Es war in der Architektur des späten 20. Jahrhunderts häufiger anzutreffen und erscheint heute hauptsächlich auf Statuen und Zierarbeiten.
Nr. 7 Finish
Das Polieren einer fein geschliffenen Oberfläche erzeugt ein hochglänzendes, nahezu spiegelndes Erscheinungsbild, obwohl schwache Sandlinien aus der Schleifphase noch sichtbar sein können. Wird hauptsächlich für dekorative und architektonische Elemente wie Säulenabdeckungen und dekorative Wandpaneele verwendet.
Nr. 8 Hochglanz-Finish
Das reflektierendste Finish gemäß ASTM-Standards, hergestellt durch Polieren mit immer feineren Schleifkörnern und umfangreichem Polieren. Schwache Buff-Linien bleiben zwar unter genauer Betrachtung, aber das Ergebnis ist eine glatte, spiegelähnliche Oberfläche, die für Beschilderungen, Reflektoren und architektonische Skulpturen, insbesondere das Cloud Gate („die Bohne“) in Chicago, verwendet wird.
Vergleich der Ausführungen
Oberflächenrauheit und Hygiene
Für Lebensmittelverarbeitungs-, Pharma- und medizinische Anwendungen ist Ra wichtiger als das Aussehen. Ein niedrigerer Ra-Wert bedeutet weniger mikroskopische Täler, in denen sich Verunreinigungen festsetzen können, weshalb eine 2B-Oberfläche (0,1–0,8 µm) leichter zu desinfizieren ist als eine Nr. 1-Oberfläche, auch wenn beide technisch gesehen „ungeschliffen“ sind. Die Sanitärindustrie spezifiziert Oberflächen mit niedrigem Ra-Wert, um die Anforderungen an die Reinigungsfähigkeit zu erfüllen, nicht wegen des Aussehens.
| Endname (ASTM & EN) | Produktionsmethode | Aussehen | Typischer Ra (µm) | Hauptvorteile | Allgemeine Anwendungen |
|---|---|---|---|---|---|
| Nr. 1 (1D) | Warmgewalzt, geglüht, gebeizt | Matt, nicht reflektierend, rau | 3.0-7.5 | Langlebig, kostengünstig, Einsatz bei hohen Temperaturen | Industrie, Ofenteile, Wärmetauscher |
| Nr. 2D (2D) | Kaltgewalzt, geglüht, gebeizt | Glatt, nicht reflektierend, matt | 0.2-0.8 | Ideal zum Tiefziehen, hält Schmiermittel zurück | Chemische Ausrüstung, Autoabgase |
| Nr. 2B (2B) | Kaltgewalzt, geglüht, gebeizt, temperiert | Glatt, mäßig reflektierend, leicht glänzend | 0.1-0.8 | Vielseitig, kostengünstig, gute Hygiene | Lebensmittelverarbeitung, Kochgeschirr, pharmazeutische Maschinen |
| BA (2R) | Kaltgewalzt, blankgeglüht | Glatt, hell, spiegelnd | 0.05-0.1 | Hohes Reflexionsvermögen ohne Polieren, gute Hygiene | Chirurgische Instrumente, Trimmgeräte, Verkehrsspiegel |
| Nr. 3 (1G-2G) | Richtungsabhängig nasspoliert (Körnung 100–120) | Satin, matt, mit linearer Maserung | >1.0 | Gute Ästhetik, reinigbar | Lebensmittelverarbeitung, Brauereiausrüstung, Architektur |
| Nr. 4 (1J-2J) | Richtungsabhängig nasspoliert (Körnung 120–180) | Glatter, heller, mit feinen Linien | 0.2-1.0 | Das beliebteste, reinigbarste und ästhetischste Produkt | Küchenspülen, Aufzüge, Restaurantausrüstung, Haushaltsgeräte |
| Nr. 5 (2K) | Gerichtet nasspoliert (Schleifmittelserie) | Matt, nicht reflektierend, parallele Linien | 0.5-0.8 | Kratzfest, langlebig | Architekturverkleidung, Handläufe |
| Nr. 6 (1K-2K) | Tampico gebürstet mit Nr. 4-Finish | Weich, matt, satiniert, ungerichtet | <0,5 | Einzigartige Ästhetik, heute weniger verbreitet | Statuen, architektonische Akzente |
| Nr. 7 | Poliert auf einer fein geschliffenen Oberfläche | Hochglänzender, nahezu spiegelnder Glanz | Nicht standardisiert | Stark reflektierendes, dekoratives | Säulenabdeckungen, Zierleiste |
| Nr. 8 | Poliert mit immer feineren Schleifmitteln, dann poliert | Hochreflektierend, hochglanzpoliert | Nicht standardisiert | Ultimative Ästhetik, makellose Reflexion | Schilder, Reflektoren, Wandpaneele, Skulptur |
Beschichtungen für nicht rostfreie Hardware in einer Baugruppe
Rostfreie Baugruppen sind nicht immer vollständig rostfrei. Spurstangenkugeln, Wellenkörper und andere Kontaktpunkte mit hohem Verschleiß werden manchmal aus plattiertem Kohlenstoffstahl anstelle von Edelstahl spezifiziert, meist aus Kostengründen oder wegen einer bestimmten Härte-/Verschleißanforderung. Die rostfreien Sorten sind nicht so wirtschaftlich. Wenn dies der Fall ist, ist die Beschichtung dieser Komponenten eine andere Frage des Finishs als die Mahl- oder Polierqualität des Edelstahlgehäuses.
Galvanisieren ist das Standardverfahren für diese Komponenten: Chrom, Nickel oder Zink werden elektrochemisch abgeschieden, um der Oberfläche des Teils Härte, Verschleißfestigkeit und Korrosionsschutz zu verleihen.
- Verchromungerhöht die Oberflächenhärte und Korrosionsbeständigkeit. Dekorchrom verläuft 0,5–1 µm dick; Hartchrom für Verschleißflächen von 5–80 µm. Gemeinsam aufSpurstangeKugeln, Wellenkörper und Kugelköpfe.
- Vernickelungzielt auf Verschleißfestigkeit und Korrosionsschutz ab, typischerweise 10–30 µm dick, üblich bei Spurstangenkomponenten der SA-Serie.
- Verzinkungist die wirtschaftliche Option für den Korrosionsschutz mit einer dekorativen Oberfläche, typischerweise 5–15 µm dick, die auf Kugellagerhülsen, Metallrohren, Spurstangenkörpern, Gewindemuttern und Kugelkopfgehäusen verwendet wird.
Die Kosten liegen bei Chrom über Nickel vor Zink, was normalerweise der entscheidende Faktor ist, sobald die funktionellen Anforderungen (Härte, Verschleiß oder grundlegender Korrosionsschutz) erfüllt sind. Für Befestigungselemente aus Kohlenstoffstahl in Kombination mit einer rostfreien Baugruppe sind Brünieren (Bläuen) oder Phosphatieren weitere gängige Vorbehandlungen. Beide sind günstiger als das Plattieren, bieten aber weniger Korrosionsschutz und eignen sich eher für Hardware im Innenbereich oder für Beschläge mit geringer Belastung als alles, was Feuchtigkeit oder Salz ausgesetzt ist.
Langfristige Wartung und Pflege
Der Wartungsbedarf passt sich dem Finish an. Richtungslackierungen wie Nr. 4 sollten entlang der Maserung gereinigt werden, um sichtbare Kratzer zu vermeiden; Glatte, richtungslose Oberflächen wie Nr. 8 sind nachsichtiger. Die Einhaltung der richtigen Reinigungsrichtung und -methode für die spezifische Oberfläche ist für die Lebensdauer des Teils wichtiger als die anfängliche Wahl der Oberflächenbehandlung.
Kundenspezifische Ausführungen
Standardausführungen decken nicht jeden Fall ab. Ingenieure spezifizieren manchmal kundenspezifische Ra- oder Rz-Ziele für sensible Anwendungen wie supraleitende Komponenten oder medizinische Implantate, bei denen Zuverlässigkeit und Präzision keinen Platz für eine generische Fräs- oder Poliersorte lassen.
Die Wirtschaftlichkeit von Edelstahloberflächen
Walzenoberflächen wie 2B sind im Voraus die günstigsten, aber der niedrigste Kaufpreis ist nicht immer die niedrigsten Lebenszykluskosten. Eine billigere, weniger hygienische Oberfläche kann schneller korrodieren oder eine häufigere Reinigung und Wartung erfordern, was sich über die Lebensdauer des Teils summiert. Eine leichter zu reinigende und verschmutzungsresistentere Oberfläche kann insgesamt weniger kosten, da Wartung und Ausfallzeiten reduziert werden, selbst bei einem höheren Anschaffungspreis. Geben Sie die gesamten Lebenszykluskosten an, nicht nur die Bestellposition.
Fazit
Von der robusten Nr. 1-Oberfläche in industriellen Umgebungen bis hin zur Spiegelbrillanz einer Nr. 8-Oberfläche weist jede rostfreie Oberfläche unterschiedliche Kosten, Hygiene und Optik auf. Die richtige Wahl hängt von der Umgebung, Funktion und Wartung ab, der das Teil tatsächlich ausgesetzt ist.Profab Machinearbeitet durch die Auswahl der Oberfläche, einschließlich plattierter Hardware für Baugruppen aus gemischten Materialien, entsprechend der tatsächlichen Anwendung. Kontaktieren Sie Profab Machine, um die richtige Spezifikation für Ihr Projekt auszuarbeiten.
FAQ
Was ist die beste Edelstahloberfläche für den Außenbereich?
Fräsoberflächen wie Nr. 1 halten im Außenbereich gut stand, da ihre höhere Rauheit die Festigkeit nicht beeinträchtigt, und sie sind kostengünstig für strukturelle oder nicht dekorative Außenteile zu spezifizieren. Für Außenanwendungen, bei denen es auch auf das Aussehen ankommt, ist ein Finish 2B oder Nr. 4 in Kombination mit der richtigen Sorte (316 gegenüber 304 in Küsten- oder Salzumgebungen) die gebräuchlichere Spezifikation.
Welche Edelstahloberfläche verbirgt Fingerabdrücke am besten?
Gebürstete und satinierte Oberflächen wie Nr. 4 oder Nr. 5 verbergen Fingerabdrücke und Flecken besser als eine Hochglanzoberfläche. Die strukturierte Oberfläche bricht Reflexionen auf, weshalb diese Oberflächen häufig in stark beanspruchten Bereichen wie Küchen und Aufzugsinnenräumen eingesetzt werden.
Können Sie verschiedene Edelstahloberflächen in einem Projekt kombinieren?
Ja, und das ist gängige Praxis. Spiegel- oder Nr. 7/Nr. 8-Oberflächen sind in der Regel für Akzent- oder Highlight-Oberflächen reserviert, während gebürstete Oberflächen wie Nr. 4 die stärker beanspruchten, stärker berührten Bereiche abdecken, in denen eine Spiegeloberfläche schnell Abnutzung und Fingerabdrücke zeigen würde.
