
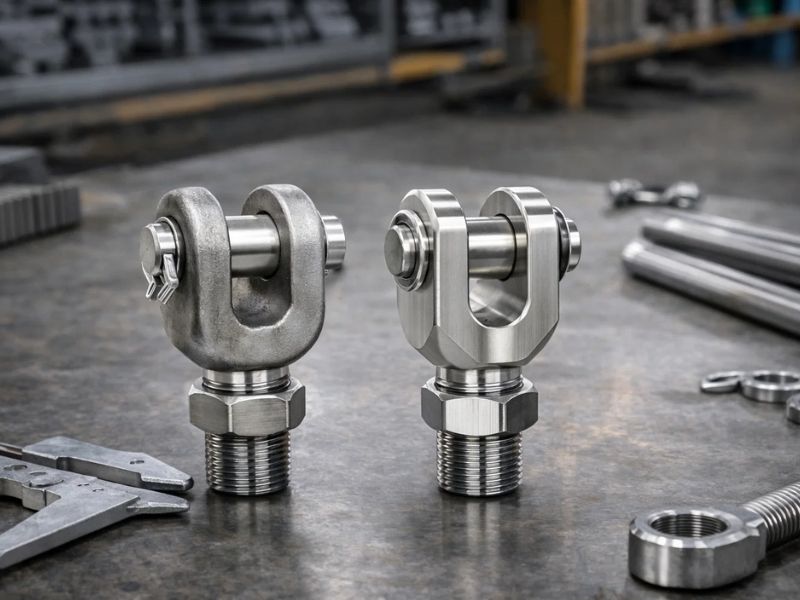
Fragen Sie, welcher Prozess ein „stärkeres“ Produkt ausmacht. Gabelkopf Gelenkkopf erhalten Sie eine andere Antwort, je nachdem, wer was verkauft. Die ehrliche Antwort ist, dass die Stärke in den meisten Fällen nicht wirklich die Variable ist. Die Variable ist der Kornfluss und ob Ihre Anwendung so viel zyklische Belastung auf die Stiftbohrung ausübt, dass sich dieser Unterschied lohnt.
Warum der Kornfluss den wahren Unterschied macht
A Gabelkopf Gelenkkopf beginnt entweder als Stück Rundstab oder als Schmiederohling. Bearbeiten Sie es aus Stangenmaterial und die endgültige Form wird aus Material geschnitten, dessen innere Kornstruktur in eine Richtung verläuft und beim Walzen der Stange im Walzwerk festgelegt wurde. Überall dort, wo die Kontur des fertigen Teils von der ursprünglichen Stabachse abweicht, am offensichtlichsten rund um die Gabelkopf-Gabel und die Bolzenbohrung, trennt der Bearbeitungsprozess die Faserlinien, anstatt ihnen zu folgen.
Schmieden funktioniert umgekehrt. Der Rohling wird vor der Endbearbeitung unter Druck in etwa in die endgültige Form gebracht, sodass sich die Körnung verformt und um die Kontur des Teils herumfließt, anstatt quer darüber geschnitten zu werden. Um einen Radius oder einen Gabelübergang herum sorgt ein geschmiedetes Teil für einen kontinuierlichen Kornfluss, während bei einem bearbeiteten Teil die Kornenden an der Oberfläche enden.
Dies ist insbesondere an den Entstehungspunkten von Ermüdungsrissen von Bedeutung, und eine Gabelkopf Bolzenbohrung unter zyklischer Seitenlast ist genau dieser Punkt. A2023 peer-reviewte Ermüdungsstudie zu warmgeschmiedetem Stahlberichtete, dass warmgeschmiedete Proben mit entlang der Hauptverformungsrichtung ausgerichtetem Kornfluss in Rotationsbiegeermüdungstests eine längere Ermüdungslebensdauer aufwiesen als andere Kornflussausrichtungen. Der Schmiedevorteil war nicht unter allen Testbedingungen einheitlich und in der Studie wurde kein einziger fester Prozentsatz angegeben. Die Verbesserung ist real, schwankt jedoch je nach Beladungsart und Kornausrichtung, was eine ehrlichere Art ist, sie zu beschreiben als eine einzelne saubere Zahl.
Das alles bedeutet nicht, dass ein bearbeiteter Gabelkopf Stift ermüdungsanfällig ist. Dies bedeutet, dass der Fehlermodus bei Diensten mit hohem Zyklus und hoher Auslastung tendenziell anders entsteht, und Fälschung ist eine legitime Möglichkeit, diesen Fehlerpunkt weiter nach außen zu verschieben, wenn die Anwendung tatsächlich in diesem Modus ausgeführt wird.
Was Forging tatsächlich behebt und was nicht
Der zweite wirkliche Vorteil des Schmiedens ist die Fehlerkonsolidierung. Stangenmaterial kann kleine innere Hohlräume oder Einschlüsse aufweisen, die vom Gieß- und Walzprozess übrig geblieben sind. Der Druck beim Schmieden schließt einen Großteil dieser Porosität, wenn sich das Material verformt. Dies ist ein echter metallurgischer Vorteil und einer der Gründe dafür, dass geschmiedete Teile in der Luft- und Raumfahrt sowie in sicherheitskritischen Automobilverbindungen häufig vorkommen.
Beim Schmieden entsteht kein fertiges Teil. Eine Oberfläche im geschmiedeten Zustand ist rau, hat im Vergleich zu einer Zeichnung keine Maßhaltigkeit und erfordert noch eine Nachbearbeitung an der Bohrung, den Gewinden und allen Passflächen, die eine Toleranz einhalten müssen. Ein geschmiedeter Gabelkopf-Rohling ist kein Ersatz für die maschinelle Bearbeitung. Es ist ein anderes Ausgangsmaterial, das dennoch auf einer CNC-Maschine für die Funktionen landet, die tatsächlich zu etwas passen müssen.
Die Bearbeitung von Edelstahl ist härter als die Toleranzspezifikation vermuten lässt
Die andere Seite dieses Vergleichs ist, was die Bearbeitung von Edelstahl tatsächlich an Werkstattzeit kostet, und es ist eine echte Einschränkung, ob der Rohling aus Stangenmaterial oder einem Schmiedestück stammt. LautTechnische Referenz des Nickel Institute zur Bearbeitung von rostfreiem Stahl. Das ist ein breiter, ehrlicher Bereich, da die Zahl von der Werkzeuggeometrie, dem Kühlmittel und den Schnittparametern abhängt und nicht von einer einzigen festen Zahl.
Der Grund liegt in der Metallurgie. 316 verfestigt sich unter einer Schneidkante schnell, seine Wärmeleitfähigkeit ist niedrig genug, dass sich die Wärme an der Werkzeugspitze konzentriert, anstatt in den Span abzuleiten, und aufgrund seiner Duktilität neigt es eher zum Verschmieren als zum sauberen Scheren. Alle drei zielen auf eine kürzere Werkzeugstandzeit, geringere Vorschubgeschwindigkeiten und eine sorgfältigere Prozesskontrolle als bei vergleichbaren Kohlenstoffstahlarbeiten ab. Das gilt unabhängig davon, ob Sie einen geschmiedeten Rohling fertigstellen oder ein Teil aus einer Vollstange schneiden, und das ist der Grund, warum die Präzisionsbearbeitung von Edelstahl eine eigene Spezialität ist und nicht ein langsamer ablaufender Kohlenstoffstahlprozess.
Warum sich Forging nur bei Volumen auszahlt
Ein Schmiedegesenk ist ein echter Werkzeugkostenfaktor, der sich erst amortisiert, wenn er auf genügend Teile verteilt ist. Die kundenspezifische Gesenkkonstruktion und -bearbeitung für ein Gesenkschmiedestück ist mit erheblichen Kosten verbunden, die von der Komplexität des Teils abhängen. Diese Kosten verteilen sich über den gesamten Produktionslauf, sodass der Werkzeugaufschlag pro Teil bei kurzen Stücken hoch und bei langen Stücken gering ausfällt.
Bei einer einmaligen Auflage, einer Prototypenmenge oder einem Teil, dessen Revision sich alle ein oder zwei Jahre ändert, ist diese Rechnung selten abgeschlossen. Das Schmieden zahlt sich bei Teilen aus, die zu Tausenden produziert werden und eine feste, stabile Geometrie haben, was einen Großteil der Welt der Automobil- und Schwermaschinenindustrie und nur sehr wenig kundenspezifische oder Kleinserien-Industriehardware beschreibt.
Wenn bearbeiteter Edelstahl besser ist, rufen Sie
Nichts davon ist ein Argument gegen die Fälschung dort, wo sie hingehört. Dies ist ein Argument dafür, den Prozess an die Anwendung anzupassen, anstatt standardmäßig den Prozess zu verwenden, der in einem Datenblatt beeindruckender klingt.
Bearbeiteter Edelstahl ist die bessere Wahl, wenn es sich um eine Sonderfertigung oder eine Kleinserie handelt, wenn die Bohrungs- und Gewindetoleranzen enger gehalten werden müssen, als ein geschmiedetes Teil ohnehin ohne Nacharbeit liefert, oder wenn sich die Geometrie des Teils so oft ändert, dass eine Matrize zwischen den Fertigungen stillsteht. Es ist auch der einfachere Weg, wenn die Korrosionsbeständigkeit und nicht die zyklische Ermüdungslebensdauer der Grund dafür ist, dass Edelstahl überhaupt spezifiziert wurde, was die meisten Gelenkkopf-Anwendungen außerhalb des Dauerbetriebs mit starken Belastungen beschreibt.
Profab Machine MaschinenEdelstahl Gabelkopf Gelenkköpfevon 316 und 17-4 Edelstahlstab aufCNC Ausrüstungwurde für die Toleranzen und die Oberflächenbeschaffenheit entwickelt, die dieses Material tatsächlich benötigt, ohne dass eine Matrizeninvestition oder eine mit der Amortisation verbundene Mindestbestellmenge erforderlich ist. Für Anwendungen, die wirklich einen geschmiedeten Rohling erfordern, ist dies ein Service, den wir beschaffen und koordinieren können, statt einen, den wir intern betreiben, und das sagen wir deutlich, anstatt die Grenze zu verwischen.
Wenn Ihre Anwendung einen Dienst mit hohem Zyklus und hoher Seitenlast ausführt und Sie nicht sicher sind, auf welcher Seite dieser Linie sie liegt, ist das ein Gespräch wert, bevor Sie den Teil so oder so spezifizieren.
