
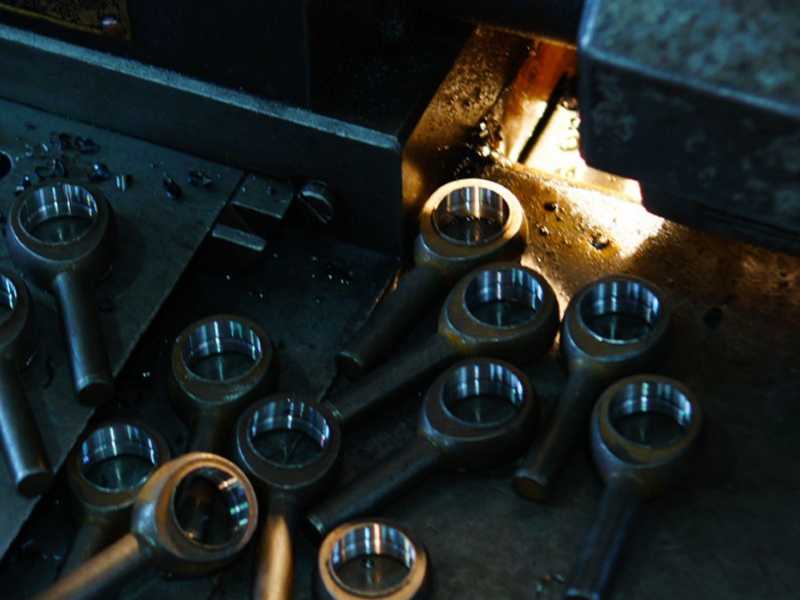
Die Angabe von 17-4PH ohne Angabe der Wärmebehandlungsbedingung ist eine unvollständige Spezifikation. H900 und H1150 sind nicht zwei Namen für dasselbe Material. Es handelt sich um unterschiedliche Endzustände derselben Legierung, deren mechanische Eigenschaften nach Abschluss des Alterungszyklus erheblich voneinander abweichen. Wenn dies in der Konstruktionsphase falsch gemacht wird, bedeutet dies entweder, dass Teile überentwickelt sind, deren Bearbeitung teurer ist, oder dass Teile im Betrieb reißen oder korrodieren.
Was die H-Zahlen tatsächlich bedeuten
Die Bezeichnung „H“ gibt die Alterungstemperatur in Grad Fahrenheit an. H900 bedeutet, dass das lösungsgeglühte Material eine Stunde lang bei 900 °F (482 °C) ausscheidungsgehärtet wurde. H1150 wurde vier Stunden lang bei 1150 °F (621 °C) gealtert. Alle Bedingungen beginnen mit Zustand A: lösungsgeglüht bei etwa 1900 °F und abgekühlt auf unter 90 °F, um eine vollständige martensitische Umwandlung sicherzustellen.
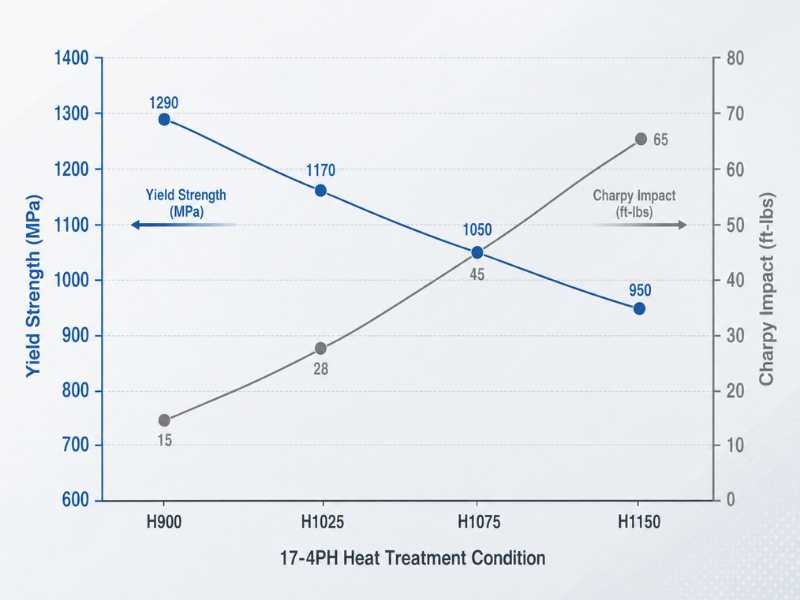
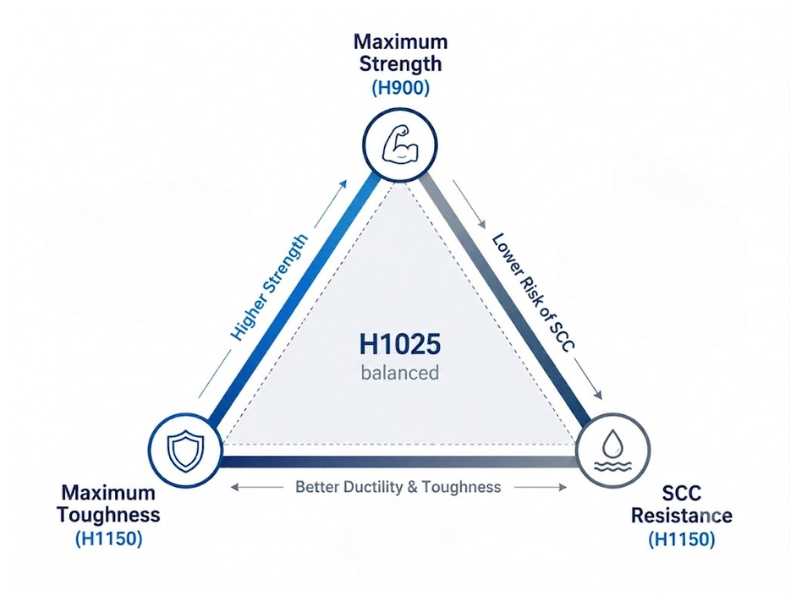
Höhere Alterungstemperaturen führen zu geringerer Festigkeit, höherer Zähigkeit und besserer Beständigkeit gegen Spannungsrisskorrosion. Eine niedrigere Alterungstemperatur führt zu maximaler Festigkeit und Härte auf Kosten von beidem. Diese Beziehung bleibt im gesamten Bereich bestehen: H900, H925, H1025, H1075, H1100, H1150.
Die Zahlen nebeneinander
Gemäß ASTM A564 sind die mechanischen Mindesteigenschaften für Stangenmaterial:
| Bedingung | UTS (min) | YS (min) | Härte | Charpy Impact |
|---|---|---|---|---|
| H900 | 1310 MPa (190 ksi) | 1170 MPa (170 ksi) | HRC 38–43 | ~15 ft-lbs |
| H1025 | 1070 MPa (155 ksi) | 1000 MPa (145 ksi) | HRC 33–38 | ~35 ft-lbs |
| H1150 | 930 MPa (135 ksi) | 725 MPa (105 ksi) | HRC 28–32 | ~50 ft-lbs |
Charpy-Werte oben sind typische gemeldete Werte, keine ASTM A564 Mindestwerte. ASTM A564 schreibt Spannungsprüfungen (UTS, YS, Dehnung und Flächenreduzierung) und Härtekonformität vor, während Charpy-Werte normalerweise als ergänzende oder informative Designmetriken behandelt werden, sofern nicht ausdrücklich angegeben. Mit H900 erhalten Sie etwa 62 % mehr Streckgrenze als mit H1150. Mit H1150 erhalten Sie etwa dreimal mehr Charpy-Aufprallenergie als mit H900. Das sind keine marginalen Unterschiede. Sie definieren unterschiedliche Strukturcharaktere.
Wobei H900 der richtige Aufruf ist
H900 ist die richtige Wahl, wenn die Tragfähigkeit die primäre Designbeschränkung darstellt und die Betriebsumgebung nicht stark korrosiv ist oder in Gegenwart von Chloriden anhaltender Zugspannung ausgesetzt ist.
Präzisionskomponenten für die Luft- und Raumfahrt, hochbelastete Betätigungsstifte, Ventilschäfte unter statischem Druck und strukturelle Verbindungselemente in trockenen oder leicht korrosiven Umgebungen sind allesamt natürliche H900-Anwendungen. Die Streckgrenze von 1170 MPa ermöglicht kleinere Querschnitte bei gleicher Belastung, was bei gewichtskritischen Konstruktionen von Bedeutung ist. Die HRC-Härte von 38–43 bietet Verschleißfestigkeit an Kontaktflächen, die von Sorten mit geringerer Festigkeit nicht erreicht werden kann.
FürEdelstahl Gelenkköpfeund Präzisionsgestängekomponenten, die in der industriellen Automatisierung oder in luftfahrtnahen Anwendungen eingesetzt werden, wo der Lastfall alles antreibt und die Chloridbelastung begrenzt ist, ist H900 der richtige Ausgangspunkt.
Eine Bedingung, bei der H900 die falsche Wahl ist, selbst wenn Sie die Festigkeit benötigen: wenn das Teil nach der Wärmebehandlung geschweißt werden soll. Durch das Schweißen von H900-Material ohne einen Alterungszyklus nach dem Schweißen wird der geschwächte Zustand der Schweißwärmeeinflusszone wiederhergestellt. Wenn Schweißen Teil der Fertigungssequenz ist, bearbeiten und schweißen Sie im Zustand A und lassen Sie es nach dem Schweißen auf H900 altern.
Wobei H1150 der richtige Aufruf ist
H1150 ist korrekt, wenn die Anwendung Stoßbelastungen, zyklische Belastungen mit potenzieller Rissausbreitung oder den Einsatz in Umgebungen beinhaltet, in denen Spannungsrisskorrosion ein echtes Risiko darstellt.
Die SCC-Betrachtung wird am häufigsten unterschätzt. Im H900-Zustand weist 17-4PH eine erhebliche Anfälligkeit für Spannungsrisskorrosion in warmen Chloridumgebungen unter anhaltender Zugspannung auf. „Warmes Chlorid“ bedeutet in der Praxis Küstenumgebungen, Meerwasserspritzgebiete, CIP Reinigungszyklen und alle Anwendungen, bei denen das Teil unter Last bei Temperaturen über etwa 60 °C mit chloridhaltiger Flüssigkeit benetzt wird.
H1150 reduziert dieses Risiko erheblich. Die höhere Alterungstemperatur baut Restspannungen aus der anfänglichen martensitischen Umwandlung ab und erzeugt eine Mikrostruktur, die weniger anfällig für Wasserstoffversprödung und SCC-Initiierung ist. Für Offshore-Hardware, Schiffsantriebsgestänge und Lebensmittelverarbeitungsdrehpunkte an Leitungen, die chlorierte Reinigungsmittel verwenden, ist H1150 trotz des Festigkeitskompromisses die sicherere Spezifikation.
Der Zähigkeitsunterschied spielt auch bei Anwendungen mit Stoßbelastung eine Rolle. Kupplungspunkte für landwirtschaftliche Geräte, Drehpunkte von Baumaschinen und alle Gestänge, die eher einer Stoßbelastung als einer sanften Schwingung ausgesetzt sind, profitieren vom 50 ft-lb Charpy-Wert von H1150 im Vergleich zu 15 ft-lb von H900. Ein Teil, das eine statische Überlastberechnung in H900 übersteht, kann unter wiederholtem Aufprall einen Riss bei einer Spannungskonzentration auslösen, die H1150 absorbieren würde.
Die SCC-Frage im Detail
Hier hören die meisten Auswahlhilfen zu früh auf. Sie sagen „H1150 hat eine bessere SCC-Beständigkeit“, ohne Ihnen die technische Grundlage für den Fall zu geben, dass dies wichtig genug ist, um Ihre Spezifikation zu ändern.
Spannungsrisskorrosionin 17-4PH H900 erfordert drei gleichzeitige Bedingungen: eine anfällige Mikrostruktur, anhaltende Zugspannung über einem Schwellenwert und eine korrosive Umgebung. Entfernen Sie eines der drei und SCC tritt nicht auf. Die Anfälligkeit von H900 ist nicht absolut. Ein statisches Strukturteil in H900, das in einer Meeresumgebung nur Drucklasten trägt, birgt unabhängig vom Zustand nahezu kein Risiko. Ein dynamisch belastetes Verbindungselement in H900 mit Restzugspannung aus dem Gewindewalzen, das in warmem Salznebel betrieben wird, ist ein realistischer SCC Kandidat.
Die praktische Entscheidungsregel lautet: Wenn Ihre 17-4PH-Komponente in einer Umgebung mit erheblicher Chloridexposition bei erhöhter Temperatur einer anhaltenden Zugspannung ausgesetzt ist, beginnen Sie mindestens mit H1025 und prüfen Sie, ob H1150 gerechtfertigt ist. Wenn es einer Druckbelastung ausgesetzt ist oder die Betriebsumgebung trocken oder nur gelegentlich nass ist, ist die Anfälligkeit für SCC beherrschbar.
Eine wichtige Einschränkung: Auch H1150 ist nicht die richtige Lösung für kontinuierlich überflutete Meerwasseranwendungen oder stagnierende Umgebungen mit hohem Chloridgehalt. Unter diesen Bedingungen übertrifft 316L oder Duplex 2205 17-4PH in allen Bedingungen hinsichtlich der Korrosionsbeständigkeit. 17-4PH wird aufgrund seiner Stärke ausgewählt. Wenn die Umgebungsbedingungen so stark sind, dass Korrosion anstelle der Festigkeit zur primären Designbeschränkung wird, überlegen Sie, ob 17-4PH überhaupt die richtige Legierung ist.
Bearbeitungssequenz und warum sie die Entscheidung ändert
Auswahlhilfen befassen sich selten damit, aber die Bearbeitung von H900 kostet mehr als die Bearbeitung von H1150, und der Unterschied ist nicht trivial.
H900 bei HRC 38–43 erfordert langsamere Vorschübe, Hartmetallwerkzeuge und sorgfältiges Wärmemanagement. Oberflächengüteziele unter Ra 0,8 µm sind erreichbar, erfordern jedoch mehr Werkzeugwechsel und eine strengere Prozesskontrolle. H1150 bei HRC 28–32 bearbeitet eher wie ein Werkzeugstahl mittlerer Härte, mit besserer Oberflächenqualität und längerer Werkzeugstandzeit pro Aufspannung.
Wenn Ihr Teil eine komplexe Geometrie, enge Bohrungstoleranzen oder feines Gewindeschneiden erfordert, ist der Unterschied bei den Bearbeitungskosten zwischen H900 und H1150 real und erheblich. Dies erfordert jedoch, dass die Teiletoleranzen die kleinen Maßänderungen während der Alterung berücksichtigen. Tatsächlich bevorzugen viele Maschinenwerkstätten die Bearbeitung von 17-4PH in einem überalterten Zustand wie H1150 gegenüber Zustand A, da Zustand A gummiartig sein und zur Kaltverfestigung neigen kann. Dies erfordert jedoch, dass die Teiletoleranzen die kleinen Maßänderungen während der Alterung berücksichtigen und dass die Wärmebehandlungssequenz präzise genug gesteuert wird, um diese Toleranzen einzuhalten.
Für einfache Drehteile mit großzügigen Toleranzen ist die Bearbeitung direkt in H1150 oft der kostengünstigste Ansatz. Bei Präzisionsbohrungen und komplexen Profilen die Bearbeitung im Zustand A durchführen und nach der Bearbeitung auf den angegebenen Zustand aushärten.
H1025: Der praktische Mittelweg
Immer noch unsicher zwischen H900 und H1150? H1025 ist einen ernsthaften Blick wert. Bei 1070 MPa UTS und 1000 MPa Streckgrenze liefert es etwa 82 % der Belastbarkeit. Die Charpy-Aufprallenergie verdoppelt sich im Vergleich zu H900 ungefähr. Der SCC-Widerstand verbessert sich erheblich gegenüber dem H900, während gleichzeitig weniger Festigkeit verloren geht als beim H1150.
Für die meisten industriellen Präzisionskomponenten, bei denen 17-4PH auf Festigkeit spezifiziert ist, die Umgebung jedoch Chloridexposition aufweist, ist H1025 oft der vertretbarste Ausgangspunkt. Dies ist der Zustand, in dem das Leistungsdreieck am besten ausbalanciert ist und Sie den größten Spielraum haben, wenn sich herausstellt, dass die anfängliche Spezifikation leicht konservativ oder leicht aggressiv ist.
Fazit
H900, H1025 und H1150 tauschen Stärke gegen Zähigkeit und SCC Widerstand entlang derselben Kurve. Wählen Sie zuerst basierend auf dem Lastfall und der Chloridexposition aus, bestätigen Sie dann die Bearbeitungssequenz und behandeln Sie „17-4PH“ allein als unvollständige Spezifikation, bis die H-Bedingung benannt wird.
Profab Machinefertigt CNC-Teile in 17-4PH neben 304 und 316L, wobei die Wärmebehandlungsbedingungen bei der Bestellung angegeben werden. Für Anwendungen, bei denen die Auswahl des H-Zustands von Lastfall- und Umgebungsdetails abhängt, können Materialspezifikationen vor der Produktion bestätigt werden.
