
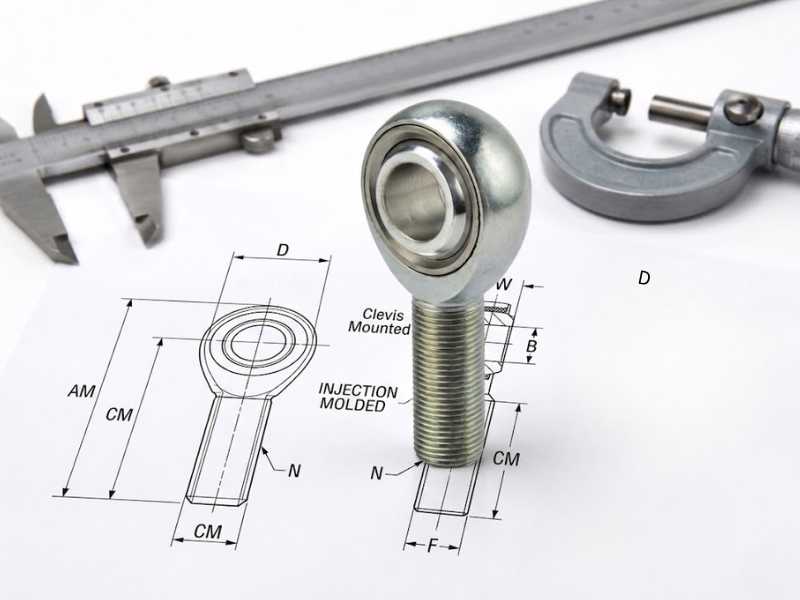
Bei der Bestellung eines Ersatzes Gelenkkopf allein aufgrund der Gewindegröße wird häufiger das falsche Teil produziert, als es sollte. Zwei Gelenkköpfe mit identischen Gewindespezifikationen können sich im Bohrungsdurchmesser, der Gehäusebreite und dem Gehäuse OD so stark unterscheiden, dass sie nicht in die Originalmontage passen oder funktionieren. Die Gewindegröße gibt Aufschluss darüber, wie der Schaft befestigt wird. Es sagt nichts darüber aus, wie das Gelenk am anderen Ende verbunden ist, wie viel axialen Platz es in der Halterung einnimmt oder ob die Kugel bei vollem Federweg physisch vom Chassis abweicht.
Acht Dimensionen definieren einen Gelenkkopf vollständig. Unter ISO 12240-4 hat jeder eine Standardbezeichnung. Wenn Sie sowohl das Messverfahren als auch die Bezeichnung kennen, können Sie bei der Bestellung von Sonder- oder Ersatzteilen eindeutig angeben.
Die Tools, die Sie vor dem Start benötigen
A digitaler Messschiebermit einer Auflösung von 0,01 mm oder 0,001 Zoll ist das einzige Werkzeug, das zuverlässige Ergebnisse für Gelenkkopf-Messungen liefert. Ein Stahlmaßstab führt zu einem ausreichenden Parallaxenfehler, um einen Bohrungsdurchmesser um 0,5 mm falsch abzulesen, was den Unterschied zwischen einem genauen und einem schlampigen Stiftsitz darstellt. Eine Gewindesteigungslehre ist das zweite Werkzeug, das nur zur Bestätigung der Steigung verwendet wird, nachdem der Gewindedurchmesser bekannt ist.
Maß 1: Bohrungsdurchmesser (d)
Die Bohrung ist das Loch durch die Mitte der Kugel, das die Drehwelle aufnimmt. Unter ISO 12240-4 wird dieser Nenndurchmesser alsd.
Messen Sie mit den Innenbacken des Bremssattels über das Innere der Bohrung. Nehmen Sie zwei Messungen im 90-Grad-Winkel zueinander vor. Wenn sich die beiden Messwerte um mehr als 0,05 mm unterscheiden, ist die Bohrung aufgrund von Verschleiß unrund und das Gelenk sollte ersetzt und nicht wiederverwendet werden.
Der Nennbohrungsdurchmesser ist die Zahl, die Sie in den Kataloglisten sehen (10 mm, 12 mm, 1/2 Zoll). Was in Katalogen nicht immer angegeben ist, ist die Toleranzklasse. Eine als H7 spezifizierte Bohrung passt mit geringem Spiel und minimalem seitlichem Spiel auf eine Welle. H9 sorgt für einen lockereren Sitz mit messbarem Spiel, was für strukturelle Anwendungen mit langsamer Drehbewegung akzeptabel ist, in dynamischen Verbindungen jedoch als Klopfen hörbar ist. Geben Sie bei der Ersatzbestellung den Bohrungsdurchmesser und die Toleranzklasse zusammen an. Allein der Nennwert überlässt es dem Hersteller, seinen Standardwert anzuwenden, der möglicherweise nicht mit dem Original übereinstimmt.
Maß 2: Gewindegröße und Steigung (d3oderG))
Für Außengewinde Gelenkköpfe messen Sie den Außendurchmesser über den Gewindespitzen. Beachten Sie, dass ein M12-Gewinde aufgrund der Standard-Gewindetoleranzen normalerweise etwas zu klein ist (z. B. 11,85 mm). Auf den nächsten Nominalstandard aufrunden.
Metrische Gewinde werden als Durchmesser mal Steigung ausgedrückt: M12 x 1,75. Zollgewinde werden ausgedrückt als Durchmesser mal Gewinde pro Zoll in UNF oder UNC: 1/2-20 UNF. Die Gewindereihe (UNF gegenüber UNC) ist wichtig, da ein 1/2-20 UNF-Schaft nicht in ein 1/2-13 UNC-Rohrende eingreift, selbst wenn der Durchmesser identisch ist.
Für Innengewinde Gelenkköpfe (Gewindebohrung im Körper) ist die Messsequenz dieselbe, es wird jedoch anstelle eines Schafts ein Gewindelehrstift oder eine Innengewindelehre zur Bestätigung des Bohrungsdurchmessers und der Steigung des Körpergewindes verwendet. Der Bohrungsdurchmesser des Körpergewindes unterscheidet sich von der Bohrung der Kugel.
Maß 3: Gewindehand
Die Gewinderichtung ist mit einem Messschieber nicht messbar. Es ist eine physische Überprüfung erforderlich: Drehen Sie den Schaft in eine bekannte rechte Mutter. Wenn er im Uhrzeigersinn einrastet, handelt es sich um einen Rechtsdreher. Wenn er gegen den Uhrzeigersinn einrastet, handelt es sich um einen Linkslauf.
Linkshänder Gelenkköpfe tragen eine bearbeitete Umfangsnut am Schaftsechskant oder neben dem Gewinde als Standardkennzeichnung. Wenn keine Nut vorhanden ist und keine LH-Markierung eingeprägt ist, bestätigen Sie dies durch einen Versuch mit einem bekannten rechten Fitting, bevor Sie die Richtung bestimmen. Beim Einbau eines LH Gelenkkopf in ein rechtes Rohrende entsteht kein Eingriff, was sofort erkennbar ist. Der Fehler, der echten Schaden verursacht, besteht darin, die rechte Luftfeuchte anzunehmen und stark anzuziehen, bevor der Widerstand die Nichtübereinstimmung signalisiert.
Maß 4: Innenringbreite (B) und Körperbreite (C)
Verwechseln Sie die Gehäusekörperdicke nicht mit der Innenringbreite der Kugel. Die innere Ringbreite (B) ist die axiale Dicke über die flachen Flächen der Kugel selbst. Dies bestimmt den erforderlichen Spalt innerhalb Ihrer Montage Gabelkopf. Die Körperbreite (C) ist die Dicke des äußeren Gehäuserings. Beides muss überprüft werden, um den richtigen Abstand sicherzustellen und zu verhindern, dass das Gehäuse unter Drehmoment an der Halterung festklemmt.
Maß 5: Gehäuseaußendurchmesser (d2)
Gehäuse OD ist der Außendurchmesser des Gehäuserings. Messen Sie mithilfe der Außenbacken an der breitesten Stelle des Gehäuses. Dieses Maß bestimmt, ob die Verbindung bei vollständiger Fehlausrichtung die umgebende Struktur freigibt.
Gehäuse OD ist bei gleichwertigen Gewindegrößen nicht herstellerübergreifend standardisiert. Zwei M12 Gelenkköpfe von unterschiedlichen Lieferanten können Gehäuseaußendurchmesser haben, die sich um 2 bis 3 mm unterscheiden. Messen Sie bei Installationen mit geringem Abstand den Wert der Verbindung, die Sie ersetzen möchten, und vergewissern Sie sich, dass der Austausch übereinstimmt, bevor Sie größere Mengen bestellen.
Maß 6: Mittenhöhe/Länge zur Bohrungsmitte (hoderl3)
Die radiale Höhe des Kopfes bestimmt den äußeren Abstand, aber das kritische Installationsmaß ist die Mittenhöhe (h) – der Abstand von der genauen Mitte der Bohrung zur Basis der Gehäuseschulter oder des Schaftendes. Um dies ohne spezielle Messgeräte mit fester Mitte genau zu messen: Messen Sie mit den Außenbacken des Messschiebers von der Schaftendfläche bis zum nächstgelegenen Rand der Innenbohrung und addieren Sie dann die Hälfte Ihres gemessenen Bohrungsdurchmessers (d/2).
Maß 7: Gesamtschaftlänge (l1) und Gewindeeingriffslänge (l2)
Die Gesamtschaftlänge ist der Abstand von der Gehäusefläche bis zur Spitze des Gewindeschafts, gemessen entlang der Schaftachse. Die Gewindeeingriffslänge ist der Gewindeabschnitt dieses Schafts, vom ersten Vollgewinde bis zur Gehäuseschulter.
Für die Installation sind beide Maße wichtig. Die Gewindeeingriffslänge bestimmt, wie tief der Schaft in das Rohr oder die Kupplung eingeschraubt werden kann, wodurch der verfügbare Einstellbereich festgelegt wird. Ein Schaft mit 25 mm Gewindeeingriff in einem Rohr, das eine Mindestgewindetiefe von 30 mm erfordert, ist für diese Anwendung unterdimensioniert, unabhängig davon, wie Bohrung und Gewindedurchmesser gemessen werden.
Maß 8: Fehlausrichtungswinkel
Der Fehlausrichtungswinkel ist die maximale Winkelabweichung, die sich die Kugel von der Bohrungsachse drehen kann, bevor der Schaft oder das Gehäuse einen Anschlag berührt. Die Messung erfolgt durch manuelles Drehen der Kugel bis zu ihrer physikalischen Grenze und Ablesen des Winkels mit einem digitalen Neigungsmesser oder durch geometrische Berechnung anhand der Gehäuseöffnungsgeometrie.
Standard Gelenkköpfe bieten 12 bis 18 Grad Fehlausrichtung. Konfigurationen mit hoher Fehlausrichtung erreichen 25 bis 34 Grad. Wenn die Anwendung einen Verfahrweg von 20 Grad erfordert und das Gelenk an der Grenze 14 Grad misst, ist das Hinzufügen von Distanzstücke zum Winkelausgleich für Gelenkköpfe oder das Ersetzen durch ein Gelenkkopf mit hoher Fehlausrichtung die Lösung. Wenn ein Gelenk über seinen Nenn-Fehlausrichtungswinkel hinaus läuft, führt dies zu einer Kantenbelastung der Auskleidung am Gehäuserand, wodurch der Verschleiß an einer bestimmten Linie über die Kugeloberfläche beschleunigt wird, anstatt ihn über das Kontaktband zu verteilen.
Was ist bei der Bestellung von Sonderanfertigungen anzugeben? Gelenkköpfe
Für Ersatzbestellungen, bei denen Sie ein vorhandenes Gelenk anpassen, sind die Mindestspezifikationen: Bohrungsdurchmesser mit Toleranzklasse, Gewindegröße mit Steigung und Gewindegang, Körperbreite und Gesamtschaftlänge. Das Gehäuse OD und die radiale Höhe des Kopfes ermöglichen die Bestätigung, dass die Verbindung Abstand zur umgebenden Struktur hat.
Für OEM Zeichnungsaufträge,ISO 12240-4stellt das volldimensionale Framework bereit. Die Norm definiert Abmessungend, d1, d2, d3, b, cund l mit Toleranzklassen für jede, zusammen mit statischen und dynamischen Tragzahlen, die eine Lastberechnung statt einer Schätzung ermöglichen. Eine Bestellung, die auf ISO 12240-4 mit der entsprechenden Größenbezeichnung verweist, gibt dem Hersteller eine eindeutige Maßvorgabe und eine nachvollziehbare Grundlage für die Prüfung.
Bei der Beschaffung vonEdelstahl Gelenkköpfefür Lebensmittelverarbeitung, Schifffahrt oder Industrieanwendungen verlangen, dass die Toleranzklasse für die Bohrung und das Gewinde mit der Auftragsbestätigung schriftlich bestätigt wird. Die Note allein (304 oder 316) gibt nicht die Passform an. Die Passung ist eine separate Variable und bestimmt, ob die Verbindung in der Anwendung korrekt funktioniert.
Profab MachinestelltEdelstahl Gelenkköpfebis ISO 12240-4 Abmessungen und kundenspezifische Zeichnungen, wobei die Bohrungstoleranz und die Gewindeklasse anhand Ihrer tatsächlichen Anwendung bestätigt werden, bevor Teile bestellt werden.
