
Ein Gelenkkopf, der für seine Nennarbeitslast richtig dimensioniert ist, fällt in einem konsistenten Muster vorzeitig aus: Die Nennlast wurde für die Auswahl verwendet, die tatsächlichen Lastspitzen jedoch nicht. Stoßbelastungen sind kurz. Sie betragen außerdem ein Vielfaches der stationären Kraft und erreichen eine Rate, für deren Aufnahme die dynamische Tragzahl eines Gelenkkopf nicht ausgelegt ist.
In diesem Artikel geht es darum, wo sich die Stoßenergie in einem Gelenkkopf konzentriert, welche vier Schadensmodi sich daraus ergeben und wie die Belastungsbewertungsberechnung bestimmt, ob ein bestimmtes Gelenk überlebt.
Warum die dynamische Bewertung Stöße nicht abdeckt
Die dynamische Tragzahl auf einem Gelenkkopf-Datenblatt wird für kontinuierlichen oszillierenden oder rotierenden Kontakt unter konstanter Last berechnet. Es prognostiziert die Lagerlebensdauer in Stunden oder Zyklen auf diesem dauerhaften Niveau. Ein Schockereignis ist strukturell anders: Es handelt sich um einen Übergang mit hoher Amplitude, der Millisekunden dauert und Kontaktspannungen verursacht, die den statischen Grenzwert in einem einzelnen Ereignis überschreiten können.
Wenn dynamisch belastete Lager starken Stoßbelastungen ausgesetzt sind, ist die statische Tragzahl maßgebend, nicht die dynamische. Die statische radiale Tragzahl (C0) stellt die Last dar, bei der eine dauerhafte Verformung der Kugel- oder Lauffläche beginnt. Die statische radiale Grenzlast, die ungefähr das 1,5-fache der Grenzlast beträgt, ist der Schwellenwert, ab dem ein Bruch der Kugel, des Laufrings oder des Gelenkkopf Auges auftritt.
Für Anwendungen mit potenziell starken Stößen ist ein statischer Sicherheitsfaktor (S0) von 5 bis 6 wird empfohlen. Die meisten Ingenieure, die sich für Gelenkköpfe entscheiden, wenden die dynamische Bewertung mit einem bescheidenen Sicherheitsfaktor von 1,5 bis 2 an. Bei stoßbelasteten Anwendungen reicht dieser Ansatz um den Faktor drei bis vier nicht aus.
Die alleinige Verwendung der dynamischen Bewertung zur Stoßdämpferauswahl hat keinen allmählichen Verschleiß zur Folge. Es handelt sich um einen von vier diskreten Schadensmodi, jeder mit einer anderen Signatur und einer anderen Grundursache.
Schadensmodus 1: Brinelling des Balls oder Laufrings
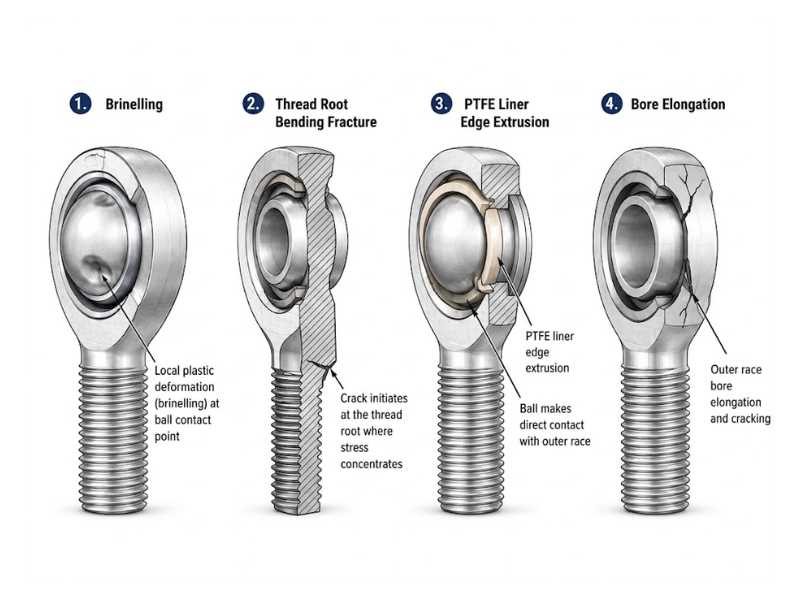
Wenn eine Stoßbelastung die Kontaktspannung über die statische Grenze hinaus treibt, erfährt die Kugel oder die Laufringoberfläche des Gehäuses eine lokale plastische Verformung. Das Ergebnis ist eine flache Vertiefung am Kontaktpunkt, ein Phänomen, das aufgrund seiner Ähnlichkeit mit dem Abdruck des Brinell-Härtetests Brinelling genannt wird.
Bei einem Gelenkkopf erscheint Brinelling als flache Stelle oder Vertiefung auf der Kugeloberfläche, die mit der Lastachse ausgerichtet ist. Sobald es vorhanden ist, ist es irreversibel. Bei jeder weiteren Bewegung des Gelenks passiert die Kugel diese Vertiefung und erzeugt einen sich wiederholenden Aufprall, der den Verschleiß der Laufbuchse beschleunigt und unter Last ein hörbares Klicken oder Klopfen erzeugt.
Kugeln aus rostfreiem Stahl (304, 316) sind anfälliger für Brinelling als Kugeln aus gehärtetem 52100-Chromstahl, da austenitischer Edelstahl an der Kontaktfläche eine geringere Streckgrenze aufweist. Für stoßbelastete Anwendungen in korrosiven Umgebungen, in denen aus Qualitätsgründen Edelstahl spezifiziert ist, erhöht die Wahl eines Gelenkkopf mit einer 17-4PH- oder 440C-Edelstahlkugel anstelle von 304/316 die Kontaktermüdungsbeständigkeit erheblich, ohne die Korrosionsleistung zu beeinträchtigen.
Schadensmodus 2: Schaftbruch am Gewindegrund
Stoßbelastungen, die in einem Winkel zur Gelenkkopf Bohrungsachse wirken, erzeugen Biegemomente am Schaft. Die kritische Stelle ist der Gewindegrund unmittelbar neben der Gehäusefläche, wo sich der Spannungskonzentrationsfaktor aus der Gewindegeometrie mit dem Biegemoment aus der versetzten Last verbindet.
Dieser Fehlermodus wird durch zwei häufige Installationsbedingungen beschleunigt. Die erste besteht darin, den Gelenkkopf außerhalb der Achse zu installieren, um eine fehlerhafte Montage auszugleichen, und dann den Schaft in eine gebogene Position vorzuspannen. Der Schaft unterliegt einer statischen Biegespannung, bevor eine Betriebslast eintrifft, und die Stoßbelastung erhöht den bereits beanspruchten Abschnitt. Bei der zweiten handelt es sich um eine unterdimensionierte Schraube durch die Kugelbohrung, die es dem Gelenk ermöglicht, bei Lastumkehr zu klappern und kleine, aber wiederholte Biegeimpulse an der Schaftwurzel zu erzeugen.
Schaftbruch ist die abrupteste Versagensart bei stoßbelasteten Gelenkkopf-Baugruppen. Normalerweise gibt es vor der Trennung keine sichtbare Warnung.
Schadensmodus 3: PTFE Linerscherung und Extrusion
selbstschmierend Gelenkköpfe mit PTFE Verbundauskleidungen sind der Standard für die meisten Industrie- und Korrosionsumgebungsanwendungen. Die Laufbuchse füllt den Spielraum zwischen der Kugel und der Gehäusebohrung aus und sorgt für den reibungsarmen, wartungsfrei-Betrieb, der sie praktisch macht.
Unter Stoßbelastung verhält sich der Liner anders als unter Dauerbelastung. Eine anhaltende Radialkraft komprimiert die PTFE-Auskleidung gleichmäßig über die Kontaktzone. Eine Stoßbelastung übt in einem Bruchteil der Zeit die gleiche Kraft aus und erzeugt eine Druckspitze, die dazu führen kann, dass das Auskleidungsmaterial an den Rändern der Kontaktzone abschert oder aus dem Gehäusebohrungsspiel herausgedrückt wird. Sobald die Auskleidung extrudiert oder geschert wurde, berührt die Kugel direkt den Gehäuselaufring. Die Verbindung frisst nicht sofort, aber die Verschleißrate beschleunigt sich stark und die wartungsfrei-Eigenschaft geht verloren.
Ein Liner-Versagen durch Stöße unterscheidet sich vom Liner-Verschleiß durch den Ort des Materialverlusts. Durch normale Abnutzung wird die Auskleidung über das gesamte Kontaktband allmählich dünner. Beim Stoßextrudieren wird Material am Rand der Kontaktzone entfernt, während die Mitte intakt bleibt.
Für Anwendungen, bei denen Stöße vorhersehbar und häufig auftreten, überdauern mit Metall auf Metall (gefettete) Gelenkköpfe mit Kontaktflächen aus gehärtetem Chromstahl oder Edelstahl überdauernde Einheiten mit PTFE-Auskleidung. Das für eine gefettete Gelenk erforderliche Wartungsintervall ist ein bekannter Kompromiss gegenüber dem unvorhersehbaren Austauschplan eines PTFE-Gelenks im stoßbelasteten Betrieb.
Schadensmodus 4: Verformung des Gehäuseauges und Verlängerung der Bohrung
Das Gehäuseauge eines Gelenkkopf ist ein dünnwandiger Ring, der bei radialer Belastung über die Bohrung hinweg auf Zug belastet wird. Statische Belastungswerte bestimmen die Festigkeit des Gehäusematerials unter dieser Spannung. Eine Stoßbelastung erzeugt bei hoher Dehnungsrate das gleiche Spannungsmuster, und der dünne Abschnitt am Äquator des Auges ist die Fehlerstelle.
Bei leichten Überlastungsereignissen verformt sich das Auge elastisch und kehrt zurück. Bei mäßigen Stoßereignissen, die die statische Grenzlast, aber nicht die Höchstlast überschreiten, führt eine bleibende plastische Verformung zu einer geringfügigen Aufweitung der Bohrung. Die Kugel hat dann radiales Spiel, das sie vorher nicht hatte, und nachfolgende Lastzyklen schaukeln die Kugel in der vergrößerten Bohrung, was den Verschleiß an den Laufbuchsenkanten beschleunigt.
Bei schwerwiegenden Ereignissen, die sich der maximalen Tragfähigkeit nähern, bricht das Gehäuseauge am Äquator oder löst sich vollständig. Hierbei handelt es sich eher um den katastrophalen Fehlermodus des Gehäuses als um den Schaft oder die Auskleidung.
Gegossene oder gesinterte Gelenkkopf Gehäuse sind für diesen Fehlermodus unverhältnismäßig anfällig, da die Porosität des Gussteils bei den hohen Dehnungsraten der Stoßbelastung als Rissbildungsstelle fungiert. Aus Stangenmaterial gefertigte Gehäuse haben eine gleichmäßige, porenfreie Struktur, die eine bessere Widerstandsfähigkeit gegen stoßbedingte Brüche bietet. Für stoßbelastete Anwendungen lohnt sich der Kostenaufschlag, wenn statt gegossener Gehäuse bearbeitete Gelenkkopf-Gehäuse spezifiziert werden.
So wenden Sie den Schockfaktor richtig an
Die Standardmethode zur Berücksichtigung von Schocks bei der Gelenkkopf-Auswahl verwendet einenSchockfaktor(auch Servicefaktor oder Anwendungsfaktor genannt) multipliziert mit der maximal erwarteten Betriebslast. Das Produkt ist die äquivalente statische Belastung, die für die Lagerauswahl im Vergleich zu C0-Bewertung.
Schockfaktorwerte nach Anwendungstyp:
Ruhiger, vibrationsfreier Lauf ohne Erschütterungen: Faktor 1,0 bis 1,5. Mäßiger Stoß mit gelegentlichen Belastungsspitzen bis zum Doppelten der Nennlast: Faktor 2,0 bis 3,5. Starke Stöße, Stoßbelastungen, abrupte Richtungsumkehr: Faktor 3,5 bis 5,0. Extremer Stoß, Endanschlag ohne Dämpfung, landwirtschaftliches Gerät trifft auf vergrabene Hindernisse: Faktor 5,0 bis 6,0 oder höher.
Das Auswahlkriterium ist: C0(kN) ist größer oder gleich dem Stoßfaktor multipliziert mit der maximalen Betriebslast (kN). Wenn der Katalog C0Wenn der Kandidat Gelenkkopf diese Ungleichung nicht erfüllt, wählen Sie die nächstgrößere Größe oder wechseln Sie das Gehäusematerial zu einer höherfesten Legierung.
Beachten Sie bei Edelstahl Gelenkköpfe, dass das C0Die in Katalogen veröffentlichten Werte sind aufgrund der geringeren Streckgrenze austenitischer Sorten typischerweise niedriger als bei Chromstahl Gelenkköpfe mit gleicher Geometrie. Ein 316 rostfreier Gelenkkopf in M16 hat einen niedrigeren C0als ein 52100 Chromstahl Gelenkkopf in der gleichen Gehäusegröße. Wenn Schockfaktorberechnungen den erforderlichen C überschreiten0Über dem, was die Edelstahlkonfiguration leisten kann, gibt es folgende Designoptionen: Erhöhung auf die nächste Gehäusegröße, Wechsel des Kugelmaterials zu Gelenkkopf oder Hinzufügen eines Stoßdämpfers oder Dämpfers an anderer Stelle im Lastpfad, um die Spitzenlast, die Gelenkkopf erreicht, zu reduzieren.
Montagekonfiguration und Stoßrichtung
Die Richtung der Stoßbelastung relativ zur Gelenkkopf Bohrungsachse beeinflusst maßgeblich, welcher Versagensmodus vorherrscht. Ein radialer Stoß direkt quer zur Bohrungsachse belastet das Gehäuseauge unter Spannung und die Kugel-Laufbuchsen-Schnittstelle unter Druck. Dies ist die Konfiguration, für die Belastungswerte veröffentlicht werden und Stoßfaktoren direkt gelten.
Ein axialer Stoß entlang der Bohrungsachse belastet den Halt der Kugel im Gehäuse. Deraxiale Tragfähigkeit eines Gelenkkopfbeträgt typischerweise 10 bis 20 Prozent seiner radialen Kapazität, je nachdem, ob die Konstruktion zweiteilig oder dreiteilig ist und wie die Kugel gehalten wird. Eine Baugruppe, die das Gelenkkopf so positioniert, dass Stoßbelastungen überwiegend entlang der Bohrungsachse und nicht quer dazu eintreffen, führt zu einer falschen Anwendung der Verbindung, unabhängig davon, was die Berechnung der radialen Nennleistung ergibt.
Verbundlasten (gleichzeitige radiale und axiale Komponenten) erfordern eine Vektoraddition der beiden Lastkomponenten vor der Anwendung des Stoßfaktors. Wird bei Vorhandensein einer Axialkomponente allein die Radiallast zur Auswahl herangezogen, wird die äquivalente Last unterschätzt und die Verbindung zu klein dimensioniert.
Wenn die Stoßrichtung vorhersehbar ist, richten Sie die ausEdelstahl GelenkkopfGehäuse so, dass der dominante Stoßvektor mit der radialen Nennachse übereinstimmt, und überprüfen Sie dann separat die axiale Komponente anhand der veröffentlichten Nennwerte. Dies gilt für Endkappen von Hydraulikzylindern, Oberlenker für die Landwirtschaft und Steuergestänge für die Schifffahrt.
Was ändert sich, wenn das Material rostfrei ist?
Edelstahl Gelenkköpfe führt zwei stoßspezifische Überlegungen ein, die bei Kohlenstoffstahl Gelenkköpfe nicht der Fall sind.
Erstens: Kaltverfestigung unter Schock. Austenitischer Edelstahl (304, 316) verfestigt sich unter plastischer Verformung bei hohen Dehnungsgeschwindigkeiten schnell. Ein Stoßereignis, das Brinelling oder eine Verformung des Schaftgewindes verursacht, führt dazu, dass die betroffene Zone härter und spröder wird als das umgebende Material. Nachfolgende Schockereignisse an derselben Stelle treffen auf eine kaltverfestigte Oberfläche mit verringerter Duktilität und reißen leichter. Diese fortschreitende Versprödung ist ohne metallografische Untersuchung nicht sichtbar und spiegelt sich nicht in den Tragfähigkeitswerten des Katalogs wider.
Zweitens Korrosion an der Schadensstelle. Sobald das Grundmetall an der Kugel- oder Laufringoberfläche durch Brinellieren oder Auskleidungsextrudieren freigelegt wird, wird die passive Chromoxidschicht an dieser Stelle zerstört. In Meeres-, Lebensmittelverarbeitungs- oder chemischen Umgebungen setzt Korrosion an der beschädigten Zone schneller ein als auf einer unbeschädigten Oberfläche. Der Schaden durch ein einzelnes Stoßereignis beschleunigt sowohl den mechanischen Verschleiß als auch die Korrosion gleichzeitig.
Die Angabe von 316 anstelle von 304 für stoßbelastete Anwendungen in korrosiven Umgebungen verbessert die mechanische Stoßbeständigkeit nicht direkt. Der Molybdängehalt in 316 verbessert die Korrosionsbeständigkeit an der beschädigten Zone nach einem Stoßereignis und verlangsamt den darauffolgenden kombinierten Verschleiß-Korrosions-Versagen. Dieser sekundäre Vorteil ist in Umgebungen, in denen sowohl Stöße als auch Korrosion auftreten, den Qualitätsaufschlag wert.
Profab MachinestelltEdelstahl Gelenkköpfein 304, 316L und 17-4PH, dimensioniert und ausgelegt für den tatsächlichen Stoßfaktor, den Ihre Anwendung erfordert, nicht nur für die Nennlast.Bearbeitete Gehäusesind dort erhältlich, wo die Gusskonstruktion nicht für den Einsatz unter Stoßbelastung geeignet ist.
