
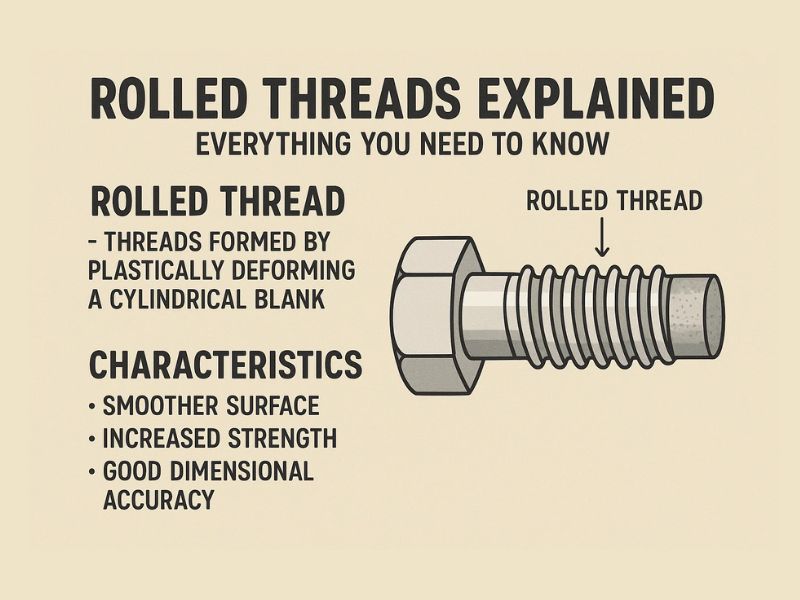
Gerollte Gewinde werden durch das Pressen einer gehärteten Matrize in einen Metallstab geformt, anstatt die Gewindeform wegzuschneiden. Die Metallkörner fließen entlang der Gewindeform, anstatt abgetrennt zu werden, was zusammen mit der Druckspannung, die Blätter in der Oberfläche rollt, eine Ursache für den Festigkeits- und Ermüdungsvorteil ist, den gerollte Gewinde gegenüber geschnittenen Gewinden haben. Hier erfahren Sie, wie das Verfahren funktioniert, welche Vorteile es Ihnen tatsächlich bringt und wann das Schneiden immer noch die bessere Wahl ist.
Übersicht über gerollte Gewinde
Was sind gerollte Gewinde?
Eine gehärtete Matrize drückt auf einen Metallstab und rollt daran entlang, wobei die Gewindeform durch plastische Verformung und nicht durch Materialabtrag geformt wird. Da kein Metall weggeschnitten wird, fließt die Kornstruktur, die über die gesamte Länge des ursprünglichen Stabs verlief, weiterhin entlang des Gewindeprofils, anstatt bei jedem Schnitt unterbrochen zu werden.
Gewindewalzenist eine Möglichkeit, Gewinde nach mehreren UK/ISO-Gewindeformstandards herzustellen, darunter:
- BS 3643: ISO metrische Gewinde
- BS 4827: ISO Miniaturgewinde
- BS 21: Rohrgewinde für Rohre und Fittings
Warum gerollte Gewinde wählen
Beim Walzen wird die Oberflächenschicht unter Druck gesetzt, und diese Restdruckspannung verleiht gerollten Gewinden ihren Ermüdungsvorteil gegenüber geschnittenen Gewinden. Risse müssen die Druckspannung überwinden, bevor sie sich ausbreiten können. Gerollte Gewinde sind in allen Edelstahlkomponenten zu finden: Gelenkköpfe, Kugelgelenke, Gewindestangen, überall dort, wo wiederholte Belastungswechsel die Ermüdungslebensdauer zum begrenzenden Faktor machen.
Gewindewalzprozess
So funktioniert das Gewindewalzen
Der Prozess beginnt mit der Auswahl des richtigen Materials und der Umformung zu geradem Stangenmaterial. Anschließend formt eine Gewindewalzmaschine die Gewinde zu jedem Stab, gefolgt vom Richten und Oberflächenfinishen und anschließendem Schneiden auf die endgültige Länge. Jede Rute wird vor dem Versand überprüft. Das Ergebnis sind Gewinde, die von Lauf zu Lauf exakt und wiederholbar sind, was für Arbeiten in der Automobil- und Luft- und Raumfahrtindustrie wichtig ist, wo Maßhaltigkeit keine Option ist.
Werkzeuge und Maschinen
Verschiedene Walzgeräte erfüllen unterschiedliche Produktionsanforderungen:
- Planetengewindewalzmaschinen:Der Rohling rollt zwischen einer rotierenden kreisförmigen Matrize und einer festen gebogenen Segmentmatrize, was für die Massenproduktion geeignet ist
- Rotationsgewindewalzmaschinen:ähnliche Funktion wie Planetenmaschinen, verwendet für vergleichbare Arbeiten
- Einlaufwalzmaschinen:runde Schneideisen für kurze Gewinde, effizient für Großserien
- Durchlaufwalzmaschinen:bildet lange Gewinde in einem einzigen kontinuierlichen Durchgang, am besten geeignet für einfache Profile
Materialeignung
Stahllegierungen, Edelstahl, Titan, Messing, Bronze, Aluminium und Hochtemperaturlegierungen lassen sich alle gut rollen, da für den Prozess ein Material benötigt wird, das sich plastisch verformt, ohne zu reißen.Edelstahleignet sich besonders gut für Lebensmittel-, Medizin- und Schiffsteile, bei denen Korrosionsbeständigkeit ebenso wichtig ist wie Gewindefestigkeit.
Gewalzte Gewinde: Der Festigkeitsfall
Stärke und Haltbarkeit
Forschung zum Gewindewalzen mit axialer Zustellungberichtete über maximale Verbesserungen von etwa 41 % bei der geschätzten Streckgrenze und 39 % bei der Härte am Gewindegrund im Vergleich zum ungeformten Material, die mit der durch den Walzprozess erzeugten Kornverfeinerung zusammenhängen. Durch die Kaltumformung, die zu diesem Festigkeitsgewinn führt, wird auch die Oberfläche gehärtet, was einer der Gründe dafür ist, dass gerollte Gewinde bei wiederholtem Gebrauch besser halten als geschnittene Gewinde mit derselben Nenngröße.
Ermüdungsbeständigkeit
Beim Ermüdungsverhalten zeigt sich der Unterschied zwischen gerollten und geschnittenen Gewinden im Test am deutlichsten:
- Gewalzte Gewinde versagen bei zerstörenden Ermüdungstests seltener als geschnittene Gewinde derselben Spezifikation
- Kaltumformung und die Druckeigenspannung beim Walzen erhöhen die Festigkeit und Ermüdungsfestigkeit des Gewindes
- Verbindungselemente für die Luft- und Raumfahrtindustrie verwenden üblicherweise gerollte Gewinde, um diesen Ermüdungsvorteil zu erzielen
Für Anwendungen, bei denen ein Gewindeausfall ein Sicherheitsrisiko darstellt, sind gerollte Gewinde daher die übliche Wahl.
Geschwindigkeit und Kosten
Beim Gewindewalzen wird das Gewinde in einem Durchgang geformt; Beim Schneiden sind in der Regel mehrere Durchgänge erforderlich, um das gleiche fertige Profil zu erreichen. Das schlägt sich direkt im Durchsatz nieder: Das Walzen kann bis zu zehnmal schneller ablaufen als das Schneiden, wobei pro Teil weniger Material verschwendet wird. Aus wirtschaftlichen Gründen ist das Rollen bei großen Stückzahlen am klarsten, da bei Produktionsläufen in Tausenden von Stücken der Kostenvorteil pro Teil am größten ist.
Oberflächenbeschaffenheit
Durch Rollen wird die Oberfläche poliert, während das Gewinde geformt wird, wodurch eine glattere Oberfläche entsteht als beim Schneiden:
| Gewindetyp | Oberflächenrauheit (Mikrozoll Ra) |
|---|---|
| Gerollt | 32 oder weniger |
| Schnitt | Selten weniger als 63 |
Eine glattere Gewindeoberfläche bedeutet weniger Reibung im Betrieb und weniger Verschleiß über die Lebensdauer des Befestigungselements.
Anwendungen von gerollten Gewinden
Matrizenmaterialien
Die Auswahl des Werkzeugmaterials hängt vom Produktionsvolumen und den Präzisionsanforderungen ab:
| Material | Vorteile | Anwendungen |
|---|---|---|
| Hartmetall (Wolfram) | Sehr robust, verschleißt langsam, hohe Präzision | Hochleistungsbefestigungen, Luft- und Raumfahrtteile, Spezialgewinde |
| DC53 Stahl | Robust, verschleißfest, leicht zu formen | Großvolumige Standardbefestigungen |
| Schnellarbeitsstahl (HSS) | Wirtschaftlich, hitzebeständig, weit verbreitet | Allzweckmatrizen für kleine bis mittlere Chargen |
Industrie verwendet
Gerollte Gewinde sind überall dort verbreitet, wo es auf die Zuverlässigkeit von Verbindungselementen unter wiederholter Beanspruchung ankommt: Automobil-, Schifffahrts-, Medizin- und Industrieausrüstung stützen sich alle auf den Vorteil der Ermüdungslebensdauer, den das Rollen gegenüber geschnittenen Gewinden bietet.
Wann keine gerollten Gewinde verwendet werden sollten
Rollen ist nicht immer die richtige Entscheidung. Die Kosten für die Werkzeugeinrichtung und die Vorlaufzeit sind höher als beim Schneiden, was bei kleinen Auflagen von Bedeutung ist, wenn das Volumen nie groß genug wird, um diese Kosten wieder hereinzuholen. Walzmaschinen haben auch praktische Grenzen für Gewindelänge und -durchmesser, und nicht jedes Material verformt sich sauber genug, um ohne Risse gewalzt zu werden. Einige beschädigen die Werkzeuge oder erzeugen inkonsistente Gewinde, wenn sie durch den Prozess gezwungen werden.
gerollte Gewinde vs. geschnittene Gewinde
Prozessunterschiede
| Funktion | gerollte Gewinde | Gewinde schneiden |
|---|---|---|
| Formationsmethode | Kaltumformung mit gehärtetem Gesenk | Materialabtrag mit einem Schneidwerkzeug |
| Strukturelle Auswirkungen | Der Kornfluss setzt sich durch den Thread fort | Der Faserfluss wird an jedem Gewindegrund unterbrochen |
| Präzision | Keine Werkzeugspuren; konsistent von Teil zu Teil | Kann auf Anfrage jeden Durchmesser und jede Steigung bearbeiten |
| Installationsglätte | Glatter durch den Umformprozess | Kann durch Werkzeugspuren rauer sein |
| Schadensresistenz | Widerstandsfähiger gegen Ermüdung und Beschädigung | Weniger widerstandsfähig durch unterbrochenen Kornfluss |
Leistungsvergleich
Der Mechanismus hinter der Leistungslücke ist unkompliziert: Durch das Walzen bleibt die Kornstruktur erhalten und die Oberfläche wird komprimiert, was beides der Rissbildung entgegenwirkt. Durch das Schneiden wird der Kornfluss am Gewindegrund unterbrochen, wodurch ein natürlicher Ausgangspunkt für Ermüdungsrisse bei wiederholter Belastung entsteht. Bei Anwendungen mit echter zyklischer Beanspruchung versagen geschnittene Gewinde häufiger als gewalzte Gewinde mit derselben Nennspezifikation.
Fazit
Gewalzte Gewinde überzeugen durch Festigkeit, Ermüdungslebensdauer, Oberflächenbeschaffenheit und Stückkosten pro Stück, weil der Prozess das Gewinde formt, anstatt es wegzuschneiden. Das Schneiden hat immer noch seine Berechtigung für Kleinserien, übergroße Teile, die außerhalb der Reichweite der Walzausrüstung liegen, und Materialien, die sich nicht sauber verformen lassen. Für Edelstahlbefestigungen im Automobil-, Schifffahrts- oder Medizinbereich sind gerollte Gewinde aus gutem Grund eine häufige Wahl.
Profab Machinefertigt Edelstahl-Gewindekomponenten mithilfe von Walzverfahren, die für die Anwendung geeignet sind, mit der entsprechenden Prüfung.
FAQ
Was macht gerollte Gewinde stärker als geschnittene Gewinde?
Durch das Walzen fließt die Kornstruktur des Metalls kontinuierlich entlang der Gewindeform, anstatt sie zu durchschneiden, was sowohl die Festigkeit als auch die Ermüdungsbeständigkeit verbessert.
Können gerollte Gewinde für alle Arten von Metallen verwendet werden?
Die meisten duktilen Metalle lassen sich gut rollen, einschließlich Edelstahl, Titan und Aluminium. Spröde Materialien, die sich nicht plastisch verformen lassen, ohne zu reißen, sind für das Verfahren nicht geeignet.
Wie prüft man die Qualität gerollter Gewinde?
Gewindelehrringe und Lehrdorne überprüfen Größe und Passform. Bei der Sichtprüfung wird vor dem Versand des Teils auf Risse und Nähte geprüft.
Sind gerollte Gewinde bei Großaufträgen kostengünstiger?
Ja. Durch den Single-Pass-Prozess und den geringeren Materialabfall sinken die Stückkosten bei Stückzahlen erheblich, wo die Wirtschaftlichkeit des Walzens am besten funktioniert.
Welche Branchen profitieren am meisten von gerollten Gewinden?
Automobil, Schifffahrt, Medizin und Luft- und Raumfahrt, alles Bereiche, in denen sowohl die Zuverlässigkeit der Befestigungselemente bei wiederholter Beanspruchung als auch die Korrosionsbeständigkeit erforderlich sind.
