
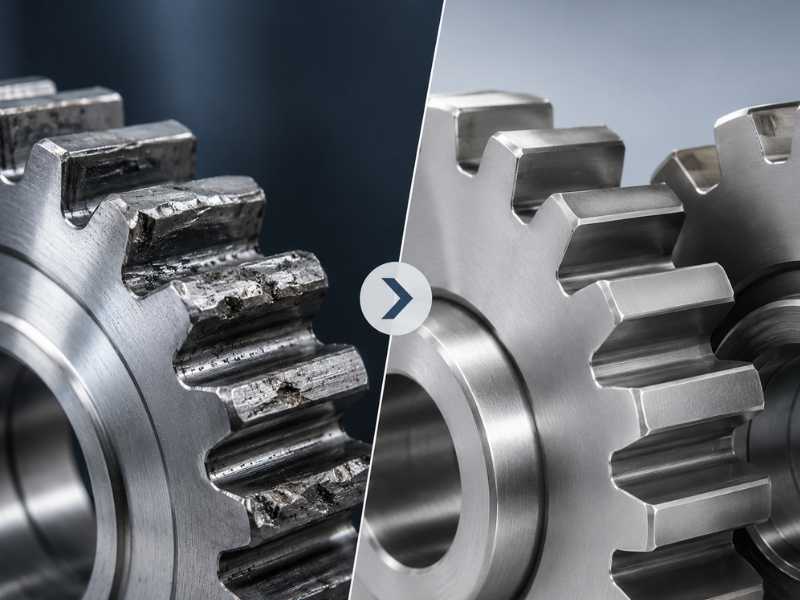
Wählen Sie zuerst die Sorte aus der Umgebung aus: 303 oder 304 für milden, trockenen Einsatz und 316 oder 316L, wenn Chloride vorhanden sind. Planen Sie dann ein Festfressen ein, da rostfreie Oberflächen ähnlicher Härte, die aneinander gleiten, kalt verschweißen können. Beide Entscheidungen gehören auf die Zahnradauslosung.
| Güteklasse | Wo es passt | Was Sie sehen sollten |
|---|---|---|
| 303 | Bearbeitete Teile in milden Umgebungen, in denen es auf die Schnittzeit ankommt | Geringere Korrosionsbeständigkeit und normalerweise nicht verwendet, wenn anschließend geschweißt oder kalt umgeformt wird |
| 304 | Trockener Einsatz im Innen- oder leicht exponierten Außenbereich | Lochfraß, wenn Chloride vorhanden sind |
| 316 / 316L | Marine-, Küsten-, Chemie- und Lebensmittelverarbeitungsdienste mit Chloridexposition | Gallen wie 304; 316L ist die Version für Schweißbaugruppen |
Welche Edelstahlsorte für Zahnräder?
Die Umgebung entscheidet über die Note. Alle drei sind austenitisch, und SSINA, ein Verband der Edelstahlindustrie, sagt, dass austenitische Sorten nur durch Kaltumformung gehärtet werden können, während eine Wärmebehandlung sie nur erweicht. Ein Zahnrad dieser Qualitäten wird daher nicht wärmebehandelt, um einen härteren Zahn zu erhalten.
Sorte 303 ist die frei zerspanbare Variante von 304. SSINA gibt an, dass es mit etwa 25 bis 30 Prozent schnelleren Geschwindigkeiten bearbeitet werden kann, und der BSSA-Bearbeitbarkeitsindex (Automatenstahl mit 1,0 angenommen) beträgt 0,85 für 303 gegenüber 0,52 für 304. Der Preis ist Korrosionsbeständigkeit. SSINA sagt, dass die Elemente, die die Bearbeitbarkeit verbessern, diese negativ beeinflussen und dass Automatensorten normalerweise nicht verwendet werden, wenn Schweißen, Kaltumformen oder Warmschmieden durchgeführt werden soll.
Der Qualitätsführer eines Verbindungselementlieferanten nennt 304 die richtige Lösung für trockene Innen- oder leicht exponierte Außenumgebungen und nennt als Grenzwert die Chloridexposition. Laut SSINA und dem Lieferanten enthält die Sorte 316 2 bis 3 Prozent Molybdän. Der Lieferant gibt an, dass dadurch die Beständigkeit gegen Chlorid-Lochfraß und Spaltkorrosion erheblich verbessert wird, sodass 316 für den Einsatz in der Schifffahrt, an der Küste und im Chemiebereich geeignet ist. Die Sorte 316L ist die kohlenstoffarme Version, die für Schweißbaugruppen entwickelt wurde.
Die Bearbeitungszeit ist Teil der Kosten dieser Sorten. BSSA sagt, dass austenitische Sorten während der Bearbeitung stark verfestigen und dass Vorschübe und Geschwindigkeiten bei herkömmlichen Stählen zu übermäßigem Werkzeugverschleiß führen können. Informationen zu den anderen Edelstahlfamilien finden Sie in unserem LeitfadenEdelstahlsorten.
Warum Stainless Gears Gall
Beim Kaltverschweißen handelt es sich um eine Kaltverschweißung zwischen Gleitflächen. Der ASSDA-Leitfaden zum Festfressen beschreibt es als „verursacht durch Kaltverschweißen der Spitzen von sauberem, oxidfreiem Metall, das zurückbleibt, wenn der Oxidfilm durch aneinander reibende Oberflächen abgelöst wird“. Sie tritt am häufigsten bei intermittierend betätigten, langsam gleitenden Oberflächen auf.
Abrieb tritt nicht nur bei Edelstahl auf. Im selben Ratgeber heißt es, dass Titan und Aluminium ebenfalls abreiben, und ein Stahlhändler beschreibt es als ein Produkt ähnlicher Metalle mit ähnlicher Härte. Der Verbindungslieferant gibt an, dass 304 und 316 dafür anfällig sind.
Hier kommt es auf eine Grenze an. Der Fressratgeber und der Lieferant von Verbindungselementen schreiben über Schrauben und Muttern, nicht über Zahnradzähne. Der Mechanismus ist überall dort, wo rostfreie Oberflächen unter Druck gleiten, derselbe. Bei den nachstehenden Zahlen handelt es sich jedoch um Schraubenzahlen. Stellen Sie die Werte für ein Zahnrad daher nach Konstruktion und Test ein.
So reduzieren Sie das Fressen
ASSDA listet seine Maßnahmen grob in der Reihenfolge ihrer Wichtigkeit auf: Härte, Design und Qualitätskontrolle, Reduzierung der Reibung und Oberflächenkontaktspannung.
Machen Sie die Härte unterschiedlich
Das erste Maß ist ein Härteunterschied von mindestens 50 Brinell zwischen den beiden Oberflächen. ASSDA nennt dies eine Faustregel für Schrauben und Muttern. Außerdem wird gewarnt, dass 304 und 316, die oft als Heilmittel zitiert werden, nicht unbedingt einen ausreichenden Unterschied ergeben.
Wählen Sie ein anderes passendes Material
Zwei verschiedene rostfreie Stähle über den Kontakt hinweg können hilfreich sein, und ASSDA bezieht den Gewinn größtenteils auf den Härteunterschied zwischen ihnen. Für ein austenitisches Teil empfiehlt sich ein hartes Bauteil aus Duplex-Edelstahl oder martensitischem 431 oder ein weiches Bauteil aus Aluminiumbronze, wenn die Umgebung nicht korrosiv genug ist, um es zu verschwenden.
Die Sulfidpartikel im Automatenstahl 303 scheinen auch für die Schmierung zu sorgen. Qualitäten wie Nitronic 60 und Gall-Tough widerstehen dem Festfressen stark, obwohl ihre Korrosionsbeständigkeit sorgfältig geprüft werden muss.
ASSDA meldet auch gemessene Schwellenspannungen aus rotierenden Pin-on-Block-Tests (ASTM G98) gegenüber 304. Sowohl 304 gegen 304 als auch 316 gegen 304 beginnen bei 13 MPa zu fressen, und ein anderes Gegenmetall erhöht die Belastung erheblich.
| Gegenstück aus Metall, getestet gegen 304 (140 HB) | Zustand und Härte | Schwellenfressspannung (MPa) |
|---|---|---|
| 304 | Austenitisch, geglüht, 140 HB | 13 |
| 316 | Austenitisch, geglüht, 150 HB | 13 |
| 430 | Ferritisch, geglüht, 159 HB | 165 |
| 410 | Martensitisch, gehärtet und spannungsarm geglüht, 352 HB | Über 340 |
| Nitronic 60 | Austenitisch, geglüht, 205 HB | Über 340 |
| Waukesha 88 (enthält Zinn und Wismut) | 141 HB | Über 340 |
Dies ist eine Labor-Rangfolge von Paaren, keine Grenze für einen Zahnradzahn. Es zeigt, warum 304 gegen 304 oder 316 die zu vermeidende Paarung ist.
Härten oder beschichten Sie die Oberfläche
Härtere Oberflächen sind normalerweise weniger anfällig: hartverchromt, nitriert, aufgekohlt oder kaltverformt. Jeder hat seinen Preis. Der Leitfaden besagt, dass nitrierte oder aufgekohlte Oberflächen eine geringere Korrosionsbeständigkeit aufweisen als gebeizter und passivierter Edelstahl. Es heißt auch, dass Hartchrombeschichtungen nicht für den Einsatz bei hohen Temperaturen oder hoher Beanspruchung empfohlen werden, da sie reißen und abplatzen können. Eine kugelgestrahlte Oberfläche ist rauer und daher anfälliger für Abrieb.
Kontrollieren Sie die Oberflächenbeschaffenheit
Glatter ist nicht immer besser. ASSDA sagt, dass hochglanzpolierte Oberflächen (Ra unter 0,25 µm) und sehr raue Oberflächen stärker zum Abrieb neigen und dass elektropolierte Oberflächen so glatt sein können, dass es zu erheblichen Abriebproblemen kommt. Außerdem wird darauf hingewiesen, dass durch das Elektropolieren raue Kanten geglättet werden, wodurch die Tendenz verringert wird. Geben Sie in der Zeichnung einen Oberflächenbereich an, nicht „so glatt wie möglich“, und entgraten Sie die Kontaktflächen.
Schmieren Sie den Kontakt und halten Sie ihn sauber.
ASSDA nennt Schmierstoffe, die Nickel, Molybdän, Kupfer, Silber oder Graphit enthalten, und sagt, dass sie schmutzig sein können. Für hohe Temperaturen sind solche auf Nickelbasis besser geeignet. Es warnt vor Spaltkorrosion, wenn Fett austrocknet und Risse bekommt, und vor galvanischer Korrosion, wenn Graphit in großen Mengen verwendet wird. Prüfen Sie, ob alle Schmierstoffe den Wasch- oder Lebensmittelkontaktvorschriften der Ausrüstung entsprechen.
Eine geringere Kontaktspannung hilft ebenfalls. Laut ASSDA ist eine Verringerung der Flächenpressung wirksam, indem die Kontaktfläche vergrößert oder die Belastung verringert wird. Die Teile müssen fest genug sitzen, um Vibrationen und Verschleiß zu vermeiden, und Schmutz oder abrasive Materialien müssen von der Berührung ferngehalten werden.
Überprüfen der Note, die Sie erhalten
Ein Magnet identifiziert die Sorte nicht. Laut SSINA werden geglühte austenitische Sorten nicht von einem Magneten angezogen, obwohl einige nach der Kaltumformung leicht magnetisch werden können, sodass ein Magnettest 304 nicht von 316 unterscheiden kann.
Die Checkliste des Verbindungslieferanten ist ein besseres Modell: ein Materialtestbericht, der an die Schmelzenzahl des gelieferten Materials gebunden ist, wobei die Prozentsätze von Chrom, Nickel und Molybdän mit der Qualität verglichen werden. Wenn es auf die Güteklasse ankommt, kann ein Käufer jeden Lieferanten um einen Materialtestbericht in Verbindung mit der Chargennummer bitten.
Was man an ein Zahnrad anbringen sollte Zeichnung
Diese Elemente stammen aus den oben genannten Quellen und sind unsere Entwurfsempfehlungen, kein Standard:
- Die Sorte und ob das Zahnrad geschweißt wird
- Das Material und die Härte des Gegenzahnrads, damit der Härteunterschied überprüft werden kann (die 50-Brinell-Faustregel stammt aus einer Verschraubungsanleitung)
- Die Zahnflankenbearbeitung als Reihe
- Das Schmiermittel und ob die Ausrüstung mit Lebensmitteln in Berührung kommt oder abwaschbar ist
- Die Arbeitsumgebung, insbesondere Chloride
Was Sie für ein Getriebeangebot senden sollten
Profab Machine machtZahnräder aus Edelstahlin 303, 304, 316 und 316L, einschließlich Stirnrad-, Helix-, Kegel- und Schneckentypen, zu Ihrer Zeichnung. Senden:
- Eine Zeichnung oder ein Muster oder der Zahnradtyp
- Modul- oder Durchmesserteilung, Eingriffswinkel und Zähnezahl
- Gesichtsbreite, Bohrung und Keilnut
- Die Sorte sowie das Material und Schmiermittel des Gegenzahnrads
- Menge pro Bestellung
Fazit
Wählen Sie die Sorte aus der Umgebung aus und behandeln Sie dann das Festfressen als Konstruktionsfrage: zuerst ein Härteunterschied, ein anderes Gegenmaterial, eine kontrollierte Oberfläche, ein geeignetes Schmiermittel und eine geringere Kontaktspannung. Die Nummern in den verfügbaren Anleitungen beziehen sich auf Schrauben. Überprüfen Sie sie daher anhand Ihres Zahnkontakts. Wenn Sie eine Zeichnung haben, senden Sie die obige Liste an Profab Machine und wir schlagen Ihnen eine Paarung vor. Um Getriebetypen zu vergleichen, lesen Sie unseren Artikel überSchräg- und Stirnräder.
Quellen
- SSINA, Handbuch für die Bearbeitung von Edelstahl
- ASSDA, Technische FAQ 5, Fressen und seine Kontrolle
- BSSA, Einfluss der Stahlfamilie auf die Zerspanbarkeit
- Ein Qualitätsleitfaden für Lieferanten von rostfreien Verbindungselementen (304, 316 und 316L, Abriebfestigkeit, Materialtestberichte)
- Der Artikel eines Stahlhändlers zur Verhinderung von Festfressen
