
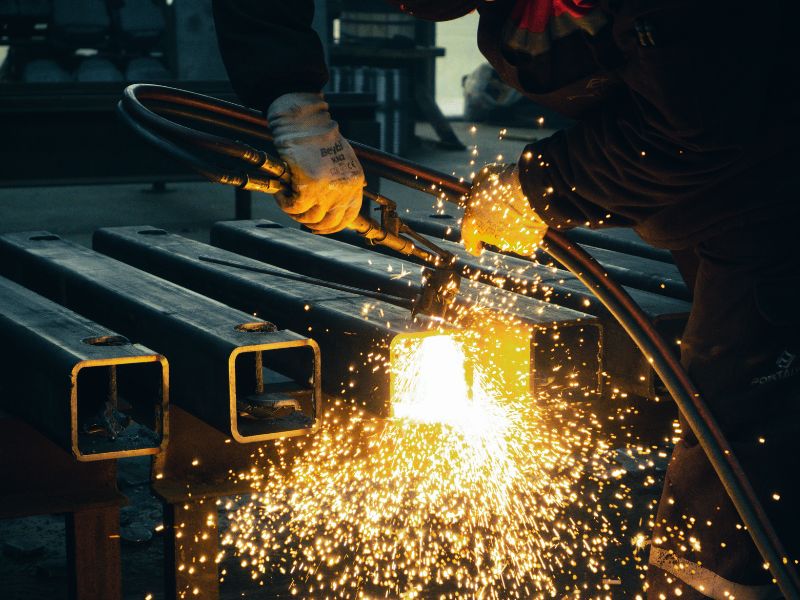
Die Frage „Welche Schweißart ist die stärkste?“ wird ständig gestellt und immer wieder falsch beantwortet. Die Einstufung von Schweißprozessen nach Festigkeit geht daneben. Eine TIG-Schweißnaht an einer nicht ordnungsgemäß vorbereiteten 316L-Schweißnaht versagt schneller als eine gut ausgeführte MIG-Schweißnaht an derselben Verbindung. Die eigentliche Frage ist: Welcher Prozess passt zu Ihrem Material, Ihrer Geometrie und Ihrem Fehlermodus?
Dieser Leitfaden behandelt die vier wichtigsten Schweißverfahren, die in der industriellen Fertigung verwendet werden, was ihre tatsächliche Verbindungsfestigkeit steuert und warum sich insbesondere rostfreier Stahl bei jeder Methode anders verhält als Kohlenstoffstahl.
Die 4 Haupttypen von Schweißprozessen
MIG Schweißen (GMAW – Gas-Metalllichtbogenschweißen)
MIG verwendet eine kontinuierlich zugeführte abschmelzende Drahtelektrode und ein Schutzgas (typischerweise Argon-CO2-Mischungen für Stahl, reines Argon für Edelstahl). Der Lichtbogen schmilzt gleichzeitig den Draht und das Grundmetall. Aufgrund seiner Geschwindigkeit und einfachen Automatisierung ist es der am häufigsten verwendete Prozess in Produktionsumgebungen.
Bei rostfreiem Stahl ist MIG das Schweißen in Abschnitten mit einer Wandstärke über 3 mm möglich, bei denen die Ästhetik der Schweißnaht für den Durchsatz zweitrangig ist. Die Haupteinschränkung ist die Steuerung der Wärmezufuhr. Übermäßige Hitze in Edelstahl löst eine Sensibilisierung aus, bei der sich Chrom mit Kohlenstoff verbindet und an den Korngrenzen Chromkarbid bildet, wodurch die lokale Chromkonzentration abnimmt und eine korrosionsanfällige Zone entsteht. Bei 316- oder 316L-Baugruppen, die einer Reinigung oder Meeresexposition ausgesetzt sind, führen unkontrollierte MIG-Parameter direkt zu vorzeitiger Lochfraßbildung in der Schweißzone.
Pulse MIG behebt dieses Problem teilweise durch den Wechsel zwischen hohem Spitzen- und niedrigem Hintergrundstrom, wodurch der durchschnittliche Wärmeeintrag reduziert und gleichzeitig eine gute Fusion aufrechterhalten wird. Für die Edelstahlverarbeitung in der Lebensmittelverarbeitung oder in chemischen Umgebungen ist Puls MIG deutlich besser als Standard-MIG.
TIG Schweißen (GTAW – Gas-Wolfram-Lichtbogenschweißen)
TIG verwendet eine nicht verbrauchbare Wolframelektrode, um den Lichtbogen zu erzeugen, wobei der Schweißer manuell Füllstäbe hinzufügt. Die Abschirmung erfolgt typischerweise durch reines Argon. Der Prozess ist langsamer und erfordert mehr Geschick des Bedieners, ermöglicht dem Schweißer jedoch eine präzise Kontrolle über die Wärmezufuhr, die Pfützengröße und die Auftragsrate des Füllstoffs.
Für Präzisionskomponenten aus Edelstahl ist TIG der Standardprozess für die meisten Fertigungsbetriebe. Der geringe und kontrollierbare Wärmeeintrag minimiert die Wärmeeinflusszone (HAZ), verringert das Sensibilisierungsrisiko und erzeugt eine saubere Schweißnaht mit geringer Porosität. Bei dünnwandigen Bauteilen (unter 3 mm) ist TIG oft die einzig praktikable Option. Es verarbeitet 304, 316, 316L, 17-4PH und Duplex-Qualitäten ohne wesentliche Prozessanpassungen, allerdings muss die Füllstoffauswahl mit der Grundmetallsorte übereinstimmen.
Die Schweißfestigkeit einer ordnungsgemäß ausgeführten TIG-Verbindung auf Edelstahl wird nicht in erster Linie durch den Prozess selbst begrenzt. Sie wird durch das Verbindungsdesign, die Passqualität und die Übereinstimmung des Zusatzmetalls mit den mechanischen Eigenschaften des Grundmaterials begrenzt.
Stabschweißen (SMAW – Shielded Metal Arc Welding)
Beim Stabschweißen wird eine abschmelzbare beschichtete Elektrode verwendet. Beim Verbrennen der Elektrode erzeugt die Beschichtung ihr eigenes Schutzgas und eine Schlackenschicht, die das Schmelzbad schützt. Es erfordert kein externes Schutzgas und toleriert schlechte Oberflächenbedingungen, was es zum bevorzugten Verfahren für Feldreparaturen, Strukturkonstruktionen und Situationen macht, in denen die Tragbarkeit wichtiger ist als die Perlenqualität.
Für Präzisionsbauteile aus Edelstahl ist Stabschweißen selten die richtige Wahl. Der Wärmeeintrag ist hoch und schwer zu kontrollieren. Der Prozess erzeugt tendenziell breitere HAZ und mehr Verzerrungen als TIG. Bei austenitischen Sorten wie 316 kann es mit passenden Elektroden (z. B. E316L-16) verwendet werden, aber die Ergebnisse sind typischerweise schlechter als TIG bei allem, was enge Maßtoleranzen oder ein kosmetisches Finish erfordert. Stabschweißen kommt bei rostfreien Konstruktionen (Handläufe, Tanks) häufiger vor als bei bearbeiteten Bauteilen.
Flux-Core Welding (FCAW – Flux-Cored Arc Welding)
Der Flussmittelkern verwendet einen mit Flussmittel gefüllten röhrenförmigen Draht, der den Lichtbogen von innen abschirmt. Er läuft schneller als der Stab und bewältigt dickere Abschnitte besser als der Standard MIG. Selbstgeschützte Versionen funktionieren im Freien, wo Wind das externe Schutzgas verteilen würde.
In der Edelstahlherstellung spielt FCAW eine begrenzte Rolle. Eine gasgeschützte Flussmittelseele (FCAW-G) mit geeignetem rostfreiem Draht kommt zwar in schweren strukturellen Edelstahlarbeiten vor, ist jedoch bei der Herstellung von Präzisionskomponenten nicht üblich. Der Prozess erzeugt mehr Spritzer und Schlacke als MIG oder TIG, und die Perlenqualität bei engen Geometrien ist schwieriger zu kontrollieren.
Gelenkdesign: Das bestimmt tatsächlich die Festigkeit
Der stärkste Schweißverbindungstyp ist die Nutschweißung (insbesondere eine vollständig durchdringende Stumpfverbindung mit Unterlage), da das Schweißgut den gesamten Querschnitt ausfüllt und die Verbindungsfläche der Querschnittsfläche des Grundmaterials entspricht oder diese überschreitet. Unter Zugbelastung gibt das Grundmetall nach, bevor eine ordnungsgemäß ausgeführte Nutschweißung versagt.
Kehlnähte sind die häufigste Art in der Produktionsfertigung. Sie erreichen per Definition keine vollständige Penetration und ihre effektive Halsgröße (nicht die Beingröße) bestimmt die Stärke. Eine 10-mm-Kehlnaht trägt nicht die gleiche Last wie eine 10-mm-Stumpfnaht.
Für Komponenten wieEdelstahl Gabelkopf GelenkköpfeoderGelenkkopf Verknüpfungen, bei denen Spannung und Biegung kombiniert werden, ist die Schweißnahtgeometrie ebenso wichtig wie der Prozess. Eine TIG-Schweißnaht an einer schlecht konstruierten Verbindung schlägt fehl. Eine MIG-Schweißnaht an einer ordnungsgemäß vorbereiteten Nut mit vollständiger Durchdringung kann dies übertreffen.
Schweißen von Edelstahl: Warum es sich anders verhält
Kohlenstoffstahl ist relativ tolerant gegenüber Schwankungen der Wärmezufuhr. Edelstahl ist dies aus zwei Gründen nicht der Fall.
Erstens: Sensibilisierung. Austenitische Sorten (304, 316, 316L) enthalten Kohlenstoff, der sich bei Temperaturen zwischen 450 und 850 °C mit Chrom verbindet und Chromkarbide bildet. Durch diese Karbidausfällung an den Korngrenzen wird das lokale Chrom unter den Schwellenwert von ~11 % reduziert, der zur Aufrechterhaltung des Passivfilms erforderlich ist. Die Folge ist interkristalline Korrosion in der Schweißnahtzone. Die Verwendung kohlenstoffarmer Sorten (316L über 316, 304L über 304) reduziert die Karbidausfällung und die Kontrolle der Wärmezufuhr begrenzt die Zeit, die im Sensibilisierungstemperaturbereich verbracht wird.
Zweitens Wärmeleitfähigkeit. Edelstahl hat eine geringere Wärmeleitfähigkeit als Kohlenstoffstahl, was bedeutet, dass die Wärme nicht so schnell aus der Schweißzone abgeleitet wird. Dadurch wird die Wärme konzentriert, das Verzerrungsrisiko bei dünnen Schnitten erhöht und die Verweildauer im Sensibilisierungsbereich verlängert. Das TIG-Schweißen mit kontrollierten Zwischenlagentemperaturen (typischerweise unter 150 °C für austenitischen Edelstahl) behebt dieses Problem direkt.
Für Anwendungen wieSpurstangen aus EdelstahloderGelenklagerWo sowohl Dimensionsstabilität als auch Korrosionsleistung an Schweißschnittstellen von Bedeutung sind, sind diese thermischen Verhaltensweisen nicht akademisch. Sie erscheinen im Dienst.
Kurzanleitung zur Prozessauswahl
Wenn Sie eine geschweißte Edelstahlkomponente angeben, finden Sie hier einen vereinfachten Entscheidungsrahmen:
Für dünne Abschnitte (unter 3 mm) oder passgenaue Komponenten mit engen geometrischen Toleranzen ist TIG das richtige Verfahren. Für Produktionsbaugruppen mit Abschnittsdicken über 4 mm, bei denen es auf die Ausgangsleistung ankommt, ist Puls MIG mit rostfreiem Draht mit niedrigem Kohlenstoffgehalt akzeptabel. Für Reparaturen vor Ort oder Strukturarbeiten, bei denen die Oberflächenvorbereitung schlecht ist und eine Tragbarkeit erforderlich ist, bleiben Sie bei Elektroden der Güteklasse 316L. Für schwere strukturelle Edelstahlanwendungen in Nicht-Präzisionsanwendungen ist ein gasgeschützter Flussmittelkern sinnvoll.
Die „stärkste“ Schweißnaht für eine bestimmte Anwendung ist diejenige, die eine ausreichende Verbindungsfestigkeit bietet, die Wärmeeinflusszone entsprechend der Betriebsumgebung verwaltet und die Maßanforderungen der Komponente erfüllt. Kein Prozess ist allgemein der stärkste.
Fazit
Die Auswahl eines Schweißverfahrens für Edelstahl beginnt mit dem Material und der Verbindung, nicht mit einer allgemeinen Festigkeitsbewertung. TIG für dünne Abschnitte und enge Toleranzen, Impuls-MIG für Produktionsvolumen bei dickerem Material, Stab- oder Flussmittelkern für Feld- und Strukturarbeiten und Verbindungsdesign (Nut vs. Hohlkehle, vollständige Durchdringung vs. Oberflächenraupe) legt die tatsächliche Festigkeitsobergrenze fest, unabhängig davon, in welchem Prozess die Raupe aufgetragen wurde. Richten Sie den Prozess, die Qualität und die Verbindungsgeometrie an der Betriebsumgebung aus, damit die Schweißnaht hält. Wenn Sie eine davon falsch verstehen, können die anderen dies nicht kompensieren.
Profab Machinefertigt kundenspezifisch geschweißte Edelstahlkomponenten, die TIG oder Puls MIG gemäß Zeichnung erfordern. Wenden Sie sich an Profab Machine, um den richtigen Schweißprozess und das richtige Verbindungsdesign für Ihre Anwendung zu erarbeiten.
FAQ
Ist TIG Schweißen immer stärker als MIG für Edelstahl?
Nicht universell. TIG erzeugt sauberere Schweißnähte mit geringerer Porosität und besserer Kontrolle der Wärmeeinflusszone, was für korrosionsempfindliche Betriebsumgebungen von Bedeutung ist. Aber auf dicken Abschnitten, in denen eine vollständige Durchdringung erforderlich ist, kann Puls MIG eine gleichwertige Verbindungsfestigkeit bei schnelleren Abscheidungsraten erreichen. Der Vorteil von TIG liegt in der Präzision und Korrosionsbeständigkeit, nicht in der absoluten Zugfestigkeit in jeder Konfiguration.
Was ist der Unterschied zwischen Schweißart und Schweißverfahren?
Der Schweißprozess (MIG, TIG, Stick) bezieht sich auf die Art und Weise, wie Lichtbogen und Zusatzwerkstoff erzeugt werden. Der Schweißnahttyp (Kehle, Nut, Stumpf, Überlappung) bezieht sich auf die Geometrie der Verbindung selbst. Beide wirken sich unabhängig voneinander auf die Kraft aus. Eine von TIG hergestellte Kehlnaht kann schwächer sein als eine von MIG hergestellte Kehlnaht, wenn die Kehlnaht eine vollständige Durchdringung erreicht, die Kehlnaht jedoch nicht.
Warum übertrifft 316L 316 bei Schweißverbindungen im korrosiven Einsatz?
Die „L“-Bezeichnung begrenzt den Kohlenstoffgehalt auf maximal 0,03 % gegenüber 0,08 % beim Standard-316. Ein geringerer Kohlenstoffgehalt bedeutet eine geringere Ausfällung von Chromkarbid während des thermischen Schweißzyklus, wodurch mehr freies Chrom an der Korngrenze erhalten bleibt und die Korrosionsbeständigkeit des Passivfilms in der Wärmeeinflusszone erhalten bleibt. Für alle geschweißten Komponenten, die in der Lebensmittelverarbeitung, im Schifffahrts- oder Chemiebereich eingesetzt werden, ist die Angabe von 316L gängige Praxis.
