
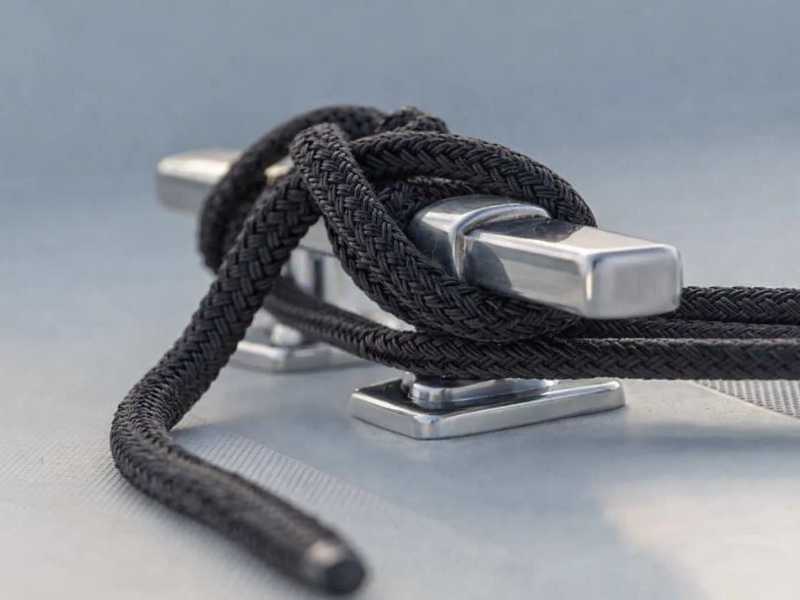
Ein treibendes Boot kündigt sich selten an. Die Bootsklampe hält eine ganze Saison lang und versagt dann. Um 2 Uhr morgens bei starkem Wellengang oder in dem Moment, in dem ein vorbeifahrendes Handelsschiff eine Spur durch einen ansonsten ruhigen Yachthafen sendet. Nach einem Vorfall ist die Ursache fast immer auf die Hardware zurückzuführen, nicht auf den Knoten: eine zu kleine Bootsklampe, ein Gussbeschlag mit innerer Porosität, ein durchgehender Bolzen aus Glasfaser ohne Trägerplatte. Die Hardware-Entscheidung wird einmal getroffen und selten erneut geprüft, weshalb sie mehr Aufmerksamkeit verdient, als sie normalerweise erhält. Dabei geht es darum, wie eine Bootsklampe tatsächlich funktioniert, was die Materialauswahl für den Langzeitbetrieb bedeutet und was Sie überprüfen sollten, bevor Sie eine Klampe installieren oder bestellen.
Was eine Bootsklampe bewirkt und wie die Mechanik funktioniert
Eine Bootsklampe ist ein Beschlag mit zwei Hörnern, der eine Anlegeleine, eine Festmacherleine oder eine Ankerleine mithilfe einer Reihe von Wicklungen und Kupplungen und nicht durch einen Verriegelungsmechanismus hält. Das Design ist seit Jahrhunderten Standard-Schiffszubehör, weil es ein echtes Problem mit minimaler Komplexität löst: Wie hält man ein flexibles Seil unter variablen dynamischen Belastungen mit einer starren Halterung, die von einer einzelnen Person schnell befestigt und gelöst werden kann?
Die Antwort ist Reibungsverteilung. Bei einer korrekt befestigten Bootsklampenkupplung wird die Leine zuerst um den Körper der Klampe gewickelt, wodurch eine Vollkontakt-Reibungszone entsteht, die den Großteil der Spitzenlast trägt. Die Acht über den Hörnern sorgt für zusätzlichen Richtungswiderstand. Die verriegelbare Halbkupplung sichert das Heck. Keine Nockenmechanismen, keine Klemmkraft, keine beweglichen Teile. Nur Geometrie und Reibung am Klampenkörper. Diese Einfachheit ist die Stärke des Designs: Abgesehen von der strukturellen Integrität der Armatur selbst und der Qualität ihrer Montage gibt es nichts, was mechanisch ausfallen könnte.
Eine Standard-Hornklampe besteht aus drei Strukturelementen. Die Basis ist die flache Montageplattform, die mit dem Deck oder der Dockoberfläche verschraubt ist. Bei Stoß- oder Windlast überträgt es die Kraft auf die Befestigungselemente und über diese auf die Trägerplatte und den darunter liegenden Strukturuntergrund. Der Körper ist der erhöhte Mittelteil, um den sich die anfängliche Rundung bildet (hier verrichtet die Reibung den größten Teil ihrer Arbeit, weshalb das Körperprofil und die Oberflächenbeschaffenheit für den Liniengriff unter Last von Bedeutung sind). Die Hörner sind die beiden vorspringenden Arme, über die die Acht läuft. Die Horngeometrie, insbesondere Vorsprungslänge, Winkel und Spitzenprofil, bestimmt, wie sauber die Acht sitzt und wie zuverlässig sie sich nach anhaltender Belastung löst, ohne zu verklemmen. Montagelöcher oder Senkbohrungen an jedem Ende der Basis nehmen die Durchgangsschrauben auf; Einige Bootsklampen verfügen über eine mittlere Nut oder einen Schlitz, um das Einfädeln der Leine für Schnellspannanwendungen zu erleichtern.
DerWikipedia-Eintrag zu Bootsschuhendokumentiert die historische Bandbreite der Konfigurationen verschiedener Schiffstypen. Die Hornklampe bleibt die dominierende Befestigung für Anlege- und Festmacherleinen, da kein einfacheres Design die gleiche Kombination aus Tragfähigkeit, zuverlässiger Befestigung und Schnellverschluss erreicht. Unter widrigen Bedingungen sind diese Eigenschaften wichtiger als unter ruhigen.
-Klampen gibt es neben der Standard-Hornklampe auch in mehreren speziell angefertigten Varianten: aufklappbare und bündig montierte Klampen für Deck-kritische Schiffe, Nocken- und Klemmklampen für die laufende Takelage statt zum Festmachen und schwerere Dockklampen für feste Installationen. Welches Modell zu einem bestimmten Deck- oder Dock-Layout passt, ist Ihre eigene Entscheidung – sieheProfabs Leitfaden zu den gängigen Bootsklampentypenfür die vollständige Aufschlüsselung der Anwendung und Grenzen jedes Typs.
Die materielle Entscheidung: Warum 316 das Minimum und nicht das Premium ist
Bei der Qualitätsfrage für Bootsklampen geht es nicht um Premium versus Budget. Es geht darum, welche Legierungen in welchen Umgebungen nach jahrelangem Einsatz strukturell intakt bleiben. Die Versagensmodi der falschen Klasse sind erst bei dem Belastungsereignis sichtbar, das sie aufdeckt.
Süßwasser- und geschützte Häfen:304 Edelstahl (18 % Chrom, 8 % Nickel) und eloxiertes Aluminium bieten beide eine angemessene Leistung. 304 bildet in Umgebungen mit niedrigem Chloridgehalt eine stabile passive Oxidschicht, und durch regelmäßiges Spülen mit periodischer Passivierung bleibt die Integrität problemlos erhalten.
Küsten-, Gezeiten- und Offshore-Umgebungen:Die Chloridkonzentration im Meerwasser greift durchLochfraßkorrosion. Chloridionen dringen an mikroskopisch kleinen Oberflächendefekten in die Oxidschicht ein und erzeugen Vertiefungen, die sich unter der Oberfläche vertiefen, während sie von oben oberflächlich stabil erscheinen. Entscheidend ist die bauliche Konsequenz: Lochfraß verringert den Tragquerschnitt von innen, bevor es zu sichtbaren Oberflächenschäden kommt. Die Hardware kann akzeptabel aussehen und an den Durchgangsbolzenlöchern und Hornwurzelabschnitten, die die Stellen mit der höchsten Belastung an der Armatur darstellen, bereits beeinträchtigt sein.
316 Stainless begegnet diesem Problem durch die Zugabe von 2 bis 3 Prozent Molybdän zur Legierungszusammensetzung. Molybdän stabilisiert die Passivschicht in Chloridumgebungen, indem es das kritische Lochfraßpotential erhöht und so die Wahrscheinlichkeit einer Lochfraßbildung bei den Spannungskonzentrationen verringert, die jeder Strukturbefestigung innewohnen. ASTM A276 316 (die Stangen- und Formspezifikation für aus dem Vollen gefertigte Produkte) ist die Mindestgüte für Gezeiten- und Küstenanwendungen. Gussalternativen fallen unter die Güteklasse ASTM A743; Überprüfen Sie beim Vergleich von Lieferantenangeboten, welcher Standard gilt, da dieser Ihnen Aufschluss über die Herstellungsmethode und die Kornstruktur des Teils gibt.
316 im Vergleich zu 316L:Das „L“ bedeutet kohlenstoffarm: maximal 0,03 Prozent gegenüber 0,08 Prozent im Standard-316. Diese Unterscheidung ist insbesondere für Schweißbaugruppen von Bedeutung. Beim Schweißen wird das umgebende Metall über den Sensibilisierungstemperaturbereich erhitzt, wodurch Chromkarbid an den Korngrenzen ausfällt und das für die Passivierung in der Wärmeeinflusszone verfügbare Chrom aufgebraucht wird. 316L verhindert diese Ausfällung und sorgt so für die Korrosionsbeständigkeit in der gesamten Schweißzone. Für aus Vollmaterial gefertigte Klampen ohne Schweißverbindungen sind 316 und 316L im Salzwasserbetrieb gleichwertig. Wenn die Hörner an die Grundplatte geschweißt sind, geben Sie 316L an.
Gegossen versus bearbeitet:Feingussstollen werden durch Gießen einer geschmolzenen Legierung in eine Keramikform geformt. Die resultierende Kornstruktur kann Porosität, Segregation und an die Oberfläche angrenzende Defekte aufweisen, die durch die Nachbearbeitung möglicherweise nicht vollständig behoben werden. CNC-bearbeitete Klampen werden aus massivem Stangenmaterial geschnitten und erzeugen eine gleichmäßige Kornstruktur ohne Gussfehler. Der Unterschied ist am deutlichsten bei Durchgangsbolzenlöchern und Hornwurzelquerschnitten ausgeprägt, die die Stellen mit der höchsten Beanspruchung des Fittings unter dynamischer Last der Docklinie darstellen.
Passivierung:Sogar 316-Stangenmaterial kann während der Bearbeitung freie Eisenverunreinigungen von CNC-Schneidwerkzeugen aufnehmen. Eine Passivierungsbehandlung nach der Bearbeitung gemäß ASTM A967 entfernt diese Oberflächenverunreinigungen und optimiert die passive Chromoxidschicht. Für Beschaffungsteams ist die Bestätigung, dass fertige Teile nach der Bearbeitung passiviert werden, ein wichtiger Qualitätskontrollpunkt. Es unterscheidet maschinell bearbeitete Teile, die die spezifizierte Leistung erbringen, von solchen, die korrekt aussehen, aber latente Probleme mit der Oberflächenchemie aufweisen.
Materialauswahl nach Umgebung:
- Süßwasser-/geschützter Hafen: 304 Edelstahl oder eloxiertes Aluminium ist ausreichend
- Küste und Gezeiten: 316 rostfreies Minimum (ASTM A276 für bearbeitete; ASTM A743 CF8M für gegossene)
- Offshore- und exponierte Verankerungen: 316 für bearbeitete Komponenten; 316L für alle Schweißbaugruppen
- Befestigungselemente: A4-70 oder A4-80 (ISO 3506; entspricht ASTM F593 Gruppe 2 in nordamerikanischen Spezifikationen). Verwenden Sie KEINE Schrauben vom Typ A2 (304-Qualität) mit 316-Bootsklampen; Die Nichtübereinstimmung führt zu Roststreifen an Deck, die fälschlicherweise der Klampe zugeschrieben werden
- Passivierung nach der Bearbeitung gemäß ASTM A967: Bestätigt die Integrität der Passivschicht nach der CNC-Bearbeitung
Dimensionierung, Installation und Überprüfung
Die Klampenlänge sollte mit dem Durchmesser der Dockleine skaliert werden, nicht nur mit der Schiffslänge – die standardmäßige Faustregel für die Schifffahrt und ihre Grenzen werden ausführlich in behandeltProfabs Ratgeber zur Größenbestimmung von Bootsklampen. Die richtige Größe ist ebenso wichtig wie die richtige Wahl des Materials: Eine zu kleine Klampe versagt bei Spitzenlast, und eine übergroße Klampe in Kombination mit einer zu kleinen Leine bringt die Seilwicklungen in die falsche Geometrie, um richtig zu greifen.
Installation: Was unter dem Deck liegt
GFK- (Glasfaser-) und Holzdecks sind keine strukturellen Befestigungsuntergründe unter anhaltender dynamischer Belastung. Eine in Glasfaser eingeschraubte Schraube hält so lange, bis sich die zyklische Belastung am Schraubenkopf konzentriert und das Laminat seine Tragfähigkeit oder Scherung versagt, normalerweise ohne Vorwarnung und häufig mit Kollateralschäden an der umgebenden Terrassenkonstruktion. Durchgangsbolzen verteilen die Last auf eine Trägerplatte an der Unterseite des Decks, übertragen sie auf eine größere Auflagefläche und verhindern Punktversagen. Bei jeder Bootsklampe, die Anlegeleine, Festmacherleine oder Ankerleinenlast trägt, ist eine durchgehende Verschraubung nicht optional.
Trägerplatten müssen die Last auf mindestens 4 Quadratzoll pro Befestigungselement verteilen. Die Platte muss auf einer ebenen Fläche aufliegen; Eine unregelmäßige oder gekrümmte Deckgeometrie erfordert vor dem Festziehen einen Stützblock, um einen ordnungsgemäßen Lagerkontakt herzustellen. Eine Bootsklampe, die ohne Unterlage in Glasfaser eingeschraubt ist, zieht sich bei starker Stoßbelastung durch und reißt dabei typischerweise das umliegende Laminat mit.Die Trägerplattenführung von Profabbehandelt die Plattengröße und Materialauswahl ausführlicher.
Wenn Bootsklampen aus Edelstahl an Aluminiumrümpfen oder Deckstrukturen montiert werden (üblich bei kommerziellen Arbeitsbooten und einigen Hochleistungs-Freizeitbooten), entsteht durch den direkten Metall-auf-Metall-Kontakt ein galvanisches Paar, das mit der Zeit das Aluminiumsubstrat korrodieren lässt. Bringen Sie eine Isolierdichtung an oder tragen Sie Tef-Gel zwischen der Bootsklampenbasis und der Aluminiumoberfläche auf und verwenden Sie Nylon-Isolierbuchsen an den durchgehenden Bolzenschäften, um den elektrischen Pfad zu unterbrechen. Dies gilt sowohl im Süß- als auch im Salzwasser; Für die galvanische Korrosion ist nur ein Elektrolyt erforderlich, der mit unterschiedlichen Metallen in Kontakt kommt, nicht speziell Salz.
Was Sie vor der Bestellung bestätigen sollten
Beschaffungsteams, die Bootsklampen für OEM-Bauten, Schiffsumbauten oder kommerzielle Dockinstallationen spezifizieren, müssen drei Dinge bestätigen: Materialzertifizierung, Herstellungsmethode und Nachbearbeitungsbehandlung.
Materialzertifizierung bedeutet einen Materialtestbericht (MTR), der die Schmelzzahl, die chemische Zusammensetzung und die mechanischen Eigenschaften des spezifischen Stangen- oder Knüppelmaterials bestätigt, das zur Herstellung des Teils verwendet wird. Auf der Armatur eingestanzte Güteklassenmarkierungen stellen keinen Ersatz dar. Sie identifizieren die vorgesehene Spezifikation, nicht die überprüfte Zusammensetzung des gelieferten Teils. Für 316 oder 316L im Salzwasserbetrieb ist ein MTR die zuverlässigste Methode zur Überprüfung des tatsächlichen Molybdängehalts. Dies ist insbesondere dann wichtig, wenn die Beschaffung aus Anlagen erfolgt, in denen mehrere Legierungen Produktionsanlagen gemeinsam nutzen.
Das Herstellungsverfahren (bearbeitet aus massivem Stab oder Feinguss) bestimmt die Kornstruktur und die oben beschriebene Fehleranfälligkeit. Bestätigen Sie bei hochbelasteten und sicherheitskritischen Anwendungen die Bearbeitung aus massivem Stangenmaterial, bevor Sie die Bestellung genehmigen. Mit CNC bearbeitete Teile werden als ASTM A276 bezeichnet. Gussteile beziehen sich auf ASTM A743 CF8M.
Die Passivierung nach der Bearbeitung gemäß ASTM A967 bestätigt, dass oberflächenverunreinigendes freies Eisen entfernt und die Passivschicht nach der CNC-Bearbeitung optimiert wurde. Lieferanten, die standardmäßig passivieren, werden dies dokumentieren; Diejenigen, die dies nicht tun, werden es wahrscheinlich nicht erwähnen, wenn sie nicht gefragt werden.
Für Beschaffungsteams und OEM Bauherren, die präzisionsgefertigte Schiffsarmaturen beschaffen, stellt Profab MachineBootsklampen aus Edelstahlin 304 und 316 Edelstahl, CNC aus massivem Stangenmaterial im Werk Ningbo bearbeitet und auf ASTM A967 passiviert.
Fazit
Bootsklampen sind einfache Hardware mit daraus resultierenden Fehlermöglichkeiten. Geben Sie 316 für jede Salzwasser- oder Gezeitenanwendung an, 316L, wenn die Baugruppe geschweißt ist, und bestätigen Sie die Qualität anhand der Materialdokumentation und nicht nur anhand einer Oberflächenmarkierung. Die Größe richtet sich nach dem Durchmesser der Anlegeleine und nicht nach der Bootslänge. Durchgangsbolzen mit Stützplatten. Isolieren Sie unterschiedliche Metalle auf Aluminiumrümpfen. Fragen Sie gezielt nach der Bearbeitung aus dem Vollen und der Passivierung nach der Bearbeitung, wenn die Anwendung dies erfordert. Die Hardware-Entscheidung wird einmal getroffen; Die Konsequenzen des Falschen kommen zum ungünstigsten Zeitpunkt.
