
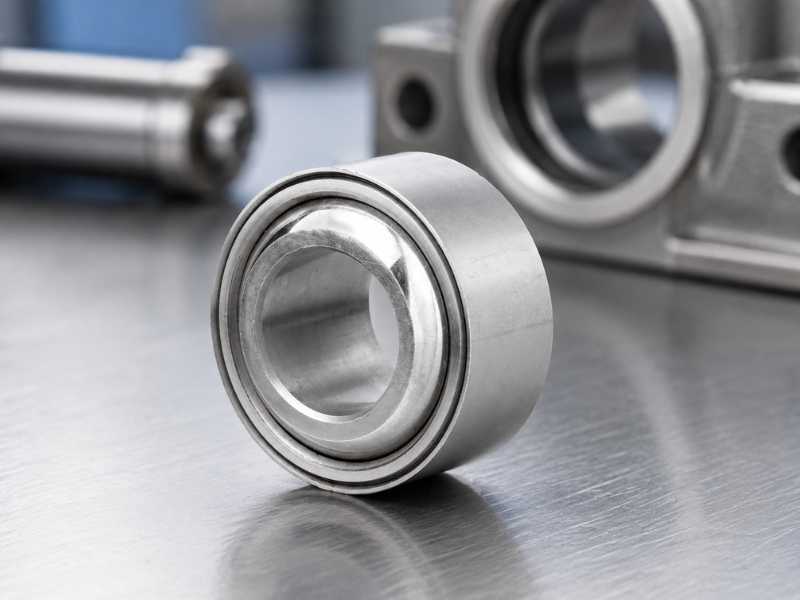
Öffnen Sie eine Baugruppe und finden Sie den Außenring eines Gelenklager, der sich frei in seiner Gehäusebohrung dreht, und der erste Instinkt ist, dem Lager die Schuld zu geben. Oft liegt es nicht am Lager. Der äußere Ring soll ruhig sitzen. Wenn dies nicht der Fall ist, kann es an der Passung, der Belastungsrichtung oder dem Gehäusematerial liegen, dass es in Bewegung kommt. Wenn das einmal angefangen hat, hört es nicht von alleine auf.
Hier erfahren Sie, was es verursacht, wie Sie feststellen können, welche Ursache auf Ihre Baugruppe zutrifft und welche Reparatur tatsächlich bei einem Edelstahlgehäuse möglich ist.
Ursache 1: Die Presspassung war nie ausreichend
Dies ist eine sehr häufige Ursache. Der Außenring sitzt ausschließlich durch die Reibung, die durch die Passung zwischen seinem OD und der Gehäusebohrung entsteht. Zu wenig Interferenz von Anfang an oder ein Messfehler, und der Ring hat Spiel, das er nie haben sollte.
Für radiale Gelenklager verwenden Sie die Passungstabelle des Lagerherstellers und nicht eine allgemeine Abkürzung ISO. Als Ausgangspunkt eignen sich H7-Gehäuse für leichte Lasten, M7 oder N7 für schwere Lasten und N7 für Leichtmetallgehäuse. Wellensitze sind üblicherweise k6 oder m6 für Presspassungen, während einige Serien j6 oder h6 erfordern. Der Ring kriecht bei jedem Zyklus ein wenig. Dieses Kriechen erzeugt feine Oxidablagerungen, oft ein rotbraunes oder dunkles Pulver, um die Bohrungsfläche herum. Der Schmutz ist abrasiv und weitet daher die Bohrung weiter aus, wodurch das Kriechen zunimmt, wodurch mehr Schmutz entsteht. Der Zyklus beschleunigt sich von selbst.
Wenn sich das Lager eine Weile dreht, ziehen Sie es heraus und messen Sie den Durchmesser der Gehäusebohrung. Größer als das Druckmaß? Die Bohrung ist bereits durch Kriechen abgenutzt und es handelt sich nicht mehr um einen Montagefehler. Sie haben es mit einem verschlissenen Gehäuse zu tun.
Die Frage, ob die Interferenz überhaupt richtig ist, ist eine andere Frage als die Diagnose einer bereits fehlgeschlagenen Passform. Sehen Sie sich unserPress-Fit vs. Slip-Fit-Installationsanleitungfür die Dimensionierung dieser Interferenz für PTFE-ausgekleidete im Vergleich zu Metall-auf-Metall-Designs, bevor der Ring überhaupt eingesetzt wird.
Ursache 2: Abrieb zwischen Edelstahl und Edelstahl während der Installation
Diese Frage bezieht sich speziell auf rostfreie Baugruppen und wird in der allgemeinen Lagerliteratur kaum behandelt. Drücken Sie einen rostfreien Außenring ohne Schmierung in eine rostfreie Gehäusebohrung, und die beiden Oberflächen reiben beim Pressen aneinander. Mikroskopisch kleine Spitzen auf beiden Oberflächen verschweißen und reißen, wodurch die tatsächliche Kontaktfläche kleiner und rauer bleibt, als die nominale Interferenz vermuten lässt.
Das Lager fühlt sich beim Einbau fest an, entwickelt aber nicht die volle Klemmkraft, die die Berechnung der Überlagerung vorhergesagt hat. Eine abgenutzte Oberfläche hat bei gleichem Nennübermaß eine geringere tatsächliche Kontaktfläche als eine glatte Oberfläche, und unter Last führt diese verringerte Kontaktfläche dazu, dass der Ring rutscht.
Drehen sich kurz nach einer Neuinstallation, wobei die Gehäusebohrung korrekt zum Ausdrucken misst? Verdacht auf Fressen. Ziehen Sie das Lager heraus und prüfen Sie die OD- und Bohrungsoberflächen auf zerrissenes oder verschmiertes Metall. Eine korrekt installierte Edelstahl-auf-Edelstahl-Passform zeigt eine glatte, brünierte Oberfläche durch den Pressvorgang, kein zerrissenes Material.
Ursache 3: Nicht übereinstimmende Wärmeausdehnung in Aluminium- oder Mischmetallgehäusen
Aluminiumgehäuse, rostfreier Außenring? Die Störungen, die Sie bei Raumtemperatur gemessen haben, sind nicht die Störungen, die Sie bei Betriebstemperatur haben. Aluminium dehnt sich bei etwa 23 µm/m°C aus, Edelstahl bei etwa 16 bis 17 µm/m°C. Wenn sich die Baugruppe erwärmt, wächst die Aluminiumbohrung schneller als der Edelstahlring und das Übermaß schrumpft.
Dies zeigt sich als ein Lager, das kalt lief, aber anfängt, sich zu drehen, nachdem das Gerät eine Weile in Betrieb war. Wenn Ihr Problem mit der Betriebstemperatur nicht sofort auftritt, sondern mit der Betriebstemperatur zusammenhängt, ist dies wahrscheinlich die Ursache. Bei Geräten zur Lebensmittelverarbeitung, die Zyklen bei 70–80 °C ausführen, ist dies häufig der Fall, da die Temperaturschwankungen groß sind und sich bei jedem Zyklus wiederholen.
Ursache 4: Kantenbelastung durch Fehlausrichtung, Übertragung von Drehmoment auf den Außenring
Weniger offensichtlich und oft übersehen. Der Außenring eines Gelenklager soll fest bleiben, während der Innenring durch die sphärische Kontaktfläche artikuliert. Starke Fehlausrichtungen oder Kantenbelastungen können die Kontaktspannung erhöhen und den Verschleiß beschleunigen. Mit der Zeit kann diese zusätzliche Abnutzung die Passung lockern und das Kriechen des Rings wahrscheinlicher machen, selbst wenn das ursprüngliche Übermaß akzeptabel war. Messen Sie den tatsächlichen Montagewinkel unter Last und vergleichen Sie ihn mit dem Nennwinkelbereich der Lagerserie.
Überprüfen Sie dies, indem Sie die tatsächliche Winkelfehlausrichtung im zusammengebauten, belasteten Zustand messen, nicht nur die statische, unbelastete Geometrie. Bei oder über dem Nennwinkel des Lagers gemäßISO 12240-1? Das Durchdrehen ist dann sowohl ein Symptom einer Fehlausrichtung als auch einer Passung. Allein ein festerer Presssitz verzögert den Ausfall nur.
Diese Art der Kantenbelastung tritt am häufigsten bei Verbindungen mit hohen Vibrationen und hohen Zyklen auf, weshalbMotorsport-Aufhängung A-Arm-Gelenkekann in vielen Zyklen nahe an der Nennwinkelgrenze des Lagers laufen.
Reparaturoptionen für eine verschlissene Edelstahlgehäusebohrung
⚠️ Tipps:Sobald eine Bohrung durch Kriechen verschlissen ist, bringt das Einpressen eines neuen Lagers mit der ursprünglichen Toleranz keine Besserung. Das neue Lager dreht sich in derselben übergroßen Bohrung nach demselben Zeitplan. Reparieren Sie die Bohrung selbst, bevor Sie ein neues Lager einsetzen.
Bearbeitung und eine Hülse.Bohren Sie das Gehäuse auf ein sauberes, rundes Maß und drücken Sie eine gehärtete Hülse hinein, die so dimensioniert ist, dass sie den ursprünglichen Bohrungsdurchmesser wiederherstellt. Dies ist die haltbarste Befestigung, wenn die Bohrung ihre Rundheit verloren hat oder die verbleibende Passung für den Belastungszustand nicht mehr ausreicht. Bearbeiten Sie das Gehäuse erneut und stellen Sie den Sitz mit einer Hülse wieder her, die so dimensioniert ist, dass sie die ursprüngliche Bohrungsgeometrie wiederherstellt. Überprüfen Sie dann die endgültige Passung anhand der Tabelle des Lagerherstellers und der tatsächlichen Gehäusefestigkeit. Für Edelstahlgehäuse verwenden Sie eine Edelstahl- oder Bronzehülse. Eine Kohlenstoffstahlhülse in einem Edelstahlgehäuse erzeugt ein galvanisches Paar, wenn die Baugruppe Feuchtigkeit ausgesetzt ist, und Korrosion an der Hülsenschnittstelle kann die Reparatur in Meeres- oder Lebensmittelverarbeitungsumgebungen mit der Zeit lockern.
Fügemasse.Geringerer Verschleiß, typischerweise weniger als 0,1 mm Bohrungswachstum, erfordert eine hochfeste anaerobe Haltemasse, die den Spalt zwischen dem Außenring OD und der verschlissenen Bohrung füllt und zu einer starren Verbindung aushärtet. Keine Bearbeitung erforderlich. Der Haken an Edelstahl: Die meisten Fügemittel werden hauptsächlich auf Stahl- und Aluminiumoberflächen formuliert und getestet. Vergewissern Sie sich beim Hersteller der Verbindung, dass das Produkt zuverlässig auf passiviertem Edelstahl haftet. Die Chromoxidschicht, die Edelstahl seine Korrosionsbeständigkeit verleiht, macht ihn auch zueine weniger reaktive Klebeflächeals blanker Stahl. Die Oberflächenvorbereitung, in der Regel ein leichter Abrieb zum Aufbrechen der Passivschicht, gefolgt von der vom Hersteller angegebenen Grundierung, ist hier wichtiger als auf Stahl.
Beheben Sie die Grundursache vor dem Zusammenbau.Wenn eine Fehlausrichtung außerhalb des Winkelbereichs des Lagers (Ursache 4) das Durchdrehen verursacht hat, wird die Uhr durch Reparieren der Bohrung ohne Korrektur der Fehlausrichtung lediglich zurückgesetzt. Vergleichen Sie den Winkelbereich der Lagerserie mit der tatsächlich zusammengebauten Geometrie, bevor Sie die Reparatur abschließen.
Bevor Sie
Überprüfen Sie den Gehäusebohrungsdurchmesser anhand des Aufdrucks. Neuinstallation? Überprüfen Sie den Außenring OD und die Bohrungsoberfläche auf Fressspuren. Aluminiumgehäuse oder ein anderes Metall als das Lager? Prüfen Sie, ob das Drehen mit der Betriebstemperatur korreliert. Messen Sie den tatsächlichen Winkelversatz unter Last. Jedes weist auf eine andere Lösung hin, und das Einpressen eines neuen Lagers, ohne zu ermitteln, welches davon verwendet wird, verschafft nur ein paar Wochen mehr Zeit, bevor sich derselbe Fehler wiederholt.
Profab Machine bietetEdelstahl Gelenklagermit kundenspezifischen Außenringtoleranzen verfügbar, wenn Standardpassungen nicht mit einem vorhandenen Gehäuse übereinstimmen.
