
316L ist die Standardspezifikation für Edelstahl für eine Vielzahl von Prozess- und mechanischen Komponenten in der Öl- und Gasindustrie. Es bewältigt Umgebungen mit mäßiger Korrosion einigermaßen gut, ist Herstellern und Prüfern vertraut und weit verbreitet. Das Problem besteht darin, dass die meisten Öl- und Gasumgebungen keine mäßige Korrosionsleistung bieten. Die Chloridkonzentrationen im produzierten Wasser erreichen regelmäßig Zehntausende ppm. Die H₂S-Partialdrücke in Sauergasfeldern überschreiten die Schwellenwerte, die bei austenitischen Sorten Sulfidspannungsrisse auslösen. Betriebsdrücke in Unterwasser- und Bohrlochanwendungen erfordern Streckgrenzen, die 316L nicht ohne eine Wandstärkeneinbuße bieten können, die zusätzliche Kosten und Gewicht verursacht, die das Projekt nicht tragen kann. 2205 Duplex-Edelstahl löst jede dieser Einschränkungen durch eine andere metallurgische Architektur, und die technischen Argumente für die Spezifizierung dort, wo die Bedingungen dies rechtfertigen, sind einfach, sobald die zugrunde liegenden Zahlen verstanden sind.
Die Metallurgie hinter der Lücke
2205 Duplex-Edelstahl hat seinen Namen von seiner ungefähren Zusammensetzung: 22 % Chrom, 5 % Nickel, mit Zusatz von 3 % Molybdän und 0,17 % Stickstoff. Die Bezeichnung ist für die Beschaffung von Bedeutung: Der ursprüngliche UNS S31803 und der engere UNS S32205 tragen beide den Handelsnamen „2205“, sind aber nicht identisch. S31803 erlaubt einen Molybdängehalt von nur 2,5 % und einen Stickstoffgehalt von nur 0,08 %, was zu einem PREN von nur etwa 31 führen kann – genug, um die Leistung, die der Name 2205 andeutet, deutlich zu unterschreiten. S32205, das den Molybdän-Mindestgehalt auf 3,0 % und den Stickstoff-Mindestgehalt auf 0,14 % festlegt, liefert zuverlässig den PREN von 34–36, den die Öl- und Gasspezifikationen erwarten. Für alle sauren Anwendungen oder Unterwasseranwendungen ist die Angabe von S32205 anhand der UNS-Nummer anstelle des generischen Sortennamens eine einfache Möglichkeit, diese Mehrdeutigkeit zu beseitigen.
Die Mikrostruktur, die durch Lösungsglühen bei 1050–1100 °C und Abschrecken mit Wasser entsteht, besteht zu etwa 50 % aus Ferrit und zu 50 % aus Austenit. Aus dieser Zweiphasenstruktur leitet 2205 sowohl seine mechanischen als auch seine Korrosionseigenschaften ab. Die Ferritphase trägt zu hoher Festigkeit und Beständigkeit gegen Chloridlochfraß und Spaltkorrosion bei. Die Austenitphase trägt zur Zähigkeit, Duktilität und Beständigkeit gegen Spannungsrisskorrosion bei. Keine Phase allein erreicht das, was beide zusammen ergeben: eine Legierung, die gleichzeitig fester, zäher unter zyklischer Belastung und widerstandsfähiger gegen den kombinierten Angriff von Chlorid und H₂S ist als jede einphasige austenitische Qualität.
Der praktische Vergleich der Korrosionsbeständigkeit zwischen 316L und 2205 wird durch die Pitting Resistance Equivalent Number oderPREN, berechnet als %Cr + 3,3×%Mo + 16×%N. Für 316L beträgt das Ergebnis etwa 24–26. Für 2205 beträgt sie etwa 34–36. Der Abstand von etwa 10 PREN Punkten ist keine geringfügige Verbesserung. Ein PREN über 30 gilt als praktischer Schwellenwert für zuverlässige Leistung in aggressiven Chloridumgebungen, und 316L liegt mit 24–26 konstant darunter. In Produktionswasserumgebungen mit Chloridkonzentrationen im Bereich von 50.000 bis 150.000 ppm – Bedingungen, die in Tiefseefeldern im Golf von Mexiko, in der Nordsee und im Nahen Osten üblich sind – bestimmt dieser Unterschied, ob eine Komponente während ihrer vorgesehenen Lebensdauer strukturell intakt bleibt oder innerhalb des ersten Betriebsjahres Korrosion auslöst.
Stärke ist die halbe Wahrheit
PREN befasst sich mit der Korrosionsbeständigkeit. Die Lücke in den mechanischen Eigenschaften zwischen 316L und 2205 befasst sich mit einem separaten Satz technischer Einschränkungen, die durch die Chloridbeständigkeit allein nicht gelöst werden können.
FürASTM A276, 316L Die Mindeststreckgrenze beträgt 170 MPa. Für 2205 gemäß derselben Norm beträgt der Mindestwert 450 MPa. Das ist keine marginale Verbesserung. Die 2205-Dehngrenze ist mehr als doppelt so hoch wie die 316L, was direkte Auswirkungen auf die Komponentenkonstruktion im Hochdruckbetrieb hat.
Hochdruckrohre und -armaturen sind auf Druckwerte ausgelegt, die eine Funktion der zulässigen Spannung sind, die sich aus der Streckgrenze ergibt. Wenn sich die Streckgrenze mehr als verdoppelt, kann die gleiche Druckstufe mit einer Wand erreicht werden, die etwa 40 % dünner ist als das 316L-Äquivalent. Bei Unterwasser-Strömungsleitungsabschlüssen, Verteilerkörpern und Pumpenwellenkomponenten führt dies zu Gewichtsreduzierungen, die sich auf die Anforderungen an die Hebeausrüstung, die Installationszeit und die Gesamtprojektkosten in einer Weise auswirken, die durch einen einfachen Materialpreisvergleich nicht erfasst werden kann.
| Eigenschaft | 316L (ASTM A276) | 2205 (ASTM A276) | Praktische Implikation |
|---|---|---|---|
| Min. Streckgrenze | 170 MPa | 450 MPa | Reduzierung der Wandstärke um ~40 % bei gleichwertiger Druckstufe |
| Min. Zugfestigkeit | 515 MPa | 620 MPa | Höhere Ermüdungsbeständigkeit unter zyklischer Druckbelastung |
| PREN | ~24–26 | ~34–36 | Zuverlässige Lochfraßbeständigkeit oberhalb der 30-Punkte-Schwelle |
| Chlorid SCC Beständigkeit | Anfällig über ~60 °C | Hohe Beständigkeit | Beseitigt den Hauptfehlermodus im Produktionswasserdienst |
| H₂S-Dienst (NACE MR0175) | Stark eingeschränkt: T ≤60°C, Cl⁻ ≤1.000 mg/L | Qualifiziert bei mäßigem H₂S-Partialdruck (~≤10 kPa) | Größerer Servicebereich; Erfüllt die Sauerbrunnen-Anforderungen |
Das Argument der Gewichtseinsparung wird durch eine damit verbundene Überlegung untermauert: das Schweißvolumen. Dünnere Wände erfordern weniger Schweißdurchgänge und weniger Wärmeeintrag pro Verbindung. Bei Duplex-Edelstählen ist die Kontrolle der Wärmezufuhr eine Fertigungsanforderung und keine Option. Je dünner die Wand, desto einfacher ist es, die thermischen Zyklen aufrechtzuerhalten, die das Ferrit-Austenit-Gleichgewicht in der Schweißzone aufrechterhalten. Die Reduzierung der Stärke bei 2205 führt nicht nur zu einer Gewichtseinsparung, sondern macht den Schweißprozess auch einfacher zu handhaben.
NACE MR0175: Der Konformitätsschwellenwert
In der Öl- und Gasindustrie wird die Materialauswahl für saure Anwendungen – jede Umgebung, die H₂S enthält – durchNACE MR0175/ISO 15156. Diese Norm definiert, welche metallischen Werkstoffe unter welchen Bedingungen und mit welchen Härtegrenzen für den Einsatz in H₂S-haltigen Umgebungen geeignet sind.
316L erscheint in NACE MR0175/ISO 15156 Teil 3, der korrosionsbeständige Legierungen behandelt. Die Umgebungsgrenzen, unter denen es zulässig ist, sind jedoch eng: Betriebstemperatur typischerweise ≤60 °C und Chloridkonzentration ≤1.000 mg/L, mit weiteren Einschränkungen je nach pH-Wert und H₂S-Partialdruck. Die typischen Bedingungen für den Betrieb von produziertem Wasser und Sauergas – Chloridkonzentrationen im Bereich von Zehntausenden mg/L, Betriebstemperaturen über 60 °C und H₂S-Partialdrücke über den Mindestschwellenwerten – platzieren 316L durchweg außerhalb seines qualifizierten Bereichs. In der Praxis bedeutet die Spezifikation von 316L für moderne Tiefsee-, Gezeiten- oder Sauergasanwendungen, dass man sich für ein Material entscheidet, das die Norm selbst unter diesen Bedingungen stark einschränkt.
2205 erfüllt die Anforderungen von NACE MR0175/ISO 15156 Teil 3 über einen wesentlich breiteren Einsatzbereich, einschließlich moderatem H₂S-Partialdruckbetrieb bis zu etwa 10 kPa (1,5 psi) bei erhöhter Temperatur, vorbehaltlich Härtegrenzen – typischerweise ≤HRC 28, was ungefähr 286 HV pro ASTM E140 entspricht – die Spannungsrisse durch Sulfid verhindern. Diese Qualifikation ist eine direkte Spezifikationsanforderung in Betreibernormen und Ausschreibungsunterlagen für Sauerwasserprojekte. Wenn in einer Beschaffungsspezifikation auf die Konformität mit Teil 3 NACE MR0175/ISO 15156 verwiesen wird und die Projektbedingungen den engen zulässigen Bereich von 316L überschreiten, werden Duplex-Edelstahlsorten einschließlich 2205 bewertet.
316L vs. 2205 auf einen Blick für sauren Service:
- 316L: PREN 24–26, Ausbeute 170 MPa, NACE MR0175 Teil 3 ist nur innerhalb enger Grenzen zulässig (T ≤60°C, Cl⁻ ≤1.000 mg/L) – häufig aufgrund der tatsächlichen Feldbedingungen disqualifiziert
- 2205: PREN 34–36, Ausbeute 450 MPa, NACE MR0175/ISO 15156 Teil 3 qualifiziert für einen breiteren Servicebereich
- Härtekontrolle erforderlich für 2205 im H₂S-Betrieb: ≤HRC 28 (≈286 HV pro ASTM E140) – überprüfen Sie mit MTR und Härtetestzertifikat
- Anwendbare Normen: ASTM A276 (Stäbe/Formen), ASTM A790 (Rohr/Rohr)
Wo 2205 in ein Öl- und Gasprojekt gehört
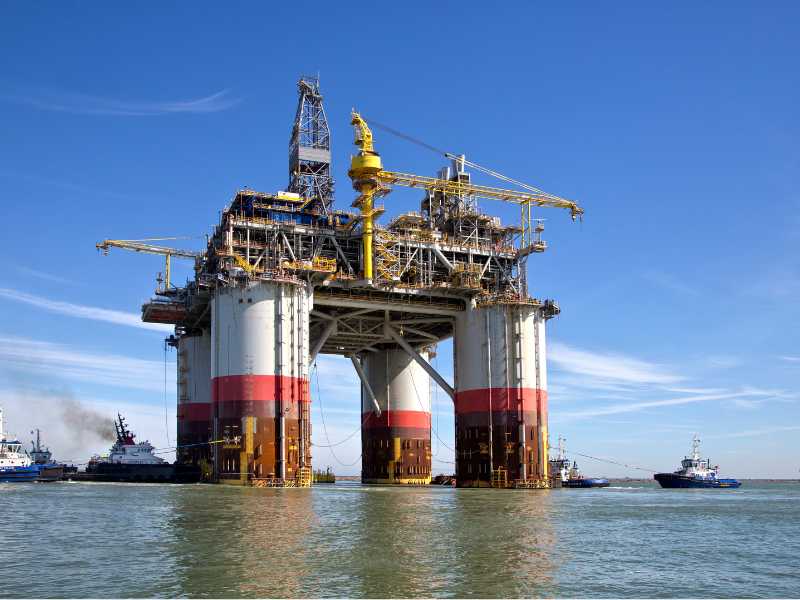
Die Anwendungen, bei denen 2205 den größten technischen Vorteil bietet, sind solche, bei denen aggressive Korrosionsumgebungen mit strukturellen Belastungsanforderungen kombiniert werden. Diese Bedingungen treten wiederholt in Unterwasser-, Bohrloch- und Oberflächenprozessgeräten auf.
Unterwasserverteiler und Durchflussarmaturen:Produziertes Wasser in Unterwasser-Rückkopplungssystemen weist typischerweise Chloridkonzentrationen auf, die weit über dem Schwellenwert liegen, bei dem der Passivfilm von 316L instabil wird. Verteilerkörper, T-Verbindungen, Winkelstücke und Flussleitungsabschlussbaugruppen werden in diesen Umgebungen aufgrund der technischen Praxis und nicht aufgrund der Premiumspezifikation in 2205 oder höherwertigen Duplexlegierungen spezifiziert. Die NACE MR0175-Anforderung und die Druckstufenanforderungen laufen zusammen und schließen 316L aus der Betrachtung aus, bevor die Materialkosten überhaupt in die Diskussion eingehen.
Pumpenwellen und Laufräder im Produktionswasserdienst:Wellen von Kreiselpumpen im Förderwasserbetrieb sind sowohl mechanischen Belastungen (Biegung, Torsion unter zyklischen Bedingungen) als auch Korrosionsangriffen an der Wellenoberfläche und etwaigen Keilnut- oder Bohrungskonzentrationen ausgesetzt. 316L-Wellen in der Versorgung mit stark chloridhaltigem Wasser haben gezeigt, dass SCC bei Spannungskonzentrationen (Keilnuten, Schrumpfsitze, Dichtungsbereiche) innerhalb wirtschaftlich inakzeptabler Betriebszeiten initiiert werden. Die Beständigkeit von 2205 gegenüber SCC in Chloridumgebungen und seine höhere Ermüdungsfestigkeit bekämpfen beide Ausfallarten gleichzeitig.
Ventilkörper im Sauerbetrieb:Kugelhähne, Absperrschieber und Rückschlagventile in Sauergasleitungen unterliegen direkt den Materialanforderungen NACE MR0175/ISO 15156. Die Kombination aus H₂S, Chloridverunreinigung im Produktionswasser und mechanischer Belastung der Ventilkörper macht 316L zu einer ungeeigneten Spezifikation. 2205 Ventilkörper, die mit engen Toleranzen bearbeitet werden, erfüllen sowohl die Korrosions- als auch die Härteanforderungen von NACE Teil 3.
Armaturen für Instrumentierungs- und Steuerleitungen:Hochdruck-Probenahmeleitungen, Messanschlüsse und hydraulische Steuerleitungsanschlüsse im sauren Bereich müssen aus NACE-konformen Materialien hergestellt werden. Die inInstrumentierungsanschlüssebevorzugen CNC bearbeitetes 2205-Stangenmaterial gegenüber Gussalternativen, bei denen Maßhaltigkeit und Gleichmäßigkeit der Kornstruktur von entscheidender Bedeutung sind.
Wärmetauscher-Rohrböden und Mantelkomponenten:In Wärmetauschern, die Sauergasströme oder Produktionswasser mit hohem Chloridgehalt verarbeiten, bieten 2205-Rohrböden sowohl die Korrosionsbeständigkeit als auch die strukturelle Steifigkeit, die erforderlich ist, um unterschiedliche Wärmeausdehnungen ohne Spannungskonzentration an Rohr-Rohrboden-Verbindungen zu bewältigen.
Wobei 2205 zu kurz kommt
2205 ist die richtige Spezifikation für ein definiertes Temperatur- und Servicefenster. Außerhalb dieses Zeitfensters ist eine Evaluierung anhand von Alternativen erforderlich.
Hochtemperaturbetrieb:Zwei Versprödungsmechanismen beeinflussen Duplex-Edelstähle bei erhöhter Temperatur. Zwischen 300 °C und 550 °C kommt es in der Ferritphase zu einer chromreichen Ausscheidung – dem Versprödungsmechanismus bei 475 °C –, der zu einem fortschreitenden Verlust an Zähigkeit und Korrosionsbeständigkeit führt. Oberhalb von etwa 600 °C kann es schnell zu einer Sigma-Phasenbildung (einer spröden intermetallischen Fe-Cr-Mo-Verbindung) kommen, die schwerwiegende Auswirkungen auf die mechanischen Eigenschaften hat. Die nominelle obere Betriebsgrenze für 2205 liegt bei etwa 300 °C, obwohl einige wichtige Betreiberstandards (einschließlich Shell DEP und vergleichbare BP-Spezifikationen) 2205 für Langzeitanlagen auf 250 °C begrenzen, um über eine Betriebsdauer von mehr als 20 Jahren Schutz vor Versprödung zu bieten. Für Prozessanwendungen, die über diesen Temperaturen laufen, sollten austenitische Legierungen oder Legierungen auf Nickelbasis für höhere Temperaturen in Betracht gezogen werden.
Schweißdisziplin:2205 erfordert eine kontrollierte Wärmezufuhr und Zwischenlagentemperatur während des Schweißens, um das Ferrit-Austenit-Gleichgewicht in der Wärmeeinflusszone aufrechtzuerhalten. Unsachgemäßes Schweißen – übermäßige Wärmezufuhr, falsche Zwischenlagentemperatur, falsches Zusatzwerkstoff – kann das mikrostrukturelle Gleichgewicht im HAZ in Richtung eines übermäßigen Ferritgehalts verschieben oder Sigma-Phasen-Ausscheidungen verursachen, was beides die Korrosionsbeständigkeit an der Verbindung verringert. Dies ist kein Argument gegen die Angabe von 2205; Dies ist ein Argument für die Bestätigung, dass der Hersteller über dokumentierte Schweißanweisungen (WPS) und qualifizierte Schweißer für Duplex-Edelstahl verfügt, bevor er sich zur Beschaffung verpflichtet.
Sehr hohe H₂S-Partialdrücke:2205 erfüllt die Kriterien NACE MR0175 bei moderaten H₂S-Partialdrücken – im Allgemeinen bis zu etwa 10 kPa (1,5 psi) bei den Temperatur- und Chloridbedingungen der Anwendung, obwohl der tatsächlich zulässige Bereich von der in der Norm definierten Kombination aus Temperatur, Chlorid und pH-Wert abhängt. Bei höheren Partialdrücken, wie sie in stark sauren Lagerstätten herrschen, bietet 2205 möglicherweise keine ausreichende SSC-Beständigkeit, und höherwertige Duplexlegierungen (2507, mit PREN >40) oder Nickelbasislegierungen (Alloy 625, Alloy 825) sollten bewertet werden. Der NACE-Standard definiert den spezifischen Umschlag; Die Bestätigung, in welchen Teil des H₂S-Partialdruckbereichs das Projekt fällt, ist eine technische Berechnung, die vor der endgültigen Festlegung der Materialspezifikation abgeschlossen werden muss.
2205 Anwendungsgrenzen:
- Betriebstemperaturbereich: –50 °C bis ~300 °C. Bewerten Sie darüber hinaus austenitische oder nickelbasierte Legierungen.
- H₂S-Partialdruck: mäßig (wie in NACE MR0175 Teil 3 definiert). Sehr hoher H₂S → bewerten Sie 2507 oder Alloy 825.
- Schweißen: erfordert qualifiziertes WPS, kontrollierte Wärmezufuhr, Duplex-Füller. Bestätigen Sie vor der Beschaffung die Qualifikation des Herstellers.
- Härte: ≤HRC 28 (≈286 HV pro ASTM E140) für NACE saure Servicekonformität. Überprüfen Sie dies anhand des MTR- und Härteprüfzertifikats.
Die Spezifikationsentscheidung
Bei den technischen Argumenten für 2205 im Öl- und Gasservice geht es nicht um Qualitätsprämien als Selbstzweck. Es geht darum, die Materialeigenschaften an die tatsächliche Betriebsumgebung anzupassen, anstatt die bekannten Standardwerte anzuwenden, bis ein Fehler die Nichtübereinstimmung aufzeigt. In Umgebungen mit Chloridkonzentrationen oberhalb des Bereichs, in dem der Passivfilm von 316L stabil bleibt, mit H₂S-Konzentrationen, die Compliance-Anforderungen auslösen, und mit Druckstufen, die strukturelle Effizienz erfordern, erfüllt 2205 alle drei Einschränkungen gleichzeitig. Der Vorteil der mechanischen Festigkeit führt auch zu einer Reduzierung der Wandstärke, die häufig einen erheblichen Teil der Materialkostenprämie über den Projektlebenszyklus hinweg ausgleicht.
Die Beschaffungsdokumentation für 2205 im Öl- und Gassektor sollte Folgendes umfassen: ASTM A276 oder ASTM A790 MTR zur Bestätigung der Zusammensetzung und der mechanischen Eigenschaften, ein Härtetestzertifikat, das ≤HRC 28 für Anwendungen im sauren Bereich bestätigt, und eine Passivierungsbestätigung, wenn die Teile aus Stangenmaterial gefertigt werden. Die Qualifikationsnachweise des Herstellers für Duplexschweißen sollten vor der Freigabe des Schweißumfangs bestätigt werden.
Für Öl- und Gasprojekte, die NACE-konforme 2205-Komponenten erfordernbearbeitetaus zertifiziertem Stangenmaterial,Profab Machineproduziert präzisionsgefertigte Duplex-Edelstahlarmaturen, Ventilkomponenten, Pumpenteile und Instrumentierungsarmaturen für NACE-konforme Anwendungen.
