
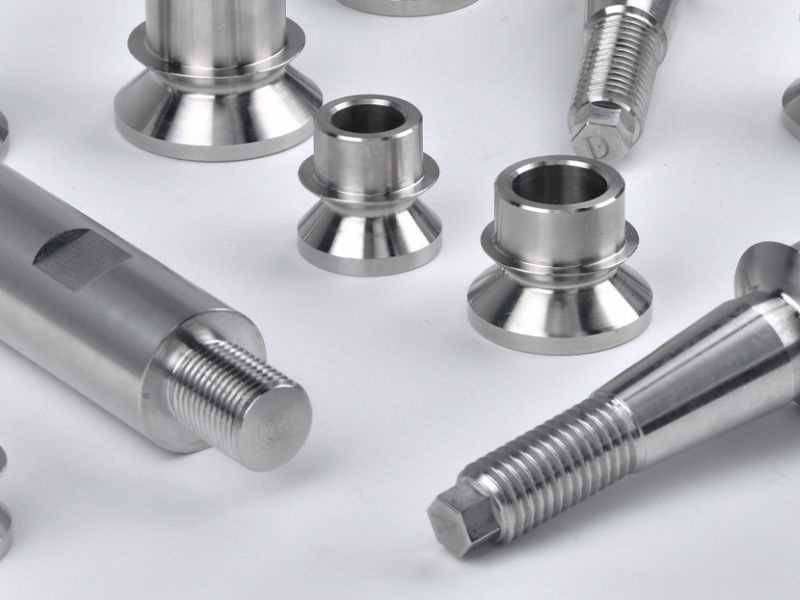
Eine Buchse, die falsch passt, versagt selten am ersten Tag. Die Welle dreht sich etwas unruhig, die Bohrung wird im Laufe der Monate oval oder die Buchse beginnt sich in ihrem Gehäuse zu drehen, anstatt in Position zu bleiben. Bis dahin wird die Ursache meist bereits im Zeichnungsstadium festgelegt. Es handelt sich um eines von drei Dingen: eine falsche Passungsklasse der Bohrung, eine falsche Passungsklasse des Außendurchmessers oder eine Edelstahlangabe, bei der eine ausgekleidete oder bronzene Buchse erforderlich war.
Geben Sie in vier Schritten eine Edelstahlbuchse an. Drücken Sie es mit einer Presspassung (H7/p6 oder H7/s6) in das Gehäuse und führen Sie die Welle darin mit einer Spielpassung (H7/g6) ein. Wählen Sie dann das Material anhand der Belastung, Geschwindigkeit und Umgebung aus und prüfen Sie Druck mal Geschwindigkeit, bevor Sie davon ausgehen, dass ein trockener Liner hält.
| Entscheidung | Typische Antwort | Was geht schief, wenn man es verpasst |
|---|---|---|
| Außendurchmesser im Gehäuse | Presspassung, H7/p6 oder H7/s6 | Die Buchse dreht sich im Gehäuse und verschleißt die Gehäusebohrung |
| Bohrung um die Welle | Spielpassung, H7/g6 | Zu enge Bindungen oder Gallen; Zu locker entwickelt sich zu früh. |
| Material | Rostfrei, wo Korrosion entscheidet; ausgekleidet oder bronzefarben, wenn Belastung oder Schmierung entscheiden | Falsches Material nutzt sich schnell ab oder korrodiert im Waschgang |
| Druck mal Geschwindigkeit (PV) | Unterhalb der Einstufung des Liners | Ein trockener Liner überhitzt, selbst wenn die Spitzenlast gering erscheint |
| Güteklasse | 304 trocken, 316/316L Washdown und Marine, 17-4PH höhere zyklische Belastung | Lochfraß oder eine Verschleißoberfläche, die für den Betrieb zu weich ist |
Was eine Edelstahlbuchse eigentlich leistet
Eine Buchse ist ein Gleitlager. Eine Welle dreht sich oder gleitet direkt gegen die Bohrungsoberfläche der Buchse, und die Buchse nimmt diese Reibung auf, sodass stattdessen die Gehäusebohrung nicht verschleißt. Das ist ein anderer Mechanismus als ein Wälzlager oder ein Gelenklager, bei dem die Last über Kugeln, Rollen oder ein Kugelgelenk übertragen wird. Eine Buchse kann keines der beiden ersetzen, ohne den Lastpfad und die erwartete Bewegung erneut zu überprüfen.
Die Welle und die Buchsenbohrung stehen in direktem Kontakt, sodass die Passung zwischen ihnen den größten Teil der Lebensdauer bestimmt. Es legt fest, wie viel Spiel sich entwickelt, bevor es ins Gewicht fällt, wie viel Wärme durch die Reibung entsteht und wie lange die Oberfläche hält, bevor sie ausgetauscht wird.
Zwei Passungen, nicht eine: Gehäusebohrung und Wellenbohrung
Eine Buchse sitzt zwischen zwei separaten Passungen, und ihre Verwechslung ist der häufigste Fehler bei der Bohrungstoleranz. Der Außendurchmesser der Buchse passt in die Gehäusebohrung. Der Innendurchmesser der Buchse passt um die Welle. Jeder braucht eine andere Passform.
Die Gehäuse-Buchse-Passung ist fast immer eine Presspassung, wie z. B. H7/p6 oder H7/s6 nach dem Toleranzsystem von ISO 286. Die Buchse muss unter Last und unter dem Drehmoment der sich dagegen drehenden Welle fixiert bleiben. Ein lockerer Außendurchmesser führt dazu, dass sich die gesamte Buchse dreht, wodurch das Gehäuse und nicht das Verschleißteil abgenutzt wird und die Reparatur normalerweise mehr kostet.
Die Welle-Buchse-Passung ist das Gegenteil, eine Spielpassung. H7/g6 eignet sich für eine gleitende oder rotierende Welle, die sich frei bewegen und ohne Wackeln in Position bleiben muss. Zu fest und die Welle klemmt oder friert beim Start. Wenn es zu locker ist, entwickelt die Verbindung fast sofort Spiel, was sich als Geräusch oder Vibration bemerkbar macht, lange bevor die Buchse abgenutzt ist.
Passformsuche nach Größe: Press Fit und Running Fit
Die folgenden Grenzwerte sind die ISO 286 Abweichungen für jedes Größenband undder technische Passformartikelzeigt praktische Beispiele derselben Methode. Die Interferenz wird als positive Zahl angezeigt, das Spiel als positive Zahl in einer eigenen Spalte, alles in Mikrometern (1 µm = 0,001 mm).
| Nenngröße | H7 Loch | Presspassung H7/p6: Übermaß | Stärkere Presspassung H7/s6: Interferenz | Laufpassform H7/g6: Ausverkauf |
|---|---|---|---|---|
| 10 bis 18 mm | 0 bis +18 | 0 bis 29 | 10 bis 39 | 6 bis 35 |
| 18 bis 30 mm | 0 bis +21 | 1 bis 35 | 14 bis 48 | 7 bis 41 |
| 30 bis 50 mm | 0 bis +25 | 1 bis 42 | 18 bis 59 | 9 bis 50 |
| 50 bis 80 mm | 0 bis +30 | 2 bis 51 | 23 bis 78 | 10 bis 59 |
| 80 bis 120 mm | 0 bis +35 | 2 bis 59 | 36 bis 101 | 12 bis 69 |
Arbeitsbeispiel: eine Buchse mit 25 mm Außendurchmesser, eingepresst in eine H7 Gehäusebohrung. Im 18- bis 30-mm-Band ergibt H7/p6 eine Interferenz von 1 bis 35 µm, sodass die Buchse auf dem Papier gehalten wird, obwohl die Untergrenze von 1 µm fast keinen Spielraum lässt. Diese Ausbreitung bedeutet auch, dass einige Baugruppen mit geringer Kraft eingreifen, andere mit deutlich mehr. Wenn das leichte Ende dieser Spreizung die Buchse möglicherweise nicht hält, erhöht H7/s6 die Interferenz auf 14 bis 48 µm.
Dieselbe 25-mm-Buchse, gebohrt für eine 25-mm-Welle bei H7/g6, läuft mit einem Spiel von 7 bis 41 µm. Der kleinste Abstand legt fest, mit wie viel Folie oder Liner die Welle arbeiten muss, und der größte legt fest, wie viel Spiel Sie in der Verbindung spüren.
Durch das Einpressen einer Buchse wird auch deren Bohrung leicht verschlossen, da die Presspassung die Buchsenwand zusammendrückt. Fertige Buchsen sind so dimensioniert, dass dies möglich ist. Eine nach dem Einbau aufgeriebene oder nachbearbeitete Buchse muss jedoch erneut komprimiert und nicht auf das Katalogmaß zugeschnitten werden.
Konzentrizität und Rundheit verursachen frühe Ausfälle
Neben den beiden Passungen sind noch zwei weitere Abmessungen von Bedeutung, und beide versagen auf die gleiche Weise: Das Teil besteht die Inspektion und fällt dennoch zu Beginn des Betriebs aus.
Eine außermittige Bohrung belastet die Welle gegen eine Seite der Bohrung statt am gesamten Umfang. Diese Seite nimmt den Verschleiß auf und ihr Spiel öffnet sich schneller, als es eine konzentrische Buchse jemals zeigen würde. Eine kurze Buchse absorbiert eine kleine Exzentrizität ohne große Folgen. Bei einem langen ist dies nicht der Fall, da derselbe Winkelfehler zu einer größeren seitlichen Ablenkung führt, je weiter er in der Bohrung verläuft.
Rundheit schlägt auf die gleiche Weise fehl. Eine Bohrung kann an dem einzelnen Durchmesser, den ein Prüfer überprüft, korrekt gemessen werden und dennoch entlang ihrer Länge oval oder konisch sein. Der ungleichmäßige Kontakt, den es verbirgt, zeigt sich dann Wochen oder Monate später als Verschleiß, der aussieht, als wäre das Teil falsch gefertigt worden.
Wo Edelstahl zu den Buchsenmaterialien passt
Die standardmäßige Auswahl von Edelstahl statt nach Passung ist auf beiden Seiten mit Kosten verbunden. In der Tabelle sind die üblichen Entscheidungen aufgeführt und wo jede davon nicht mehr richtig ist.
| Material | Läuft gut, wenn | Limit zur Prüfung |
|---|---|---|
| Massiver Edelstahl (304, 316/316L, 17-4PH) | Die Korrosionsbeständigkeit muss gewinnen: Nassreinigung, Meeresspray, chemische Einwirkung | Benötigt Schmierung und Edelstahl gegenüber Edelstahl neigt zum Abrieb. |
| PTFE ausgekleideter Edelstahl | Fett kann nicht wie in Lebensmittel- und Reinigungsgeräten verwendet oder gewartet werden | Niedrigere kombinierte Last- und Geschwindigkeitsgrenze als eine geschmierte Metallbuchse (PV) |
| Bronze oder bronzegefüllt PTFE | Höhere Last und Geschwindigkeit in einer trockenen, nicht korrodierenden Innenumgebung | Korrodiert im Marine- und Nassbereich |
| Messing | Leichte Beschläge und Instrumentengehäuse | Geringe Tragfähigkeit, daher verformt es sich unter Stößen |
Die beiden Fehler sind Spiegelbilder. Wenn man für einen trockenen, stoßbelasteten Innenzapfen Edelstahl verwendet, wo Bronze ausreichen würde, erhält man eine Buchse, die sich schneller abnutzt und einen höheren Preis hat. Wenn man für eine Washdown- oder Marine-Verbindung Bronze spezifiziert, weil diese vorhanden ist, erhält man eine Buchse, die je nach Legierung und Reinigungschemie im Waschzyklus Lochfraß verursachen kann. Eine narbige Buchse wächst unrund und muss frühzeitig ersetzt werden.
Edelstahl verdient seinen Platz dort, wo Korrosionsbeständigkeit über reine Belastbarkeit oder Kosten siegen muss. Abgesehen von Wassereinwirkungen, Meeresspritzern und chemischen Belastungen stellt die Materialauswahl einen Kostenfaktor dar, den die Anwendung nicht tragen muss.
Festfressen ist das rostfreie spezifische Risiko
Edelstahl gegen Edelstahl kann sich abnutzen, und eine Buchse und eine Welle im Gleitkontakt sind genau diese Paarung. Die passive Chromoxidschicht auf austenitischen Sorten (304, 316, 316L) ist nur wenige Nanometer dick und kann durch Kontaktspannung schneller brechen als sich neu bilden. Anschließend berührt blankes Metall blankes Metall und die duktile Oberfläche verschweißt sich an den höchsten Stellen kalt. UnserGewindefressführungerklärt den Mechanismus für Gewinde, und die gleichen drei Eigenschaften gelten für eine Bohrung: hohe Duktilität, schnelle Kaltverfestigung und niedrige Wärmeleitfähigkeit.
Auch das Einpressen einer Edelstahlbuchse in ein Edelstahlgehäuse ist ein Schleifkontakt. Schmieren Sie die Presse und fahren Sie sie mit gleichmäßiger, mäßiger Geschwindigkeit statt mit einem einzigen harten Schlag.
Massiver Edelstahl im Vergleich zu PTFE-gefüttert: Überprüfen Sie PV
Eine massive Edelstahlbuchse (304, 316/316L oder 17-4PH) läuft Metall auf Metall gegen die Welle. Dadurch ergibt sich eine gute Dimensionsstabilität und Korrosionsbeständigkeit, es muss jedoch geschmiert werden. Kombinieren Sie es mit einer Welle anderer Härte oder Legierung und lassen Sie das Fett in der Verbindung, anstatt zwei rostfreie Oberflächen trocken gegeneinander laufen zu lassen.
Eine mit PTFE ausgekleidete Edelstahlbuchse ersetzt diesen Kontakt durch eine reibungsarme Auskleidung, die mit der Bohrung verbunden ist. Die mit PTFE ausgekleidete Konstruktion läuft ohne zusätzliches Fett und widersteht Feuchtigkeit und Chemikalien an der Lineroberfläche. Der Kompromiss ist eine niedrigere Last- und Geschwindigkeitsobergrenze, und diese Obergrenze ist eine Zahl, die Sie überprüfen können, bevor Sie sie festlegen.
Der Druckgeschwindigkeitswert PV ist Druck mal Gleitgeschwindigkeit. Der Druck ist die Last dividiert durch Bohrungsdurchmesser mal Buchsenlänge und Geschwindigkeit ist die Wellenoberflächengeschwindigkeit bei diesem Durchmesser. Ein bearbeitetes PV-Beispiel zeigt die Schritte.
| Schritt | Berechnung | Ergebnis |
|---|---|---|
| Projizierte Fläche | 1,0 Zoll Bohrung × 2,25 Zoll Länge | 2,25 Zoll² |
| Druck | 225 lb / 2,25 in² | 100 psi |
| Geschwindigkeit | Wellenoberflächengeschwindigkeit | 50 Fuß/min |
| PV | 100 × 50 | 5,000 |
Das ist ein bescheidener Lastfall, aber der PV-Grenzwert des Liner-Herstellers ist die Zahl, die darüber entscheidet. Setzen Sie die gleiche Last auf eine kürzere Buchse oder eine schnellere Welle, und der PV steigt über die Nennleistung der Auskleidung hinaus, lange bevor die Spitzenlast alarmierend erscheint. Vergleichen Sie PV anhand der Daten des Liner-Herstellers mit der Bewertung des Liners, den Sie verwenden möchten.
Bronze und mit Bronze gefüllte PTFE tolerieren eine höhere kombinierte Belastung und Geschwindigkeit als eine einfache PTFE-Auskleidung, aber Bronze korrodiert im Marine- und Nassbereich, was normalerweise der Grund ist, warum Edelstahl in Betracht gezogen wurde. Wenn für eine Anwendung die Belastbarkeit von Bronze wichtiger ist als die Korrosionsbeständigkeit von Edelstahl, sollten Sie diesen Kompromiss bewusst eingehen.
Auswahl einer Edelstahlqualität
304 deckt trockene oder leicht feuchte Innengeräte ab, bei denen die Chloridbelastung kein Problem darstellt. 316 oder 316L ist die Standardwahl, wenn Nassreinigung, Meeresspray oder eine chloridhaltige Reinigungschemikalie vorhanden ist, da es Lochfraß und Spaltkorrosion bei diesem Einsatz besser widersteht als 304. 17-4PH tauscht einen Teil dieses Korrosionsspielraums gegen eine höhere Härte und Verschleißfestigkeit ein, was bei einer Buchse mit höherer zyklischer Belastung wichtiger ist als bei einer laufenden leichten, kontinuierlichen Rotation.
Installation und was Ihnen Verschleißmuster verraten
Drücken Sie eine Buchse mit einem Schraubendreher oder einer auf ihren Außendurchmesser abgestimmten Hülse ein, niemals mit einem Hammer auf die Stirnfläche. Ein Hammerschlag pilzt die Kante auf und kann die Bohrung genau dort aus der Rundung ziehen, wo die Passung am engsten sein muss, wodurch die Toleranzarbeit zunichte gemacht wird, bevor das Teil einen Zyklus durchlaufen hat. Schmieren Sie beim Start, auch wenn die Konstruktion danach trocken laufen soll, da ein Trockenstart in den ersten Zyklen, bevor sich eine Auskleidung einfügt oder sich ein Fettfilm bildet, den größten Schaden anrichtet.
Eine verschlissene Buchse, die bei einem Wartungsintervall gezogen wird, sagt Ihnen, was schief gelaufen ist, wenn Sie das Verschleißmuster lesen, anstatt sie einfach auszutauschen.
| Was Sie sehen | Wahrscheinliche Ursache | Was zu tun ist |
|---|---|---|
| Gleichmäßiger Verschleiß rund um die gesamte Bohrung | Normales Lebensende | Termingerecht ersetzen |
| Einseitig konzentrierter Verschleiß | Wellenfehlausrichtung oder Kantenlast. Für | Ausrichtung und Konzentrizität der Bohrung prüfen |
| Tiefe Riefen entlang der Bohrung | Abrasive Verschmutzung im Spaltspalt | Dichtung hinzufügen und Fuge reinigen |
| Lochfraß | Feuchtigkeit oder chemischer Angriff, kein mechanischer Verschleiß | Ändern Sie das Material oder die Dichtung, nicht nur die Passform |
Spezifizieren einer Buchse für Ihre Anwendung
Ein Angebot mit einer kurzen Liste von Einzelheiten geht schneller voran als mit einer allgemeinen Beschreibung des Auftrags. Die Passung ergibt sich aus drei Zahlen: dem Wellendurchmesser und seiner Toleranz, dem Gehäusebohrungsdurchmesser und der zu erwartenden radialen und axialen Belastung. Die Anwendung fügt den Bewegungstyp hinzu, der kontinuierliche Drehung, Oszillation oder gelegentliches Gleiten ist. Außerdem muss in der Zeichnung angegeben werden, ob Fett akzeptabel ist oder das Design eine trockene Auskleidung erfordert, welche Edelstahlsorte bereits ausgewählt wurde und ob eine Oberflächenbeschaffenheit oder Wärmebehandlung vorliegt.
Axiallast erfordert oft eine separate Anlaufscheibe oderDistanzstückanstatt die Buchse zu bitten, sie zu tragen, da eine glatte Buchsenbohrung für die radiale Passung und nicht für die Endlast dimensioniert ist. Eine rostfreie Buchse mit einer Wandstärke von weniger als etwa 1,5 mm verdient ebenfalls einen Hinweis auf der Zeichnung, da sich dünne Wände unter der Spann- und Schnittkraft durchbiegen. Markieren Sie dies, bevor der Job angeboten wird, nicht nachdem die erste Charge unrund ist.
Fazit
Die meisten Buchsenausfälle gehen auf eine von zwei Entscheidungen zurück, die vor dem Einbau des Teils getroffen wurden. Entweder stimmte die Passungsklasse auf der Bohrungs- oder Gehäuseseite nicht, oder das Material wurde nach Verfügbarkeit und nicht nach tatsächlicher Belastung, Geschwindigkeit und Umgebung ausgewählt. Beides gleich beim ersten Mal richtig zu machen, ist günstiger, als später eine verschlissene Gehäusebohrung zu diagnostizieren. Profab Machine MaschinenEdelstahlbuchsenPassend zur Bohrungstoleranz passen und skalieren Sie Ihre Welle und Ihr Gehäuse, indem Sie direkt anhand einer Zeichnung oder eines Musters und nicht anhand einer allgemeinen Kataloggröße arbeiten.
