
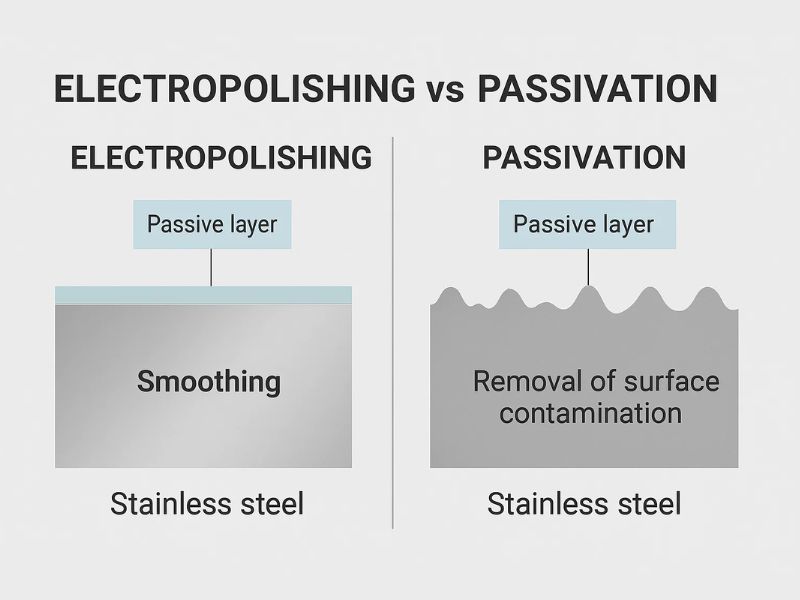
Passivierung entfernt freies Eisen von einem Edelstahlteil und lässt Maß und Oberflächenstruktur unverändert. Beim Elektropolieren wird eine dünne Schicht von der Oberfläche abgetragen, wodurch sie geglättet wird, Grate abgeschwächt und Schweißanlauffarben entfernt werden; ASTM B912 führt es zudem als eigenständiges Passivierungsverfahren. Für übliche spanend bearbeitete Teile reicht in der Regel die Passivierung aus. Elektropolieren lohnt die Mehrkosten bei geschweißten Teilen, bei Teilen mit Graten oder Vertiefungen, die eine Schleif- oder Polierscheibe nicht erreicht, und bei Teilen, die leicht zu reinigen sein müssen. Beide Verfahren werden nur dann gemeinsam angegeben, wenn eine Spezifikation dies verlangt.
Was die Passivierung bei Edelstahl bewirkt
Passivierung ist eine chemische Behandlung. Das Teil wird gereinigt und in ein Salpeter- oder Zitronensäurebad getaucht, das freies Eisen löst, das durch Zerspanungswerkzeuge, Schleifmittel und Handhabung auf der Oberfläche zurückbleibt. Freies Eisen bildet nicht die Schutzschicht, auf die Edelstahl angewiesen ist, und wird daher zum Ausgangspunkt für Rost.
Sobald das Eisen entfernt und das Teil gespült ist, reagiert das Chrom der Legierung mit dem Sauerstoff der Luft und bildet einen dünnen Chromoxidfilm. Das Ergebnis ist eine saubere, chromreiche Oberfläche mit denselben Maßen und derselben Struktur wie zuvor. Die Behandlung ist in ASTM A967 genormt, die mehrere chemische Passivierungsverfahren sowie die Prüfungen zur Bestätigung ihrer Wirksamkeit abdeckt.
Die Passivierung hat auch klare Grenzen. Sie trägt kein Grundmaterial ab und kann daher eine Oberfläche weder glätten noch aufhellen oder Grate entfernen. Schweißanlauffarben und Zunder in der Wärmeeinflusszone werden nicht wirksam entfernt, und Legierungen mit niedrigem Chrom- und Nickelgehalt können im Säurebad einen Flash-Angriff erleiden.
Was das Elektropolieren bei Edelstahl bewirkt
Elektropolieren ist ein elektrochemisches Verfahren. Das Teil hängt als Anode in einem sauren Elektrolyten an einem Gestell, und Gleichstrom löst Metall von seiner Oberfläche. Der Strom konzentriert sich auf die Erhebungen, sodass Spitzen und Grate zuerst abgetragen werden und sich die Oberfläche einebnet.
Es wird nur eine dünne Schicht abgetragen. Veröffentlichte Angaben zur abgetragenen Schichtdicke liegen bei etwa 0,0001 bis 0,003 inch und hängen von der Badzeit und dem Teil ab. Die Rauheit (Ra) verbessert sich dadurch und kann um bis zu 50 % sinken, typische Verbesserungen liegen bei 25 bis 40 %. Der Gewinn hängt von der Ausgangsoberfläche ab und fällt bei bereits glatten Teilen geringer aus. Das Verfahren entfernt außerdem Grate, Mikrorisse, Anlauffarben und Oxidzunder und erreicht Vertiefungen, Querbohrungen und innere Absätze, die eine Polierscheibe nicht erreichen kann.
Unter richtigen Bedingungen findet die Passivierung gleichzeitig statt, weshalb ASTM B912 als Passivierungsnorm betitelt ist, die Elektropolieren verwendet. Die verbleibende Oberfläche ist chromreich und frei von Oberflächeneisen; ein elektropoliertes Teil benötigt daher keinen separaten Passivierungsschritt, um eine passive Oberfläche zu erreichen.
Die Grenzen ergeben sich aus demselben Materialabtrag. Ein tiefer Kratzer, eine Delle oder ein Schweißfehler bleibt bestehen, da die Oberfläche der Ausgangsoberfläche folgt. Das Gestell berührt jedes Teil, um den Strom zu führen, und hinterlässt eine kleine Kontaktmarke. Ein Teil, das keine etwa 0,0002 inch Material abgeben kann, eignet sich unter Umständen nicht für das Verfahren.
Elektropolieren und Passivierung im Vergleich
Die Tabelle stellt die beiden Verfahren den Punkten gegenüber, die über einen Zeichnungsvermerk entscheiden. Die Kosten richten sich nach der Handhabung: Passivierung behandelt Teile im Korb, während Elektropolieren für jedes Teil eine eigene Gestellaufnahme und Prozesskontrolle erfordert.
| Kriterium | Passivierung | Elektropolieren |
|---|---|---|
| Wirkprinzip | Säurebad, ohne Strom | Elektrolytbad mit Gleichstrom |
| Materialabtrag | Keiner | Eine dünne Schicht, etwa 0,0001 bis 0,003 inch |
| Oberflächengüte | Unverändert | Glatter und heller, Ra um bis zu 50 % gesenkt bei rauer Ausgangsoberfläche |
| Grate und Mikrorisse | Nicht entfernt | Entfernt oder abgeschwächt |
| Schweißanlauffarbe und Zunder | Nicht wirksam | Entfernt |
| Freies Eisen an der Oberfläche | Entfernt | Entfernt |
| Eng tolerierte Merkmale | Keine Maßänderung | Kann ungeeignet sein für Merkmale mit weniger als 0,0002 inch Materialreserve |
| Handhabung und Kosten | Chargenkörbe, geringere Stückkosten bei großen Mengen | Individuelle Gestelle, meist höhere Stückkosten, geringer, wenn es separates Entgraten und Polieren ersetzt |
| Norm | ASTM A967 | ASTM B912 |
| Ideal für | Übliche spanend bearbeitete Teile, enge Toleranzen, Serienmengen | Geschweißte Teile, Grate und Vertiefungen, leicht zu reinigende Oberflächen |
Wann Passivierung ausreicht
Passivierung ist der richtige Standard für spanend bearbeitete Edelstahlteile im üblichen Einsatz. Nach Drehen und Fräsen sitzt freies Eisen aus dem Werkzeug auf der Oberfläche, und eine kurze Säurebehandlung entfernt es, ohne die Geometrie zu verändern.
Sie eignet sich auch für Teile, deren Maß sich nicht verändern darf. Ein Gewinde, eine Presspassung oder eine Bohrung mit enger Toleranz behält ihre Maße, da die Passivierung kein Metall abträgt. Im Korb durchgeführt ist sie die kostengünstigere Wahl für große Lose von Gelenkköpfen, Distanzstücken, Klemmen und Rohrverschraubungen, solange das Teil keine Schweißanlauffarbe und keine relevanten Grate aufweist.
Wann sich Elektropolieren trotz der Kosten lohnt
Schweißanlauffarbe ist der eindeutigste Fall. Passivierung entfernt die verfärbte Zunderschicht in der Wärmeeinflusszone nicht, Elektropolieren dagegen schon. Daher kommen ein geschweißter Rahmen, eine gefertigte Verschraubung oder eine Halterungsbaugruppe mit sichtbaren Schweißnähten infrage. Schleifen Sie die Schweißnaht vorher glatt, da Elektropolieren feine Rauheit einebnet, eine schlechte Schweißnaht aber nicht ausbessern kann.
Der zweite Fall ist die Geometrie. Elektropolieren arbeitet ohne mechanischen Kontakt und bearbeitet daher Querbohrungen, innere Absätze und gekrümmte Formen, die eine Scheibe nicht erreicht; zudem bleibt kein Schleifmittel in der Oberfläche zurück. Der dritte Fall ist die Reinigbarkeit: Eine glattere Oberfläche bietet Verunreinigungen weniger Haftstellen, weshalb hygienische Teile und Teile für den Nassbetrieb elektropoliert werden.
Der Preis richtet sich nach der Handhabung je Teil. Jedes Teil wird einzeln auf ein Gestell gesetzt und kontrolliert bearbeitet, daher kostet ein kleines Los pro Stück mehr als ein Korb passivierter Teile. Geben Sie Elektropolieren dort vor, wo einer dieser drei Gründe zutrifft, und nicht als pauschale Oberfläche.
Welche Oberfläche zu welchem Edelstahlteil passt
Bei einem Edelstahl-Gelenkkopf sind Grundkörper und Schaft die Flächen, die sich zur Veredelung lohnen, während Bohrung und Lagersitz ihr bearbeitetes Maß behalten. Passivierung deckt den üblichen Fall ab. Elektropolieren passt zu einem Gelenkkopf, der im Nass- oder Marineeinsatz steht und einen glatteren Grundkörper benötigt, wobei die Bohrung abgedeckt oder im bearbeiteten Zustand belassen wird.
Umgeformte und geschnittene Teile wie Edelstahlklemmen weisen feine Grate aus Schnitt und Umformung auf, geschweißte Klemmrahmen zeigen Anlauffarben. Elektropolieren behandelt beides, und das Gewinde wird abgedeckt, wenn seine Passung wichtig ist. Eine einfache Klemme ohne Schweißnaht und ohne sichtbare Grate benötigt nur Passivierung.
Gedrehte Edelstahl-Rohrverschraubungen haben Querbohrungen und innere Absätze, die eine Scheibe nicht polieren kann. Elektropolieren erreicht sie besser als eine Scheibe, wobei eine tiefe Querbohrung weniger gleichmäßig poliert wird und jede freiliegende Fläche etwas Material verliert. Dichtflächen behalten ihr bearbeitetes Maß nur, wenn sie abgedeckt sind; geben Sie daher an, welche Flächen abzudecken sind.
Kundenspezifische CNC-Halterungen und -Platten mit vielen kleinen Bohrungen folgen derselben Logik: Elektropolieren nach dem letzten Schnitt, wenn Grate relevant sind, Passivieren, wenn nicht.
Welche Variante ist korrosionsbeständiger?
Beide Verfahren verbessern die Korrosionsbeständigkeit, und Elektropolieren liefert in der Regel das bessere Ergebnis, da es eingebettete Verunreinigungen entfernt und eine glatte, chromreiche Oberfläche hinterlässt. Passivierung bringt ein spanend bearbeitetes Teil auf das Mindestmaß, nämlich eine saubere Oberfläche ohne freies Eisen.
Keine der beiden Oberflächen ersetzt die richtige Werkstoffgüte. Ein Teil aus 316L in chloridhaltiger Umgebung liegt mit jeder Oberfläche vor einem Teil aus 304; legen Sie daher zuerst die Güte fest und nutzen Sie die Oberfläche, um die Leistung dieser Güte zu schützen. Herstellerangaben wie „30-mal“ stammen aus den eigenen Prüftafeln des Anbieters und sind daher als Richtungsangabe zu verstehen, nicht als Konstruktionswert.
Benötigt man beide Verfahren?
Häufig nicht; die Antwort richtet sich nach der Spezifikation. ASTM B912 zählt Elektropolieren als Passivierungsverfahren, daher besitzt ein nach B912 gefertigtes Teil bereits eine passive Oberfläche. Manche Spezifikationen verlangen dennoch beides, und die übliche Reihenfolge ist zuerst Elektropolieren, danach Passivierung, um freies Eisen zu entfernen, das der erste Schritt freigelegt hat.
Zwei Industriestandards können beides verlangen: SEMI für Halbleiteranlagen und ASME BPE für Bioprozess- und Pharmaanlagen. Normen wie ASTM und SAE lassen in der Regel beide Verfahren zu. Wenn Ihre Zeichnung eine Norm nennt, lesen Sie vor der Wahl nach, was sie verlangt. Wenn keine genannt ist, wählen Sie nach den Anforderungen des Teils und bezahlen Sie nicht aus Gewohnheit für beide Verfahren.
Prüfung einer passivierten Oberfläche
ASTM B912 nennt Prüfverfahren, die bestätigen, dass freies Eisen entfernt ist; sie stammen aus ASTM A967 und ASTM B117 für den Salzsprühtest. Vier davon werden für Edelstahlteile verwendet.
- Wassertauchtest. Das Teil wird 1 Stunde in destilliertes Wasser getaucht und 1 Stunde getrocknet; dies wird zwölfmal wiederholt (insgesamt 24 Stunden). Roter Rost oder Anlaufflecken führen zum Nichtbestehen.
- Feuchte-Test. Das Teil lagert 24 Stunden in einem Feuchtigkeitsschrank bei 100 % relativer Luftfeuchte und 38 °C. Roter Rost oder Anlaufflecken führen zum Nichtbestehen.
- Salzsprühtest. Das Teil wird mindestens 2 Stunden in einer akkreditierten Salzsprühkammer beansprucht. Roter Rost oder Anlaufflecken führen zum Nichtbestehen.
- Kupfersulfat-Test. Die Oberfläche wird mit einer angesäuerten Kupfersulfatlösung abgewischt; kupferfarbene Flecken bedeuten, dass freies Eisen verbleibt. Dieser Test wird nicht bei martensitischen Edelstählen der Reihe 400 angewendet.
Benötigt der Kunde einen Nachweis der Passivierung, geben Sie den Test auf der Zeichnung an. Die Prüfung wird auf Anfrage über unser Fertigungsnetzwerk organisiert und ist kein Standardschritt bei jeder Charge.
Was vor der Auswahl zu prüfen ist
Sechs Prüfpunkte an Teil und Zeichnung entscheiden, ob Elektropolieren das erwartete Ergebnis liefert.
- Toleranz. Elektropolieren trägt von jeder freiliegenden Fläche Material ab; ein toleriertes Merkmal muss daher Materialreserve haben oder abgedeckt werden.
- Werkstoffgüte. Edelstähle der Reihen 300 und 400 reagieren gut. Automatenstähle wie 303, Gussteile und Baugruppen aus verschiedenen Werkstoffen werden ungleichmäßig poliert.
- Schweißnähte. Schleifen Sie Schweißnähte vor dem Bad glatt, damit sie sich in den Grundwerkstoff einfügen.
- Hohlräume. Ein geschlossener Hohlraum oder eine tiefe Sackbohrung wird schlecht poliert. Ergänzen Sie, wo die Konstruktion es erlaubt, eine Entlüftungs- oder Ablaufbohrung.
- Gestellaufnahmen. Das Gestell hinterlässt an der Berührungsstelle eine kleine Markierung. Benennen Sie eine zulässige Stelle, etwa ein Innengewinde oder eine verdeckte Fläche.
- Ausgangsoberfläche. Das Bad folgt der Ausgangsoberfläche; saubere Bearbeitung ergibt daher ein helleres Ergebnis, und starke Werkzeugspuren bleiben sichtbar.
So geben Sie es auf der Zeichnung an
Ein Oberflächenvermerk, der Verfahren und Norm nennt, wird einmal und korrekt angeboten. Für die Passivierung nennen Sie das Verfahren und zitieren ASTM A967, mit der Behandlungsart (Salpeter- oder Zitronensäure), wenn eine bestimmte erforderlich ist. Für das Elektropolieren nennen Sie das Verfahren und zitieren ASTM B912. Ergänzen Sie dann die Angaben, die den Arbeitsumfang verändern: die Werkstoffgüte, die sichtbaren Flächen, abzudeckende Merkmale, die Stellen, an denen eine Gestellmarkierung zulässig ist, und ob ein toleriertes Merkmal nach der Oberflächenbehandlung gemessen wird.
Ein vollständiger Vermerk lautet etwa so: Elektropolieren nach ASTM B912, 316L, nur sichtbare Flächen, M8-Gewinde abdecken, Gestellmarkierung an der Stirnfläche zulässig. Werden beide Oberflächen benötigt, geben Sie jede in einer eigenen Zeile an, damit jeder Arbeitsschritt im Angebot berücksichtigt wird.
Fazit
Wählen Sie Passivierung für übliche spanend bearbeitete Teile, enge Toleranzen und Serienmengen. Wählen Sie Elektropolieren, wenn Schweißnähte, Grate, Vertiefungen oder die Reinigbarkeit das Ergebnis bestimmen. Geben Sie beides nur an, wenn eine Norm auf der Zeichnung es verlangt.
Profab Machine fertigt Edelstahlteile nach Zeichnung und bietet Elektropolieren von Edelstahl und Passivierung als Oberflächenveredelung an. Senden Sie die Zeichnung mit Werkstoffgüte, Oberflächenvermerk und den zu schützenden Merkmalen; ein Ingenieur prüft sie vor dem Angebot.
